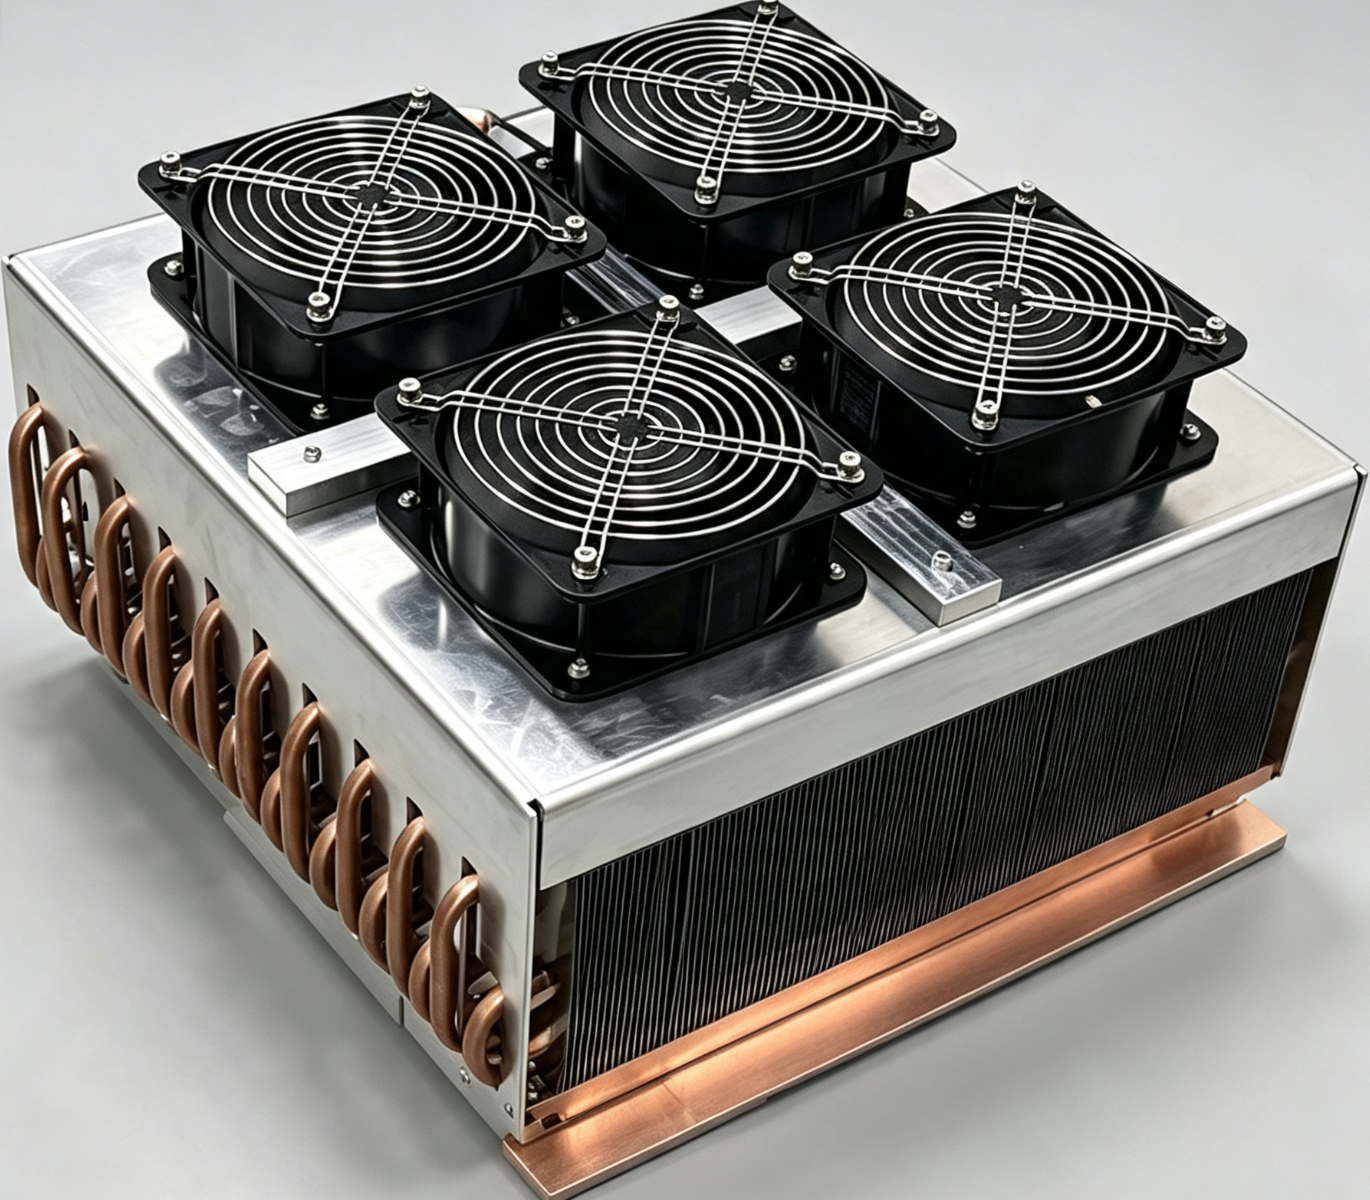
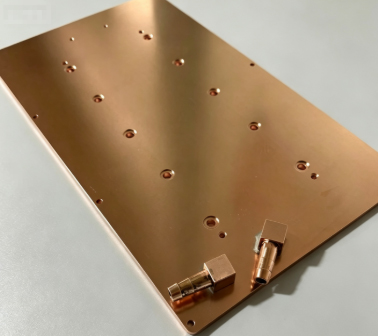
يُجري مهندسونا مقارنة معمقة بين ألواح التبريد المدمجة في أنابيب النحاس، وألواح التبريد الملحومة بالتفريغ، وألواح التبريد النحاسية الملحومة بالاحتكاك. نحلل الاختلافات في المقاومة الحرارية، وتجانس درجة الحرارة، وانخفاض الضغط، والموثوقية، والتكلفة عبر أبعاد متعددة، لنقدم لمهندسي إدارة الحرارة الإلكترونية مراجع اختيار مثالية لأنظمة التبريد السائل.
الكلمات الرئيسية الأساسية:
لوحة تبريد سائلة، تبريد مدمج في أنبوب نحاسي، تبريد باللحام الفراغي، مقاومة حرارية، انخفاض ضغط القناة، لوحة تبريد عملية اللحام الاحتكاكي، إدارة حرارية إلكترونية.
الكلمات الرئيسية الطويلة:
التبريد بتدفق حراري عالٍ، التبريد بدرجة حرارة موحدة، التبريد السائل الصناعي، حلول التبريد الحراري للخوادم، تبديد حرارة أجهزة الطاقة
1. مقدمة
مع التطور المستمر للمعدات الإلكترونية عالية الطاقة، بما في ذلك خوادم الحوسبة الذكية، والليزر الصناعي، ومحولات الطاقة الجديدة، ارتفعت كثافة تدفق الحرارة لمصادر الحرارة الأساسية من 25-80 واط/سم² التقليدية إلى 150-250 واط/سم². وقد حلت الألواح المبردة السائلة محل التبريد الهوائي تمامًا، وأصبحت الوسيلة الرئيسية لإدارة الحرارة في المعدات ذات الأحمال العالية.
في قطاع التبريد السائل الصناعي، تُعدّ الألواح الباردة المدمجة بأنابيب نحاسية ، بالإضافة إلى الألواح الباردة ذات القنوات الدقيقة الملحومة بالتفريغ (بنسختيها المصنوعة من الألومنيوم أو النحاس)، من أكثر عمليات التصنيع نضجًا وقابليةً للإنتاج بكميات كبيرة. وتقتصر معظم المصادر العامة المتاحة على ذكر معلومات سطحية حول المعايير، دون تقديم تحليلات معمقة للاختلافات الجوهرية في آليات نقل الحرارة وحدود ظروف التشغيل المناسبة بين نوعي الألواح الباردة.
استنادًا إلى الخبرة العملية في التصنيع والتحقق من خلال محاكاة العناصر المحدودة، تقدم هذه الورقة البحثية تحليلًا مقارنًا شاملًا وأصليًا عبر ستة أبعاد: عمليات التصنيع الهيكلية، ومسارات نقل الحرارة، والأداء الحراري الأساسي، وخصائص الموائع، والموثوقية على المدى الطويل، وتكاليف الإنتاج الضخم. وتتناول الورقة جوهر التحدي في اختيار التصميم الهندسي: أي عملية تحقق كفاءة فائقة في تبديد الحرارة وأفضل أداء من حيث التكلفة الإجمالية في ظل تصميمات مصادر الحرارة المختلفة وظروف التشغيل المتنوعة.
2. الاختلافات الأساسية في البنية وآلية انتقال الحرارة
لا ينشأ التفاوت في الأداء بين نوعي الألواح الباردة من اختلافات سطحية في المواد، بل من تباينات جوهرية في عمليات التشكيل ومسارات نقل الحرارة. يحلل هذا الفصل بدقة الآليات الأساسية التي تحدد أقصى قدرة لتبديد الحرارة.
2.1 لوحة تبريد مدمجة بأنبوب نحاسي:
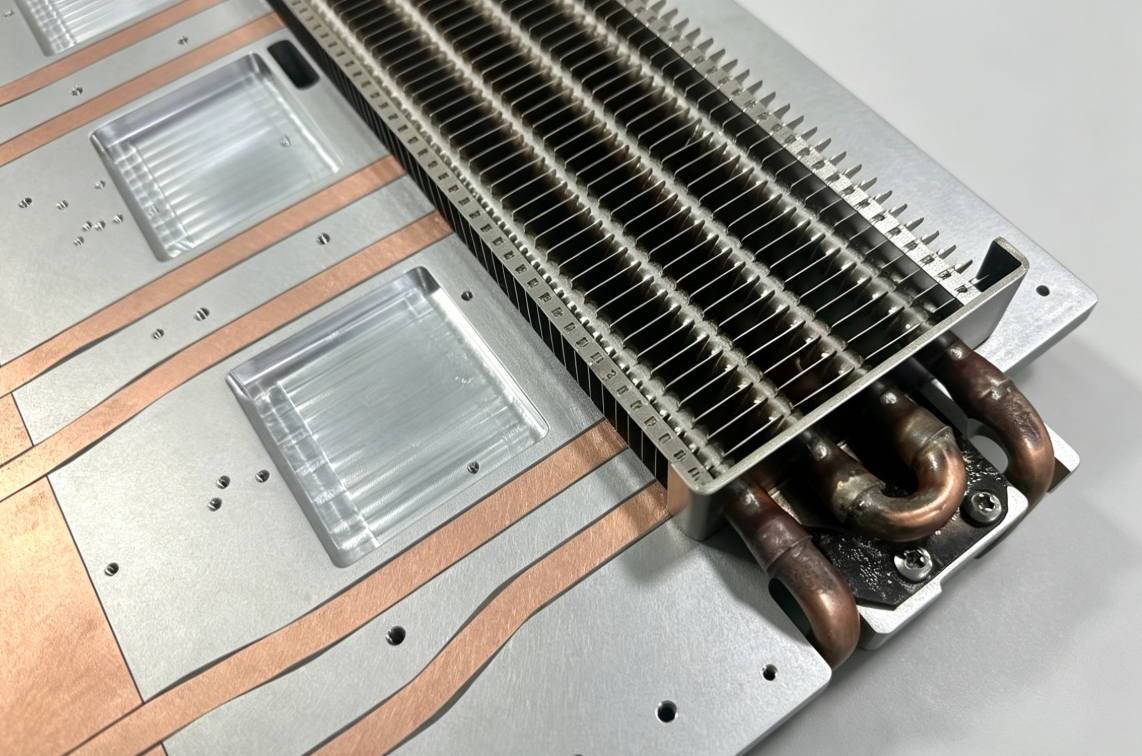
هيكل مركب ذو وسائط توصيل حراري مزدوجة: تعتمد الصفيحة الباردة المدمجة في أنبوب نحاسي على هيكل تجميع مركب يتكون من ركيزة من الألومنيوم 6061 وأنابيب نحاسية غير ملحومة وخالية من الأكسجين، وذلك من خلال عملية تشكيل غير معدنية. تشمل عملية التصنيع حفر أخاديد باستخدام الحاسوب على ألواح الألومنيوم، وثني وتشكيل الأنابيب النحاسية، وتوسيع الأنابيب هيدروليكيًا لضمان التثبيت المحكم، وملء الفراغات بوسائط ذات موصلية حرارية عالية للمعالجة.
يتميز مسار نقل الحرارة الخاص به بخصائص طبقية نموذجية: مصدر الحرارة → وسادة التوصيل الحراري → الانتشار الجانبي للحرارة لركيزة الألومنيوم → طبقة التعبئة البينية → جدار أنبوب النحاس → سائل التبريد.
يُوفر هذا التصميم خصائص أداء مزدوجة. فمن جهة، تتميز أنابيب النحاس الخالية من الأكسجين بموصلية حرارية محورية تبلغ 385 واط/(متر·كلفن)، أي أكثر من ضعف موصلية الألومنيوم. كما أنها قادرة على توصيل الحرارة بسرعة وتشتيت النقاط الساخنة الموضعية المركزة للحد من ارتفاع درجة الحرارة الموضعي. ومن جهة أخرى، يُولد هذا التصميم المُجمّع حتمًا مقاومة حرارية عند التلامس بين الأسطح. فعندما يتدفق سائل التبريد داخل جدار الأنبوب الأملس، تتشكل طبقة حدية انسيابية بين سائل التبريد وجدار النحاس. وتؤدي سرعة التدفق العالية إلى تكوين طبقة انسيابية أكثر سمكًا تُعيق بشدة اختراق الحرارة، مما يُؤدي إلى تدهور كبير في أداء التوصيل الحراري. وبناءً على ذلك، تُشكل المقاومة الحرارية عند التلامس بين الأسطح وتكوين الطبقة الانسيابية العائقين الرئيسيين اللذين يُحدّان من كفاءة التبادل الحراري الإجمالية.
2.2 لوحة باردة ملحومة بالتفريغ: بنية قنوات دقيقة معدنية متكاملة
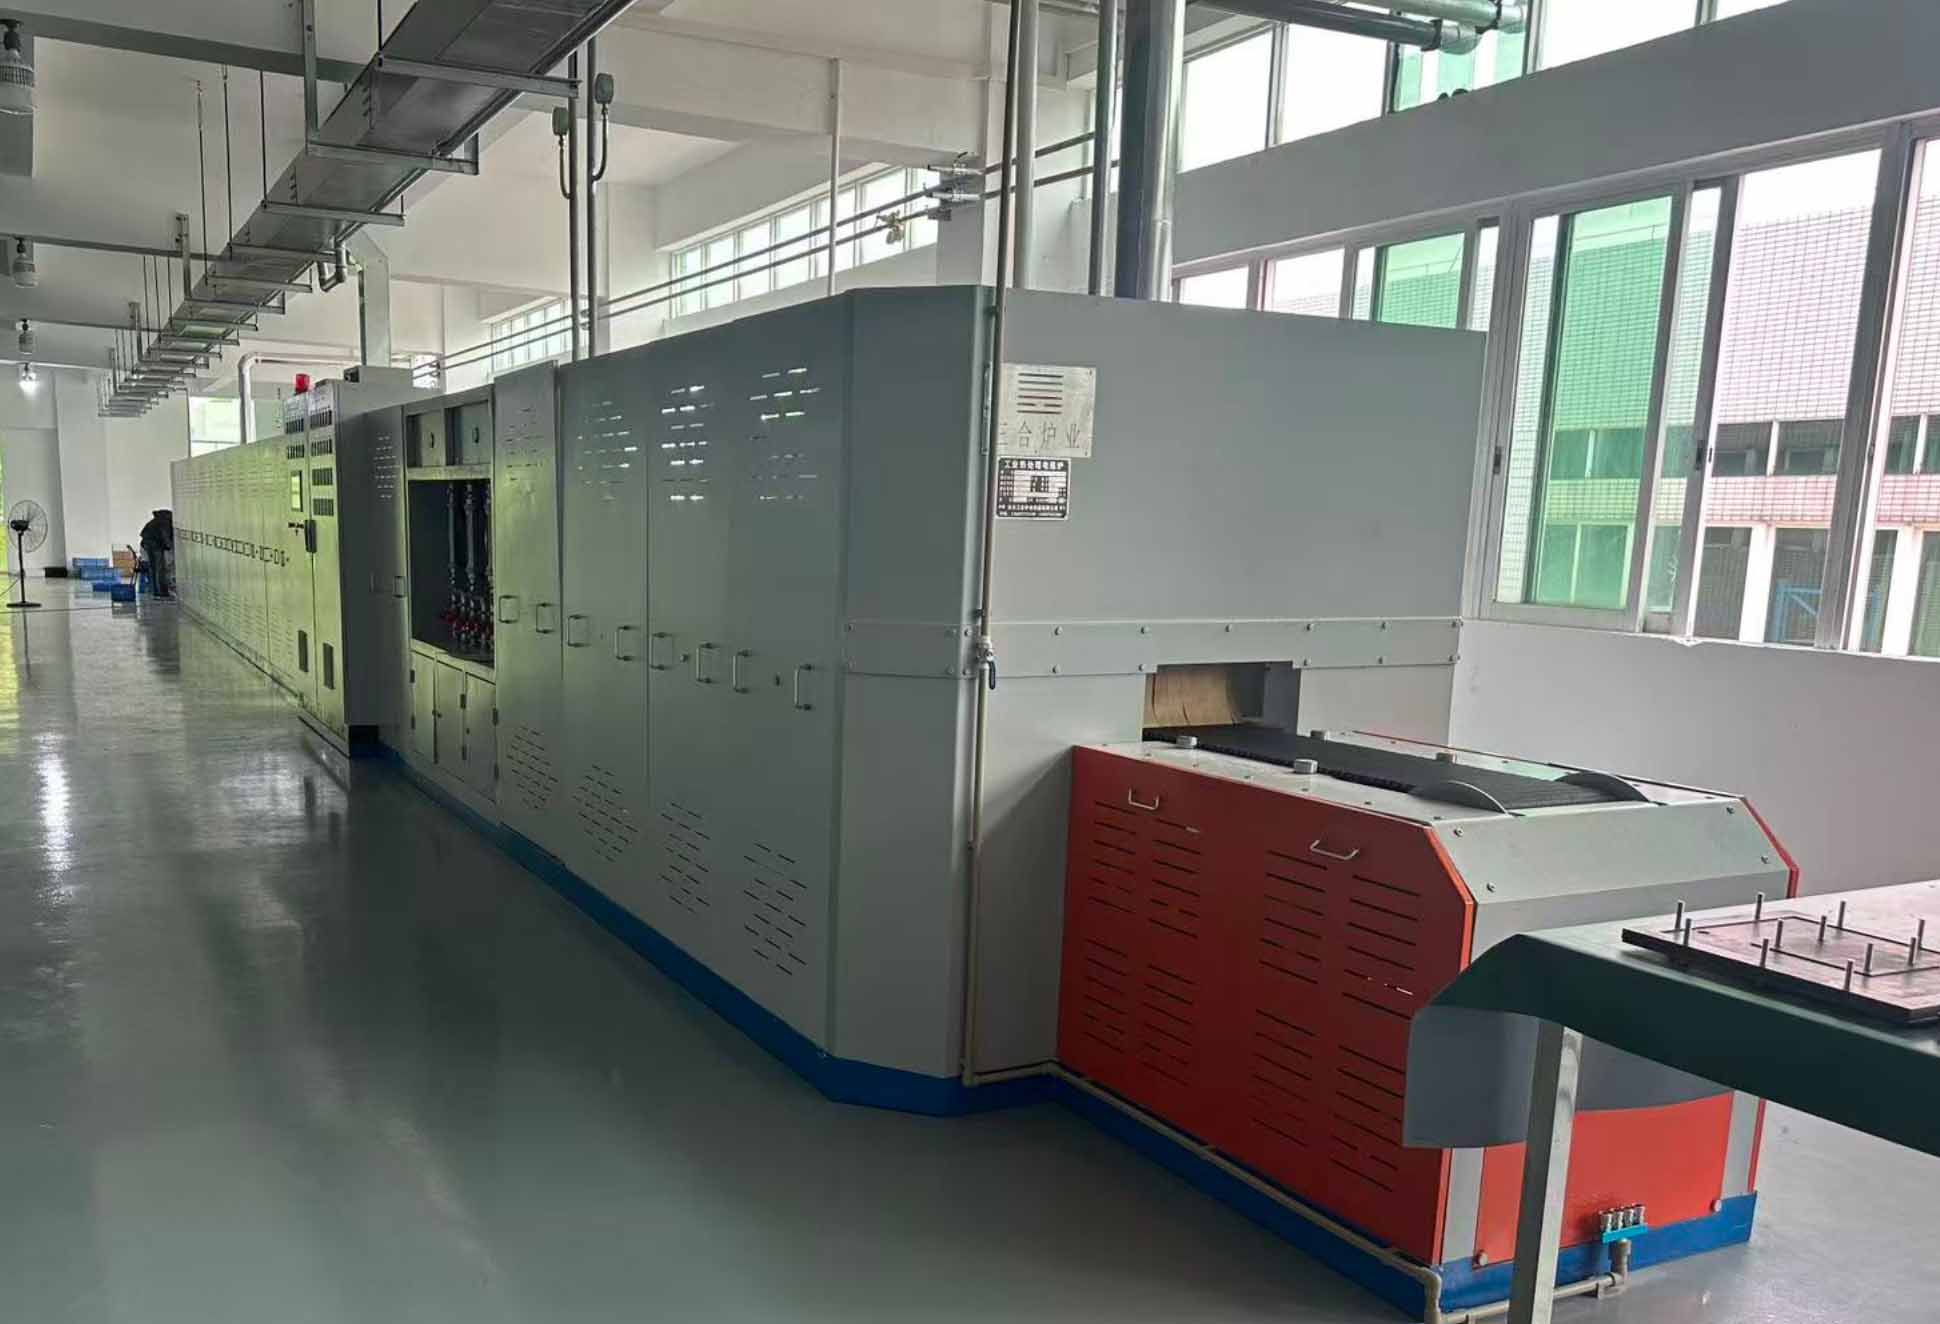
الألواح الباردة الملحومة بالتفريغ عبارة عن هياكل متجانسة أحادية الكتلة مصنوعة بالكامل من الألومنيوم أو النحاس النقي، ويتم تصنيعها عبر لحام التفريغ الكامل للوح. تتضمن عملية التصنيع: تشكيل قنوات دقيقة وزعانف اضطراب مسبقًا على لوحين علوي وسفلي من الألومنيوم، ثم يتم لحامهما في درجة حرارة عالية في بيئة مفرغة باستخدام رقائق لحام من الألومنيوم والسيليكون. يتم ربط اللوح الأساسي وقنوات التدفق بروابط معدنية دون وجود فجوات في التجميع. خيار آخر هو عملية اللحام الاحتكاكي التحريكي (FSW) لألواح النحاس: حيث يتم أولًا تشكيل قنوات دقيقة محززة بجدران داخلية غير ملساء باستخدام آلة CNC. يتيح هذا التصميم تدفقًا مضطربًا لسائل التبريد في الداخل لتبديد الحرارة بكفاءة عالية. مسار نقل الحرارة قصير للغاية وفعال: مصدر الحرارة ← جدار لوح الألومنيوم الرقيق ← سائل التبريد. بدون وجود طبقات وسيطة متعددة، تتكون المقاومة الحرارية الكلية فقط من المقاومة الحرارية للجدار الصلب والمقاومة الحرارية لحمل السائل، مما يؤدي إلى الحد الأدنى من فقدان التوصيل الحراري. تكمن ميزتها الأساسية في كثافة مساحة التبادل الحراري العالية للغاية. تُولّد القنوات الدقيقة والزعانف المدمجة تدفقًا مضطربًا، مما يزيد بشكل كبير من مساحة التلامس بين المادة الصلبة والسائلة. وهذا يسمح بانتقال كمية هائلة من الحرارة إلى سائل التبريد وتبديدها بسرعة.
3. مقارنة كمية للأداء الحراري الأساسي (ظروف التشغيل القياسية)
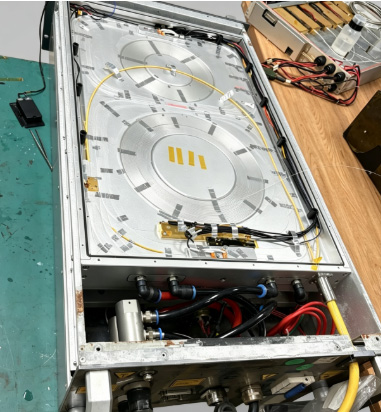
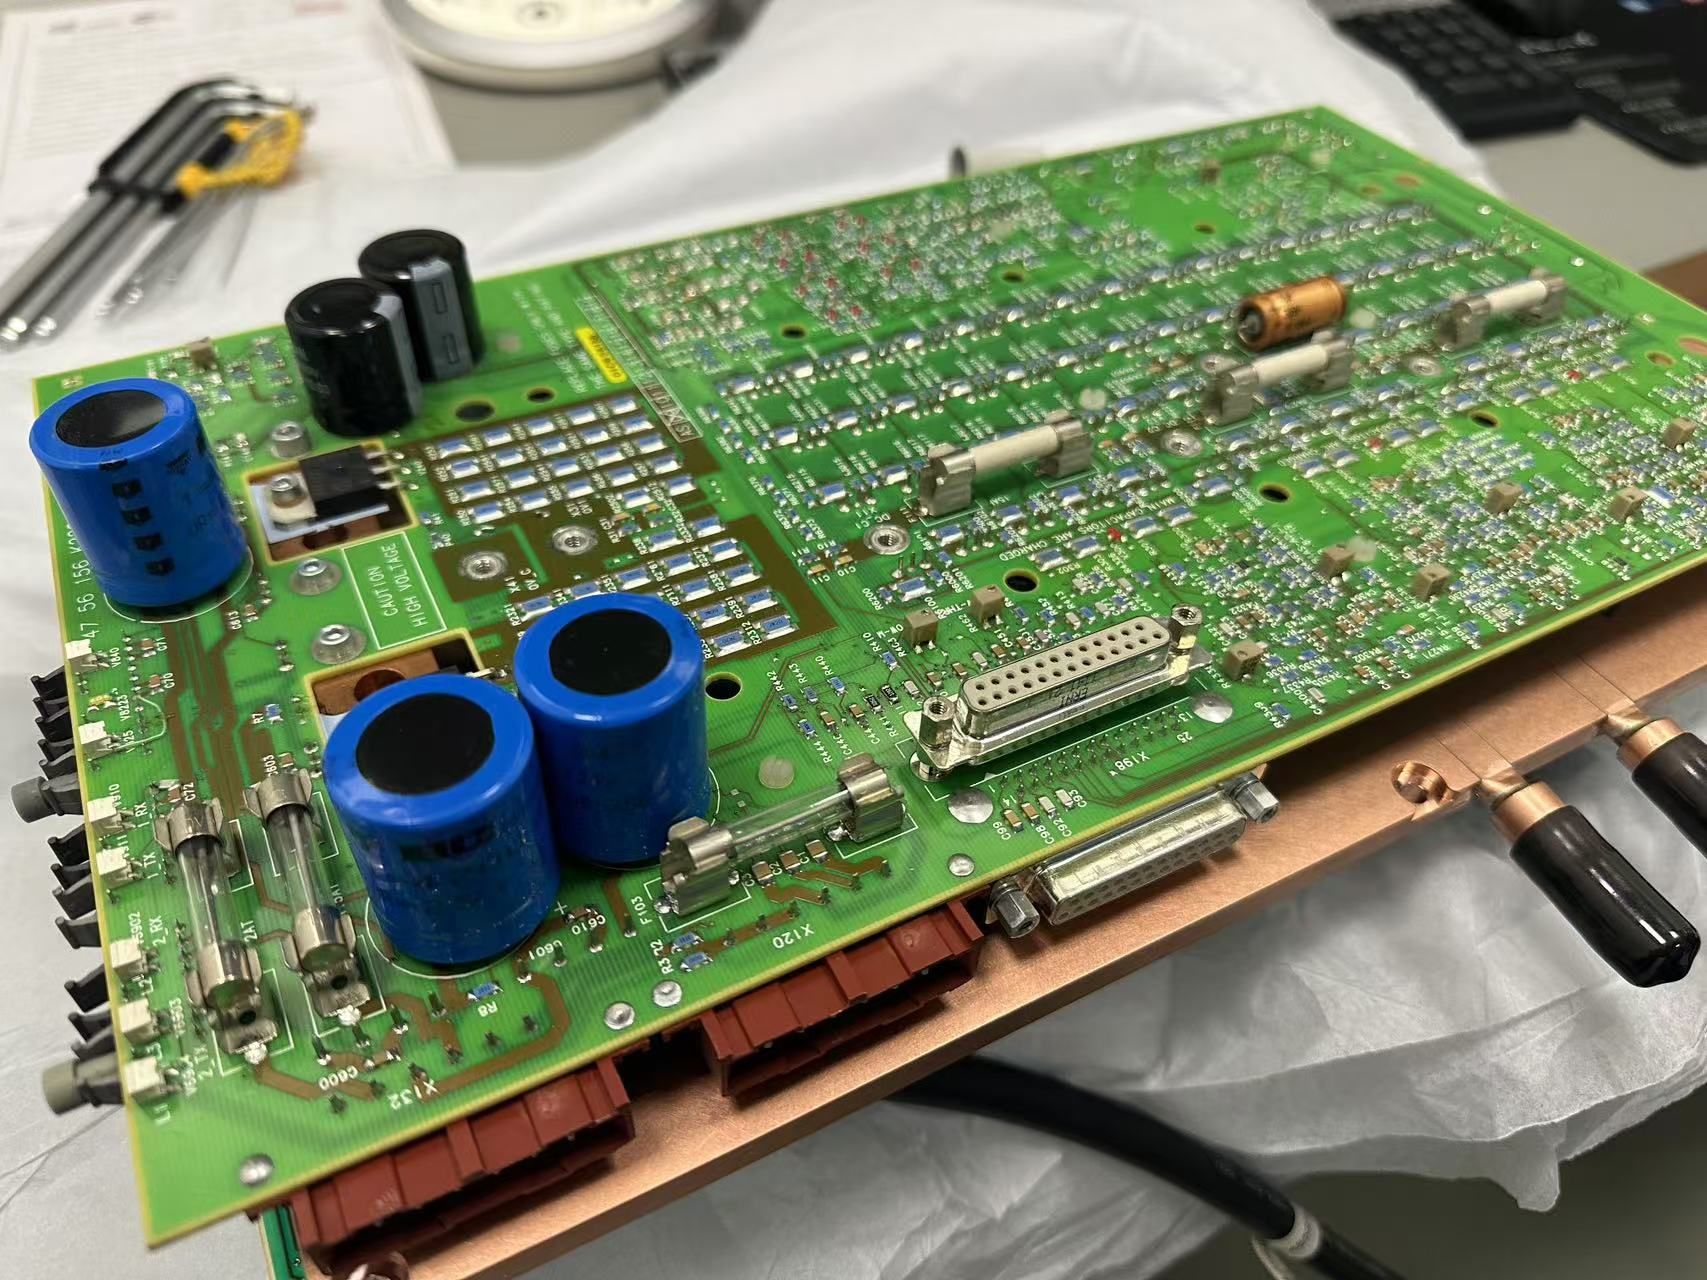
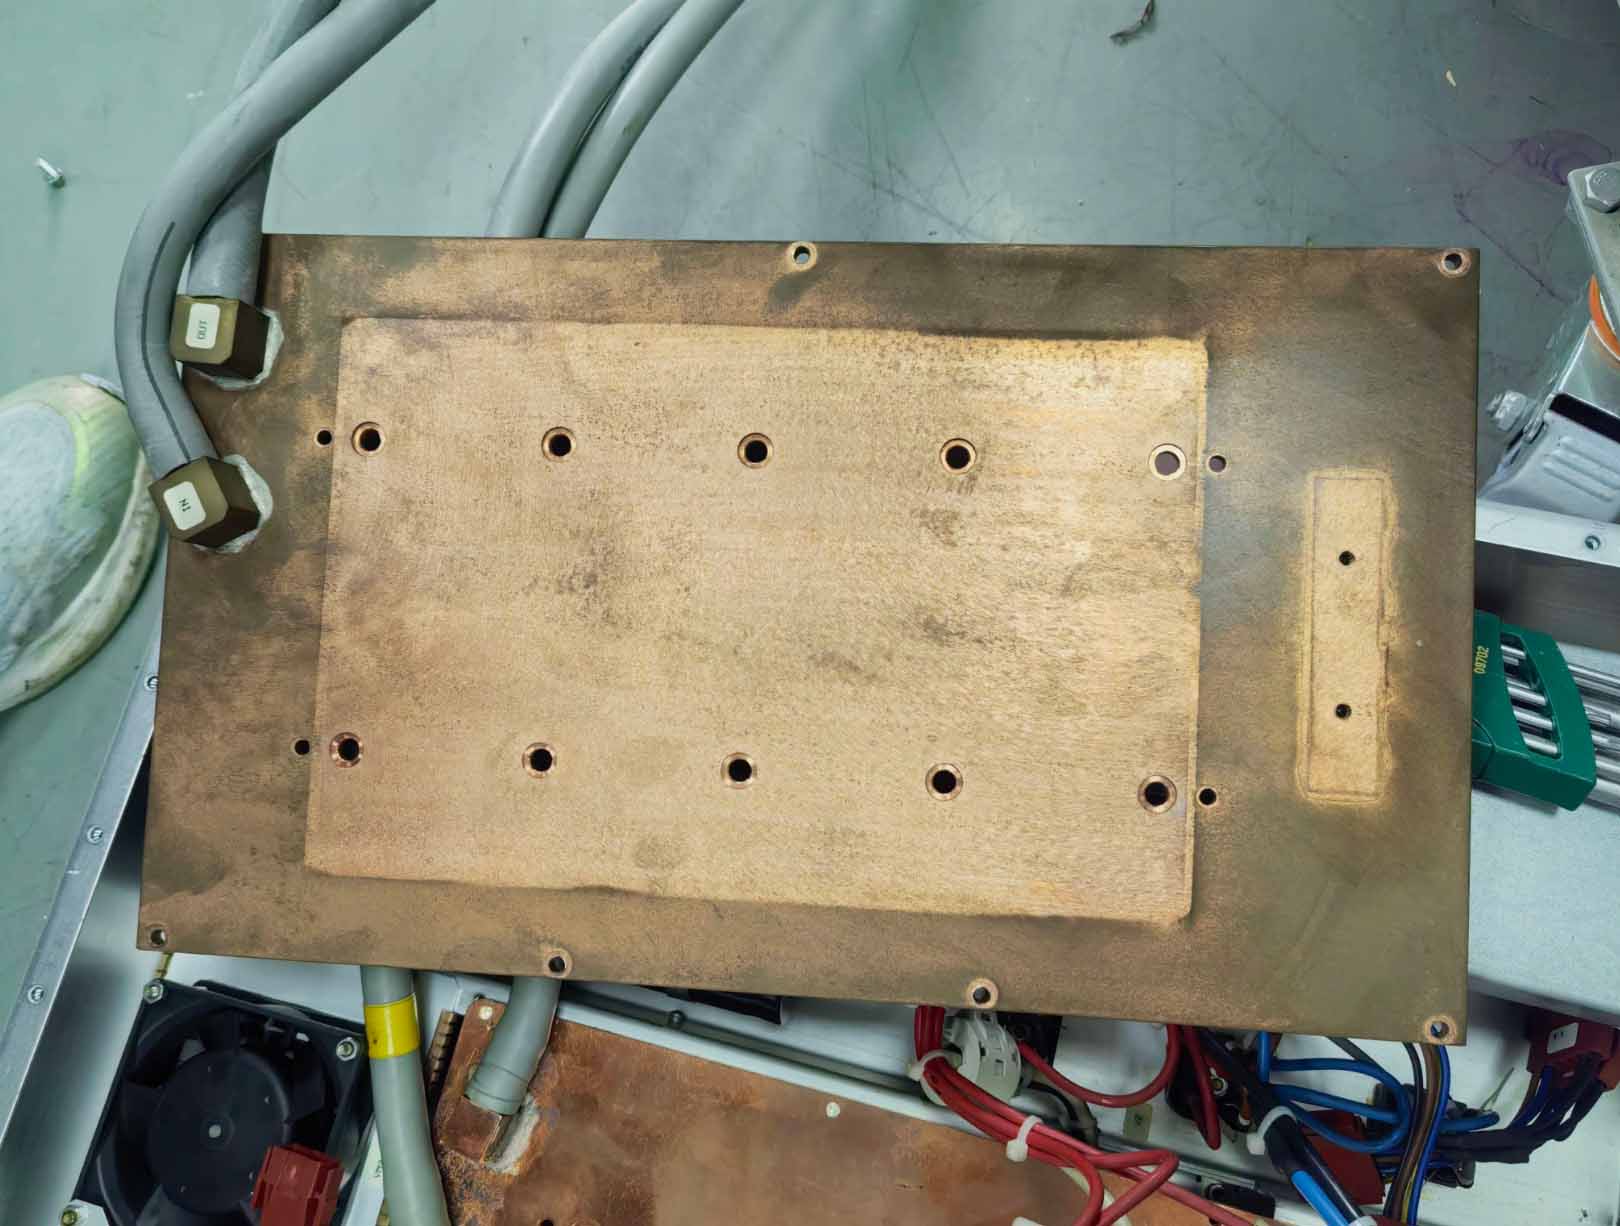
تُجرى المقارنة بناءً على لوحة التبريد السائل لجهاز سيمنز RF ، بأبعاد 382 × 222 × 8 مم، ودرجة حرارة الماء الداخل 25 درجة مئوية، ومعدل تدفق دوران 4 لتر/دقيقة، ودرجة حرارة محيطة 25 درجة مئوية. وبالاعتماد على بيانات اختبار العملاء ونتائج المحاكاة، يُحدد هذا الفصل كميًا فجوة الأداء بين نوعي لوحات التبريد.
3.1 المقاومة الحرارية الكلية وقدرة كبح النقاط الساخنة
تُعدّ المقاومة الحرارية المقياس الأساسي لتقييم كفاءة تبديد الحرارة في الألواح الباردة؛ فكلما انخفضت المقاومة الحرارية، زادت قدرة نقل الحرارة. تتميز الألواح الباردة المدمجة في أنابيب نحاسية بمقاومة حرارية إجمالية تتراوح بين 0.035 و0.06 درجة مئوية/واط، حيث تُشكّل مقاومة التلامس بين الأسطح ما بين 40% و60% من القيمة الإجمالية. يُؤدي ربط الأنابيب بإحكام إلى تقليل المقاومة الحرارية، بينما يُؤدي تقادم مواد الحشو إلى ارتفاع حاد في المقاومة الحرارية. تكمن ميزتها الأساسية في كبح النقاط الساخنة. في ظل ظروف تدفق حراري موضعي عالٍ يتراوح بين 50 و70 واط/سم²، يتم تبديد الحرارة المركزة بسرعة بفضل الموصلية الحرارية الفائقة للنحاس، ومع ذلك، فإن درجة حرارته القصوى الموضعية أعلى بمقدار 8.2 إلى 12.3 درجة مئوية من الألواح الباردة الملحومة بالتفريغ. هذا من شأنه أن يرفع درجة حرارة رقائق الترددات الراديوية ويُجبرها على العمل بترددات منخفضة.
في الألواح الباردة الملحومة بالتفريغ، تُحافظ المقاومة الحرارية الكلية على استقرارها عند 0.012-0.018 درجة مئوية/واط، دون وجود فجوات بينية وبأقل قدر من فقد الحرارة. وتحت تأثير حمل حراري سطحي منتظم يتراوح بين 150 و200 واط/سم²، تحقق هذه الألواح كفاءة تبادل حراري إجمالية أعلى، حيث يقل متوسط درجة حرارة السطح بمقدار 9.5-12.4 درجة مئوية عن الألواح الباردة ذات الأنابيب النحاسية المدمجة. وتحافظ رقائق الترددات الراديوية على درجات حرارة ثابتة دون انخفاض في التردد.
3.2 توحيد درجة حرارة السطح
يُعدّ تجانس درجة الحرارة مؤشرًا بالغ الأهمية لتقييم المعدات عالية الدقة، مثل وحدات معالجة الرسومات في خوادم الذكاء الاصطناعي ورادارات المصفوفة المرحلية. يعتمد توصيل الحرارة في الألواح الباردة المدمجة بأنابيب نحاسية كليًا على تصميم هذه الأنابيب. تتميز المناطق بين الأنابيب بمسارات طويلة لنقل الحرارة، تُعادل بنية متسلسلة لمصادر حرارة متعددة الرقائق. يتراوح فرق درجة الحرارة السطحية الكلي عادةً بين 5 و8 درجات مئوية، وهو مناسب لظروف التشغيل التي لا تتطلب تجانسًا صارمًا لدرجة الحرارة على كامل المساحة. تعتمد الألواح الباردة الملحومة بالتفريغ تصميمًا كثيفًا للقنوات الدقيقة يغطي كامل المساحة. يمكن لكل منطقة على اللوح تبادل الحرارة مباشرةً مع سائل التبريد عبر قنوات تدفق متوازية، مما يحافظ على فرق درجة الحرارة الكلي مستقرًا ضمن نطاق 2 درجة مئوية أو أقل، وهو ما يفي تمامًا بمعايير تجانس درجة الحرارة عالية الدقة المستخدمة في الصناعة والسيارات.
3.3 انخفاض ضغط القناة واستهلاك الطاقة لمضخة النظام
لا يمكن تقييم الأداء الحراري بمعزل عن استهلاك الطاقة للنظام، إذ يُحدد انخفاض الضغط في القناة مباشرةً حمل الطاقة لمضخات الدوران وإجمالي استهلاك الطاقة لأنظمة التبريد السائل. تتميز ألواح التبريد الأنبوبية النحاسية المدمجة بقنوات تدفق دائرية ملساء غير ملحومة ذات مقاومة احتكاك منخفضة للسائل. عند معدل التدفق القياسي، يتراوح انخفاض الضغط بين 20 و35 كيلو باسكال فقط، مما يُخفف أحمال المضخات، ويجعلها مثالية للأجهزة المحمولة ووحدات التبريد الصغيرة منخفضة الطاقة. مع ذلك، قد يؤدي الانحناء المفرط إلى تشوه موضعي في الأنابيب النحاسية وارتفاع حاد في انخفاض الضغط.
تعمل القنوات الدقيقة وهياكل الاضطراب ذات الزعانف المشذبة في الألواح الباردة الملحومة على تحسين التبادل الحراري، إلا أنها تزيد بشكل كبير من مقاومة السوائل. في ظل ظروف التشغيل نفسها، يصل انخفاض الضغط إلى 60-120 كيلو باسكال، مما يستلزم استخدام مضخات تدوير عالية الضغط والتدفق، ويؤدي إلى زيادة ملحوظة في استهلاك الطاقة على المدى الطويل. ومع ذلك، تتجاوز كفاءتها الإجمالية كفاءة الألواح الباردة ذات الأنابيب النحاسية المدمجة. بفضل انخفاض درجات حرارة التشغيل، يمكننا تقليل طاقة المضخة وسرعة التدفق مع تلبية متطلبات التبادل الحراري للنظام بأكمله.
4. تحليل الموثوقية طويلة الأجل وقابلية التكيف مع العمليات
لا يمكن لبيانات تبديد الحرارة على المدى القصير إلا التحقق من الأداء اللحظي. أما الموثوقية على المدى الطويل وقابلية التوسع في الإنتاج الضخم فهما العاملان الأساسيان اللذان يحددان القيمة الهندسية العملية للألواح الباردة.
4.1 مقاومة الضغط، وأداء منع التسرب، ومقاومة التقادم
قنوات التدفق في الألواح الباردة المدمجة بأنابيب نحاسية خالية من اللحام. ولتقليل المقاومة الحرارية، تُستخدم أنابيب نحاسية بسماكة جدار أصلية تبلغ 1.2 مم. بعد التثبيت المحكم بالضغط، تُزال طبقة بسماكة 0.5 مم باستخدام آلة CNC، ليصبح سمك جدار الأنبوب الفعلي 0.7 مم فقط. لا يُشكل الأنبوب النحاسي نفسه أي خطر لتسرب السائل، إلا أن سطح التلامس بين الأنابيب النحاسية والركيزة الألومنيومية يُعد نقطة ضعف، حيث تبلغ مقاومة الضغط القياسية 1.0-1.6 ميجا باسكال. بعد دورات الصدمات الحرارية المتكررة، يميل وسط التعبئة إلى تكوين طبقات دقيقة منفصلة، مما يؤدي إلى ارتفاع المقاومة الحرارية السطحية عامًا بعد عام، وبالتالي تدهور تدريجي في أداء تبديد الحرارة.
تتميز الصفائح الباردة الملحومة بالتفريغ ببنية متكاملة ذات روابط معدنية متجانسة، خالية من أي فجوات داخلية، مما يوفر مقاومة ضغط تتراوح بين 2.5 و3 ميجا باسكال. وتتحمل هذه الصفائح نبضات الضغط العالي والاهتزازات الشديدة، دون رصد أي تسرب بعد 100,000 دورة اختبار ضغط. وتعمل عملية اللحام الاحتكاكي التحريكي (FSW) على وجه الخصوص، على دمج المواد في مكون متجانس موحد من خلال التلدين بدرجة حرارة عالية، مما يقضي تمامًا على مخاطر التسرب.
4.2 تحليل دورة الإنتاج وتكلفة الإنتاج الضخم
تتطلب عملية تضمين الأنابيب النحاسية استثمارًا منخفضًا في المعدات وتتميز بسير عمل بسيط. فهي لا تعتمد على أفران اللحام الفراغي المكلفة، مما يوفر دورات معالجة قصيرة للوحدة الواحدة وتكاليف منخفضة للنماذج الأولية للكميات الصغيرة. كما تتميز بمزايا تكلفة بارزة للألواح الباردة غير القياسية كبيرة الحجم، حيث يقل سعرها بنسبة 25% إلى 35% عن نظيراتها الملحومة. تُعد هذه العملية الحل الأمثل لنماذج البحث والتطوير الأولية والمشاريع المخصصة ذات الكميات الصغيرة، كما أنها خيار فعال من حيث التكلفة للرقائق منخفضة الطاقة. يمكنكم الرجوع إلى ورقتنا البحثية المتعلقة باختيار وتصميم قناة تدفق الألواح الباردة تحت أحمال طاقة مختلفة.
تعتمد عملية اللحام بالتفريغ على أفران تفريغ عالية الحرارة للتصنيع على دفعات، وتتميز بدورات تشغيل طويلة واستهلاك عالٍ للطاقة، مما يرفع تكلفة الوحدة للطلبات الصغيرة. مع ذلك، تنخفض تكلفة الوحدة بشكل حاد في الإنتاج الضخم. تُمكّن هذه العملية من تصنيع صفائح رقيقة للغاية بسماكة 6-8 مم، مما يجعلها لا غنى عنها للمعدات خفيفة الوزن والتطبيقات ذات المساحة المحدودة. حاليًا، تُصنّع صفائح التبريد لوحدات معالجة الرسومات (GPU) لأجهزة الذكاء الاصطناعي وصفائح التبريد للوحدات البصرية باستخدام هذه العملية. يُعدّ لحام الاحتكاك بالتحريك حلاً بديلاً باستثمار أولي أقل في المعدات؛ فهو يُلغي خطوة تنظيف قناة التدفق أثناء الفحص لخفض التكاليف بشكل أكبر. في المقابل، يُخلّف اللحام بالتفريغ بقايا لحام، مما يتطلب إجراء تنظيف إضافي بضغط عالٍ.
5. حدود التطبيق ومعايير الاختيار الهندسي
لا تتمتع أي من العمليتين بمزايا أو عيوب مطلقة. يكمن جوهر الاختيار في مطابقة خصائص مصدر الحرارة، وبيئات التشغيل، وسمات الإنتاج الضخم للمشروع. يحدد هذا الفصل الحدود الدقيقة المطبقة لكلا نوعي الألواح الباردة. يمكنك الرجوع إلى بحثنا السابق حول كيفية اختيار قنوات التدفق وتصميم الألواح الباردة للرقائق ذات مستويات الطاقة المختلفة.
5.1 الحالات التي يُفضل فيها استخدام الألواح الباردة المدمجة في أنابيب النحاس
• مصادر الحرارة ذات التدفق الحراري العالي أحادية النقطة: ليزرات الألياف الصناعية، ووحدات IGBT أحادية الطاقة عالية الطاقة، ومعدات الإرسال الطبية (كثافة التدفق الحراري ≥15 واط/سم²)؛
• مشاريع مخصصة بكميات صغيرة ومشاريع ألواح تبريد غير قياسية كبيرة الحجم بميزانيات هندسية محدودة؛
• أنظمة التبريد السائل ذات قدرة مضخة الدوران المحدودة والتي تتطلب مقاومة تدفق منخفضة واستهلاك منخفض للطاقة التشغيلية؛
• أنظمة تعمل بسائل تبريد تقليدي للاستخدام طويل الأمد، مع إعطاء الأولوية للاستقرار المانع للتسرب دون متطلبات صارمة لتوحيد درجة حرارة السطح.
5.2 الحالات التي يُفضل فيها استخدام الألواح الباردة الملحومة بالتفريغ
• سيناريوهات مصدر الحرارة المستوية الموحدة: مجموعات وحدات معالجة الرسومات لخوادم الذكاء الاصطناعي، والوحدات البصرية، والصفائح الباردة لبطاريات تخزين الطاقة، والوحدات الإلكترونية المتكاملة متعددة الرقائق؛
• التطبيقات التي تتطلب تحكمًا عالي الدقة في درجة الحرارة مع فرق درجة حرارة السطح ≤2 درجة مئوية، وهي مناسبة لظروف التشغيل عالية الموثوقية في صناعة السيارات والظروف العسكرية؛
• المعدات ذات مساحة التركيب المحدودة والتي تتطلب هياكل ألواح التبريد فائقة الرقة وخفيفة الوزن؛
• مشاريع إنتاج ضخمة موحدة تعمل على المدى الطويل في بيئات قاسية ذات ضغط واهتزاز عاليين.
يمكنكم الاطلاع على مقالاتنا الأخرى في المدونة والأوراق التقنية، مثل:
كيفية اختيار قنوات التدفق وتصميم مخططات الألواح الباردة والمزيد.