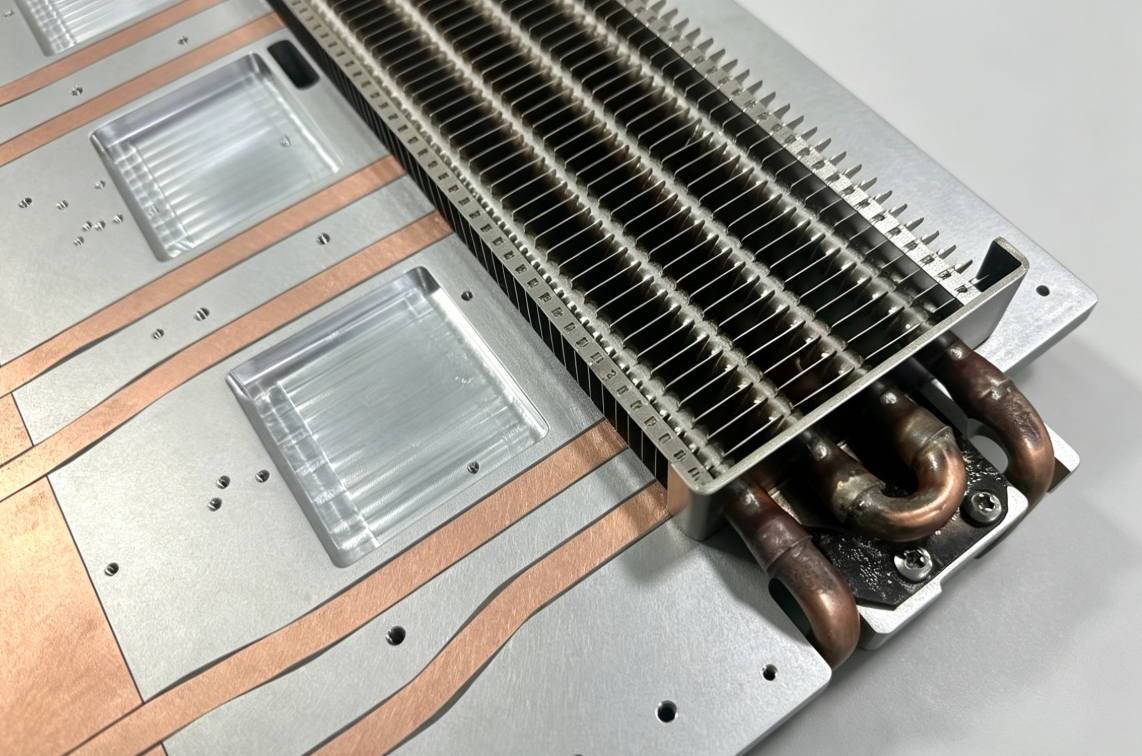
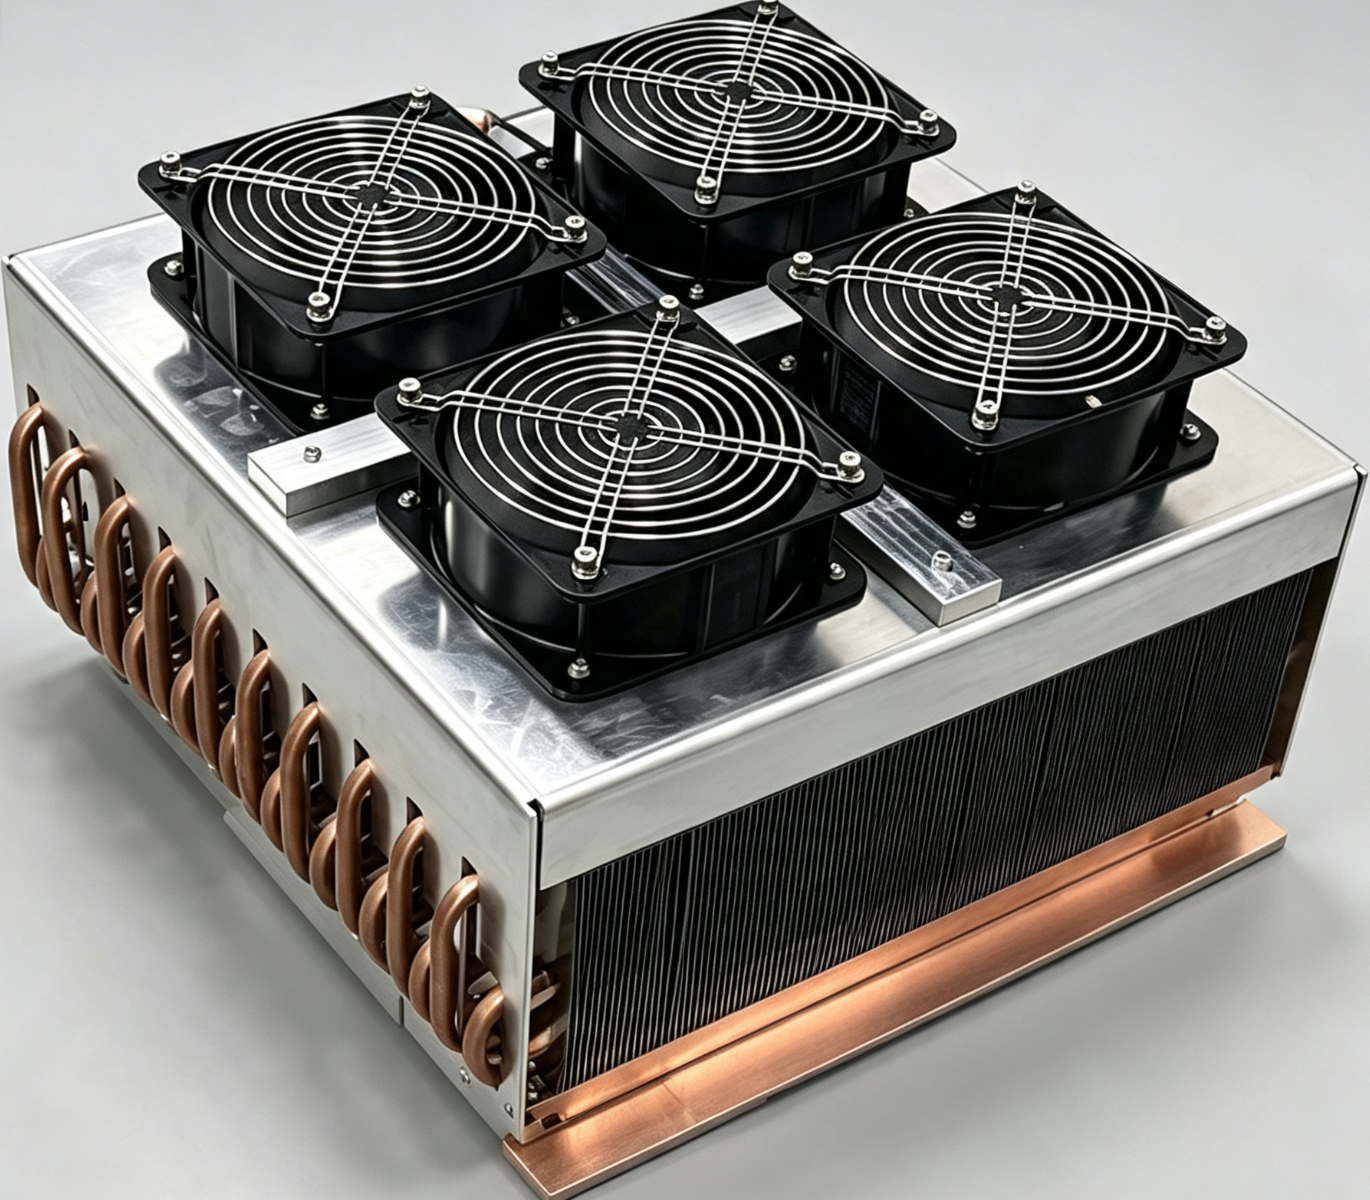
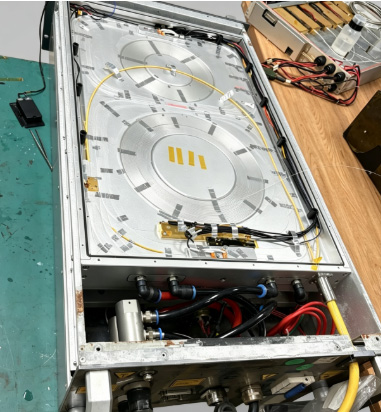
مشتت حراري من النحاس والألومنيوم عن طريق اللحام الانفجاري: المبادئ، عمليات الإنتاج، التطبيقات، والاعتبارات الرئيسية
في مجالات مثل إدارة الحرارة الإلكترونية ، وترانزستورات IGBT، وأنظمة الطاقة المتجددة، والنقل بالسكك الحديدية، برزت المواد المركبة من النحاس والألومنيوم كبدائل مثالية لمكونات النحاس النقي، مستفيدةً من الموصلية الكهربائية والحرارية الممتازة للنحاس إلى جانب مزايا الألومنيوم من حيث خفة الوزن وانخفاض التكلفة. وباعتبارها تقنية لحام الحالة الصلبة، تُمكّن اللحام الانفجاري من إنشاء روابط معدنية عالية القوة بين النحاس والألومنيوم، مما ينتج عنه منتجات نهائية ذات أداء يفوق بكثير تلك المصنعة عبر العمليات التقليدية مثل اللحام بالنحاس والوصل الميكانيكي. تُحلل هذه المقالة بشكل شامل تقنية اللحام الانفجاري للنحاس والألومنيوم من منظور المبادئ الأساسية، وإجراءات الإنتاج، واستكشاف الأخطاء وإصلاحها، وسيناريوهات التطبيق، بالإضافة إلى المزايا والقيود.
1. المبادئ الأساسية للحام المتفجر للنحاس والألومنيوم
يكمن جوهر لحام النحاس والألومنيوم بالمتفجرات في استغلال الطاقة الفورية الناتجة عن الانفجار لتحقيق رابطة معدنية بين معادن مختلفة. يُصنف هذا النوع من اللحام كشكل من أشكال اللحام البارد، حيث لا يتضمن أي انصهار يُذكر للمعادن.
عند تفجير المتفجرات، تنتشر موجة الانفجار على طول سطح الصفائح المعدنية بسرعة تتراوح بين 2,000 و5,000 متر/ثانية، مُحدثةً قوة صدم فورية شديدة على صفيحة الألومنيوم (المعروفة بالصفيحة الطائرة) المُلتصقة بالمتفجرات. تحت ضغط عالٍ، تصطدم الصفيحة الطائرة بصفيحة النحاس الثابتة (المعروفة بالصفيحة الأساسية) بسرعة تصل إلى عدة مئات من الأمتار في الثانية. يؤدي الضغط العالي والتشوه اللدن الناتج عن الاصطدام إلى سحق طبقات الأكسيد على أسطح التلامس بين المعدنين وإخراجها بالكامل، كاشفًا عن الشبكات المعدنية النقية. في هذه اللحظة، تدفع قوى الانتشار بين الذرات والترابط المعدني إلى تكوين بنية ترابط متموجة فريدة عند سطح التلامس بين النحاس والألومنيوم. يُعزز هذا السطح المتموج بشكل كبير التداخل الميكانيكي وقوة الترابط، مما يضمن امتلاك المادة المركبة لخصائص ميكانيكية ممتازة، وموصلية كهربائية وحرارية عالية.
من الضروري التحكم بدقة في مدخلات الطاقة أثناء اللحام الانفجاري للنحاس والألومنيوم: فالطاقة غير الكافية تفشل في تشكيل واجهة متموجة فعالة، مما يؤدي إلى انخفاض معدلات الربط؛ ومن ناحية أخرى، فإن الطاقة الزائدة ترفع درجة الحرارة المحلية عند الواجهة إلى ما يتجاوز درجة حرارة اليوتكتيك للنحاس والألومنيوم، مما يؤدي إلى تكوين مركبات بين فلزية هشة وصلبة تؤدي في النهاية إلى تدهور أداء الربط.
2. عملية الإنتاج الكاملة للحام المتفجر للنحاس والألومنيوم
تتضمن عملية إنتاج اللحام المتفجر للنحاس والألومنيوم تحضيراً دقيقاً مسبقاً، وبناءً صارماً في الموقع، ومعالجة لاحقة ضرورية، وذلك باتباع الخطوات المحددة الموضحة أدناه:
2.1 المعالجة المسبقة للمواد الأساسية
• اختيار المواد: بالنسبة لألواح الألومنيوم، يُفضل استخدام أنواع ذات مرونة جيدة مثل 1060 و3003، بينما يُختار النحاس الإلكتروليتي T2 لألواح النحاس لضمان التوافق الأمثل بين مرونة المعدنين. يُحدد سُمك الألواح بناءً على متطلبات المنتج؛ ومن التركيبات الشائعة لمكونات تبديد الحرارة الإلكترونية استخدام ألواح ألومنيوم بسُمك 1-5 مم مع ألواح نحاس بسُمك 2-20 مم.
• تنظيف السطح: يُستخدم الصنفرة أو السفع الرملي لإزالة طبقات الأكسيد السطحية وبقع الزيت والشوائب. ثم يُجرى التنظيف باستخدام الأسيتون أو الإيثانول اللامائي، ويُعاد تجميع المنتج فورًا بعد التجفيف لمنع الأكسدة الثانوية.
• تصحيح التسطيح: يتم تسوية الألواح المشوهة لضمان فجوات تجميع موحدة في الخطوات اللاحقة.
2.2 تصميم التجميع والشحنة المتفجرة
• ضبط الفجوة: يتم وضع لوحة الرفع ولوحة القاعدة بشكل متوازٍ مع وجود فجوة محددة (تُعرف بفجوة لوحة الرفع). تؤدي الفجوة الصغيرة جدًا إلى طاقة زائدة، بينما تتسبب الفجوة الكبيرة جدًا في فقدان كبير للطاقة.
• وضع المتفجرات: يتم اختيار متفجرات منخفضة السرعة ذات معدلات انفجار مستقرة (مثل متفجرات زيت الوقود المصنوعة من نترات الأمونيوم). تُحسب الكثافة السطحية وفقًا لسمك الصفيحة، والتي تُضبط عمومًا ضمن نطاق 50-300 غ/م². يجب وضع المتفجرات بشكل متساوٍ، مع ترك منطقة فارغة بعرض 5-10 سم عند الحواف لتجنب تركيز الإجهاد عند الحواف.
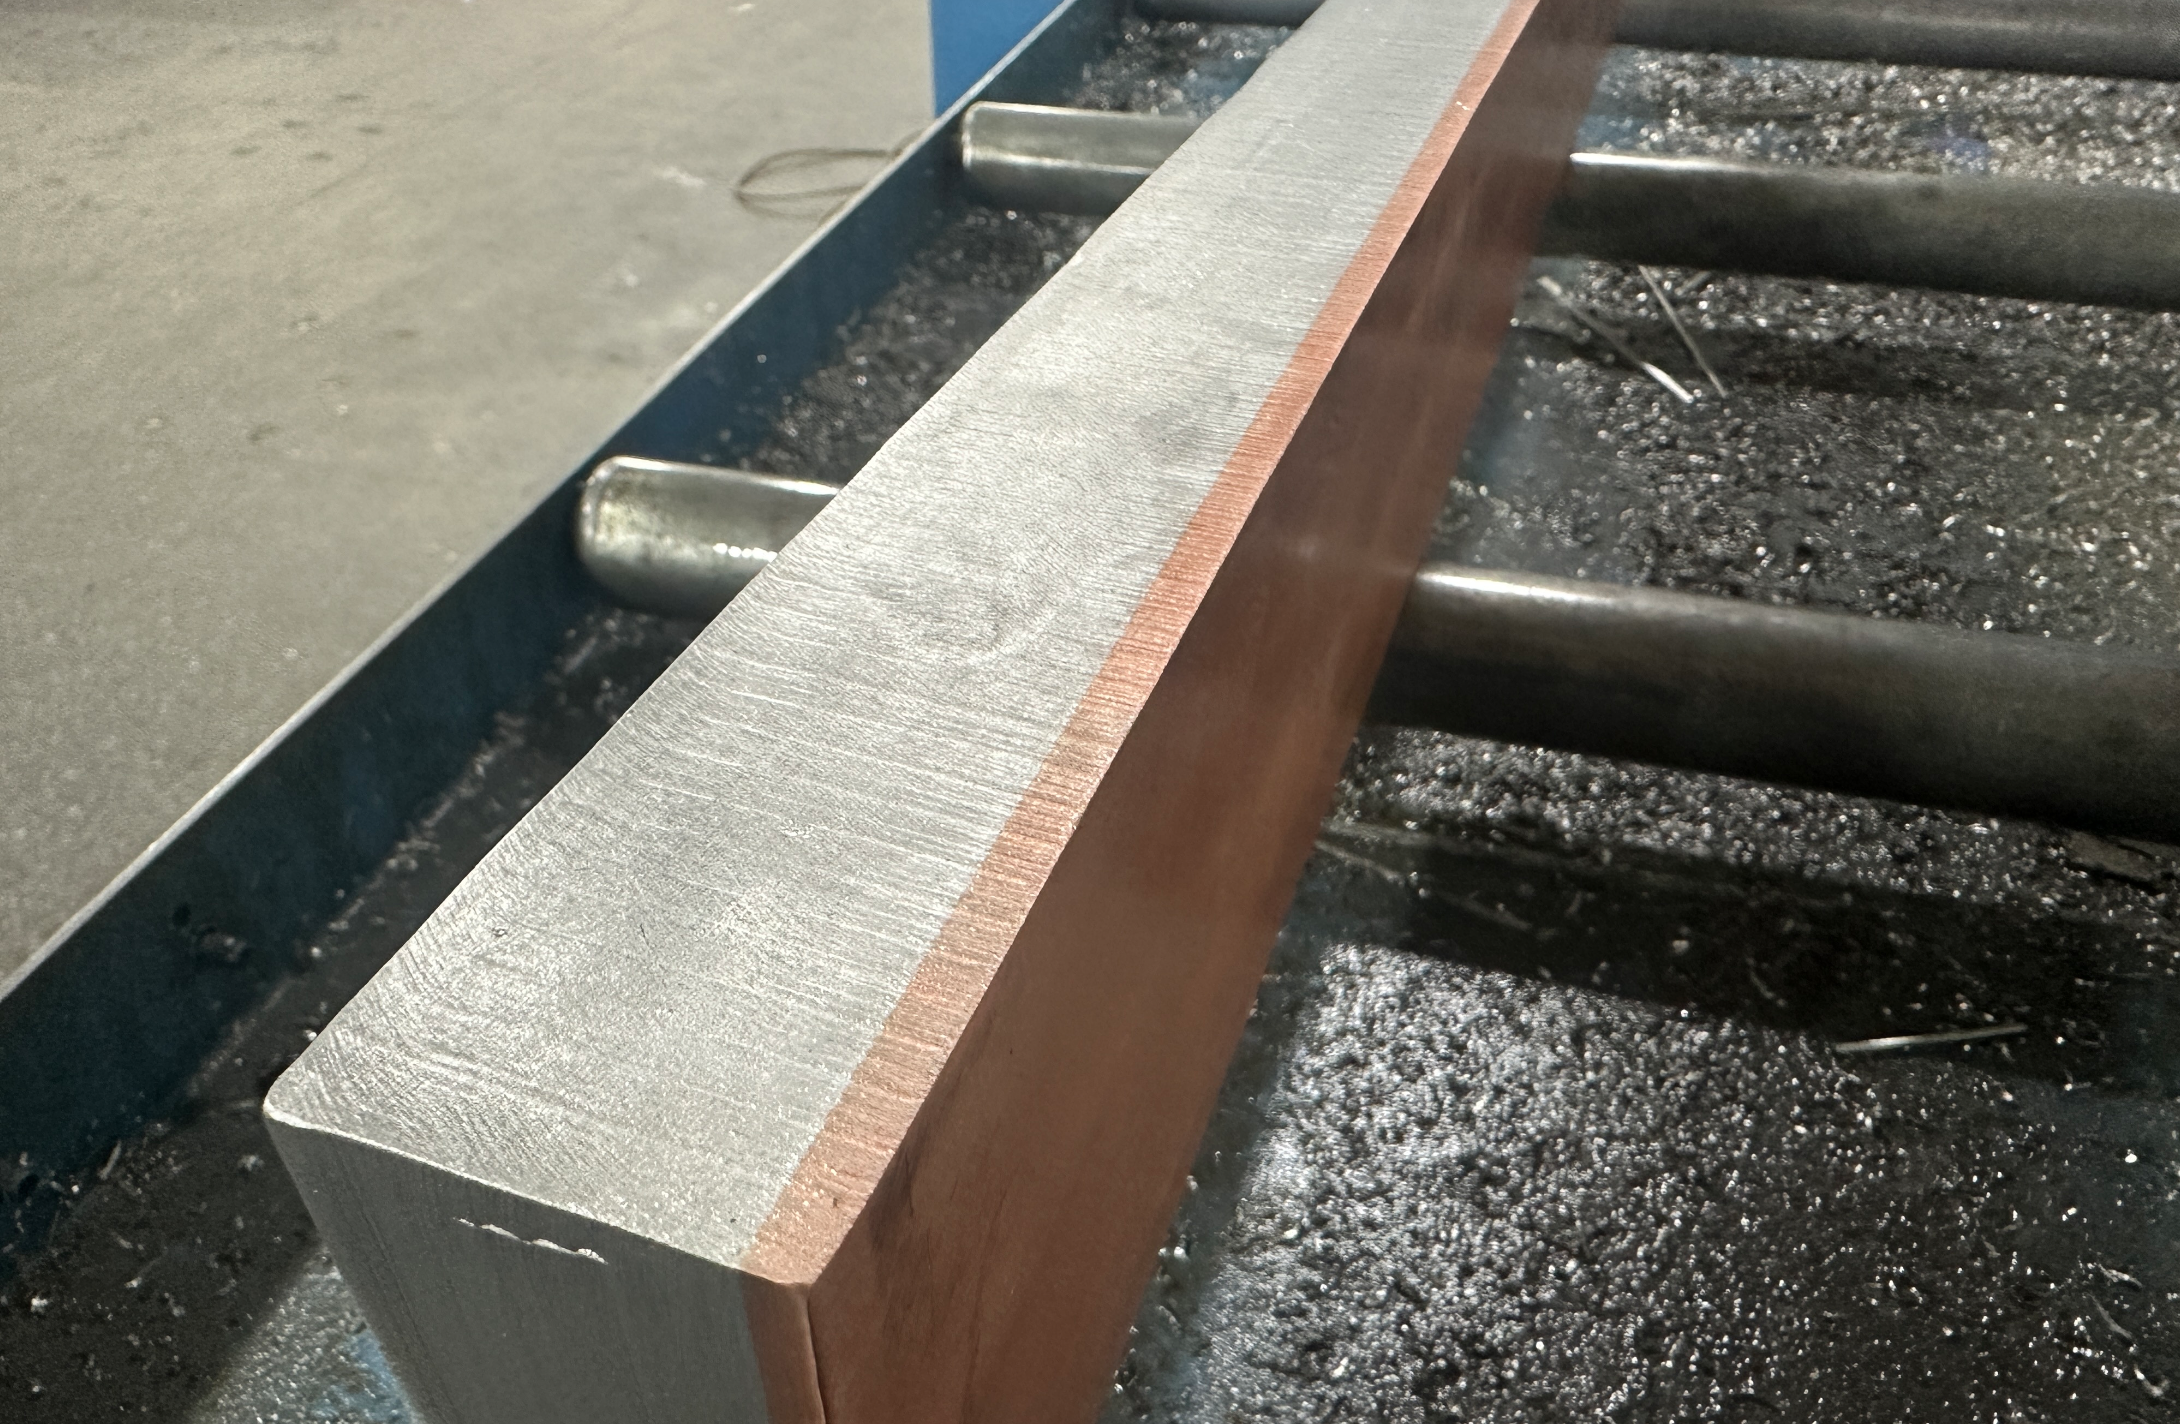
• تركيب جهاز التفجير: يتم تركيب جهاز التفجير في أحد طرفي الشحنة المتفجرة لضمان انتشار موجة الانفجار بالتوازي مع سطح الصفيحة.
2.3 اللحام بالتفجير في الموقع
• الحماية والسلامة: يتم اختيار موقع تفجير واسع ومخصص، ويتم إنشاء منطقة محظورة، وتوفير معدات الحماية المهنية.
• عملية التفجير: يتم تفجير المتفجرات عن بعد، ويتم مراقبة حالة انتشار موجة التفجير لضمان تصادم مستقر بين الصفيحة الطائرة والصفيحة الأساسية.
• الفحص الأولي: بعد التفجير، تتم إزالة المتفجرات المتبقية والحطام، ويتم إجراء فحص بصري للتحقق من وجود عيوب واضحة مثل التشوه والتشقق على سطح الصفيحة.
2.4 عمليات ما بعد العلاج
• المعالجة الحرارية: توضع الصفيحة المركبة الملحومة في فرن حراري وتُسخّن عند درجة حرارة تتراوح بين 150 و250 درجة مئوية لمدة ساعة إلى ساعتين لإزالة الإجهاد المتبقي من اللحام وتحسين مقاومة التعب عند السطح البيني. يجب ألا تتجاوز درجة الحرارة 300 درجة مئوية لمنع تكوّن المركبات بين الفلزية.
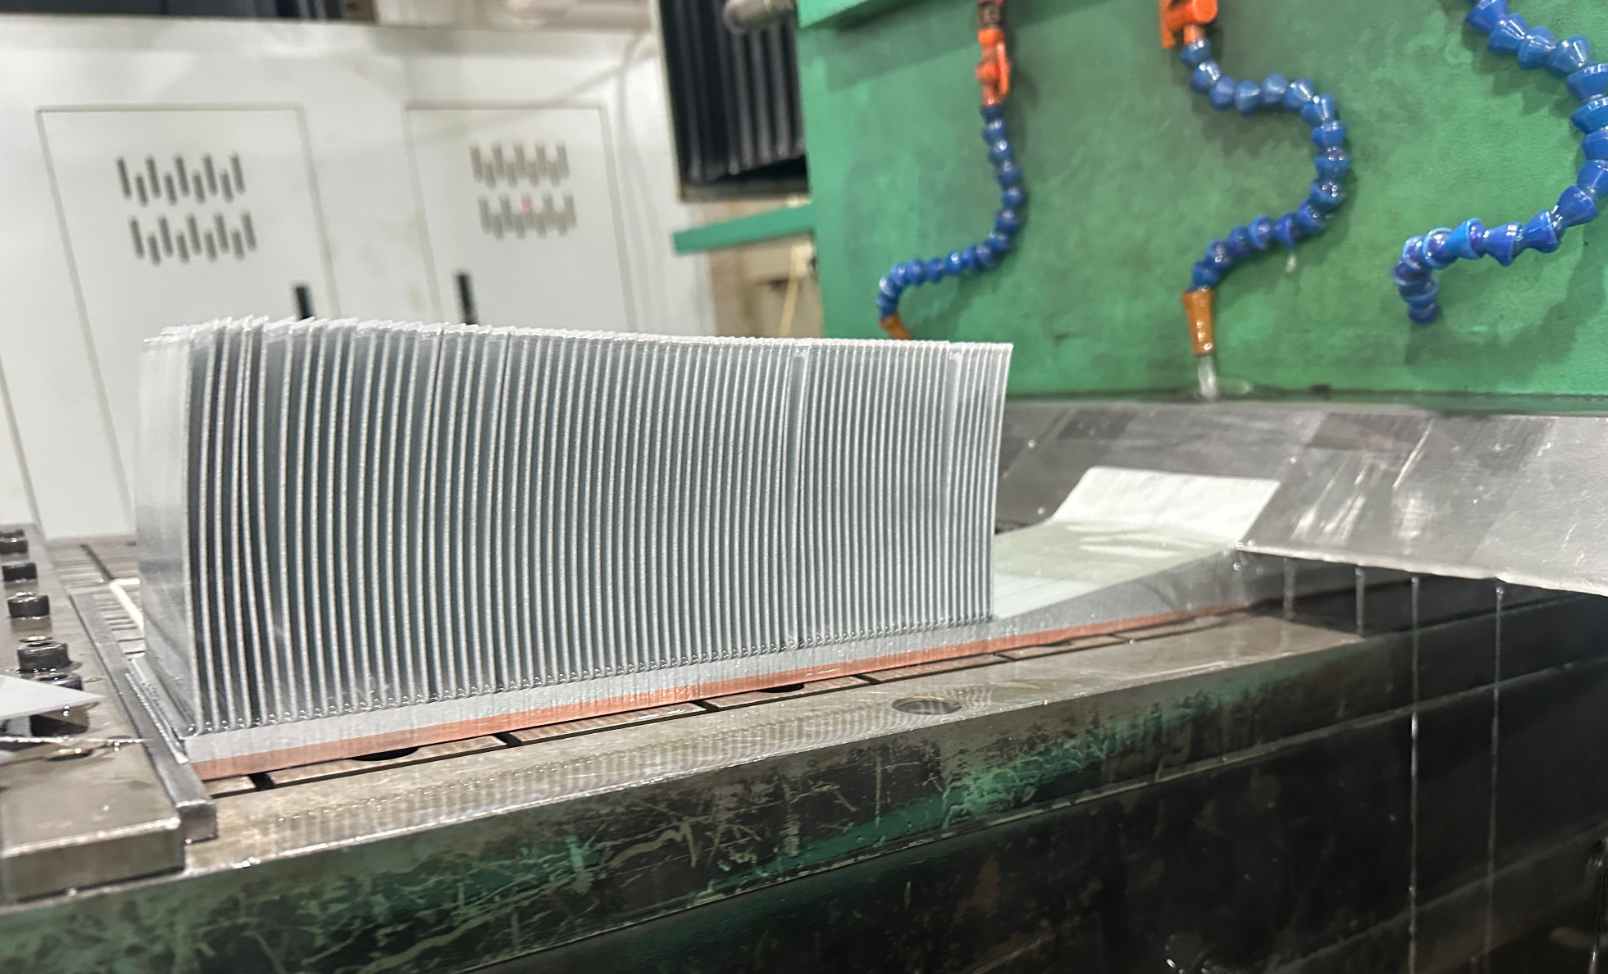
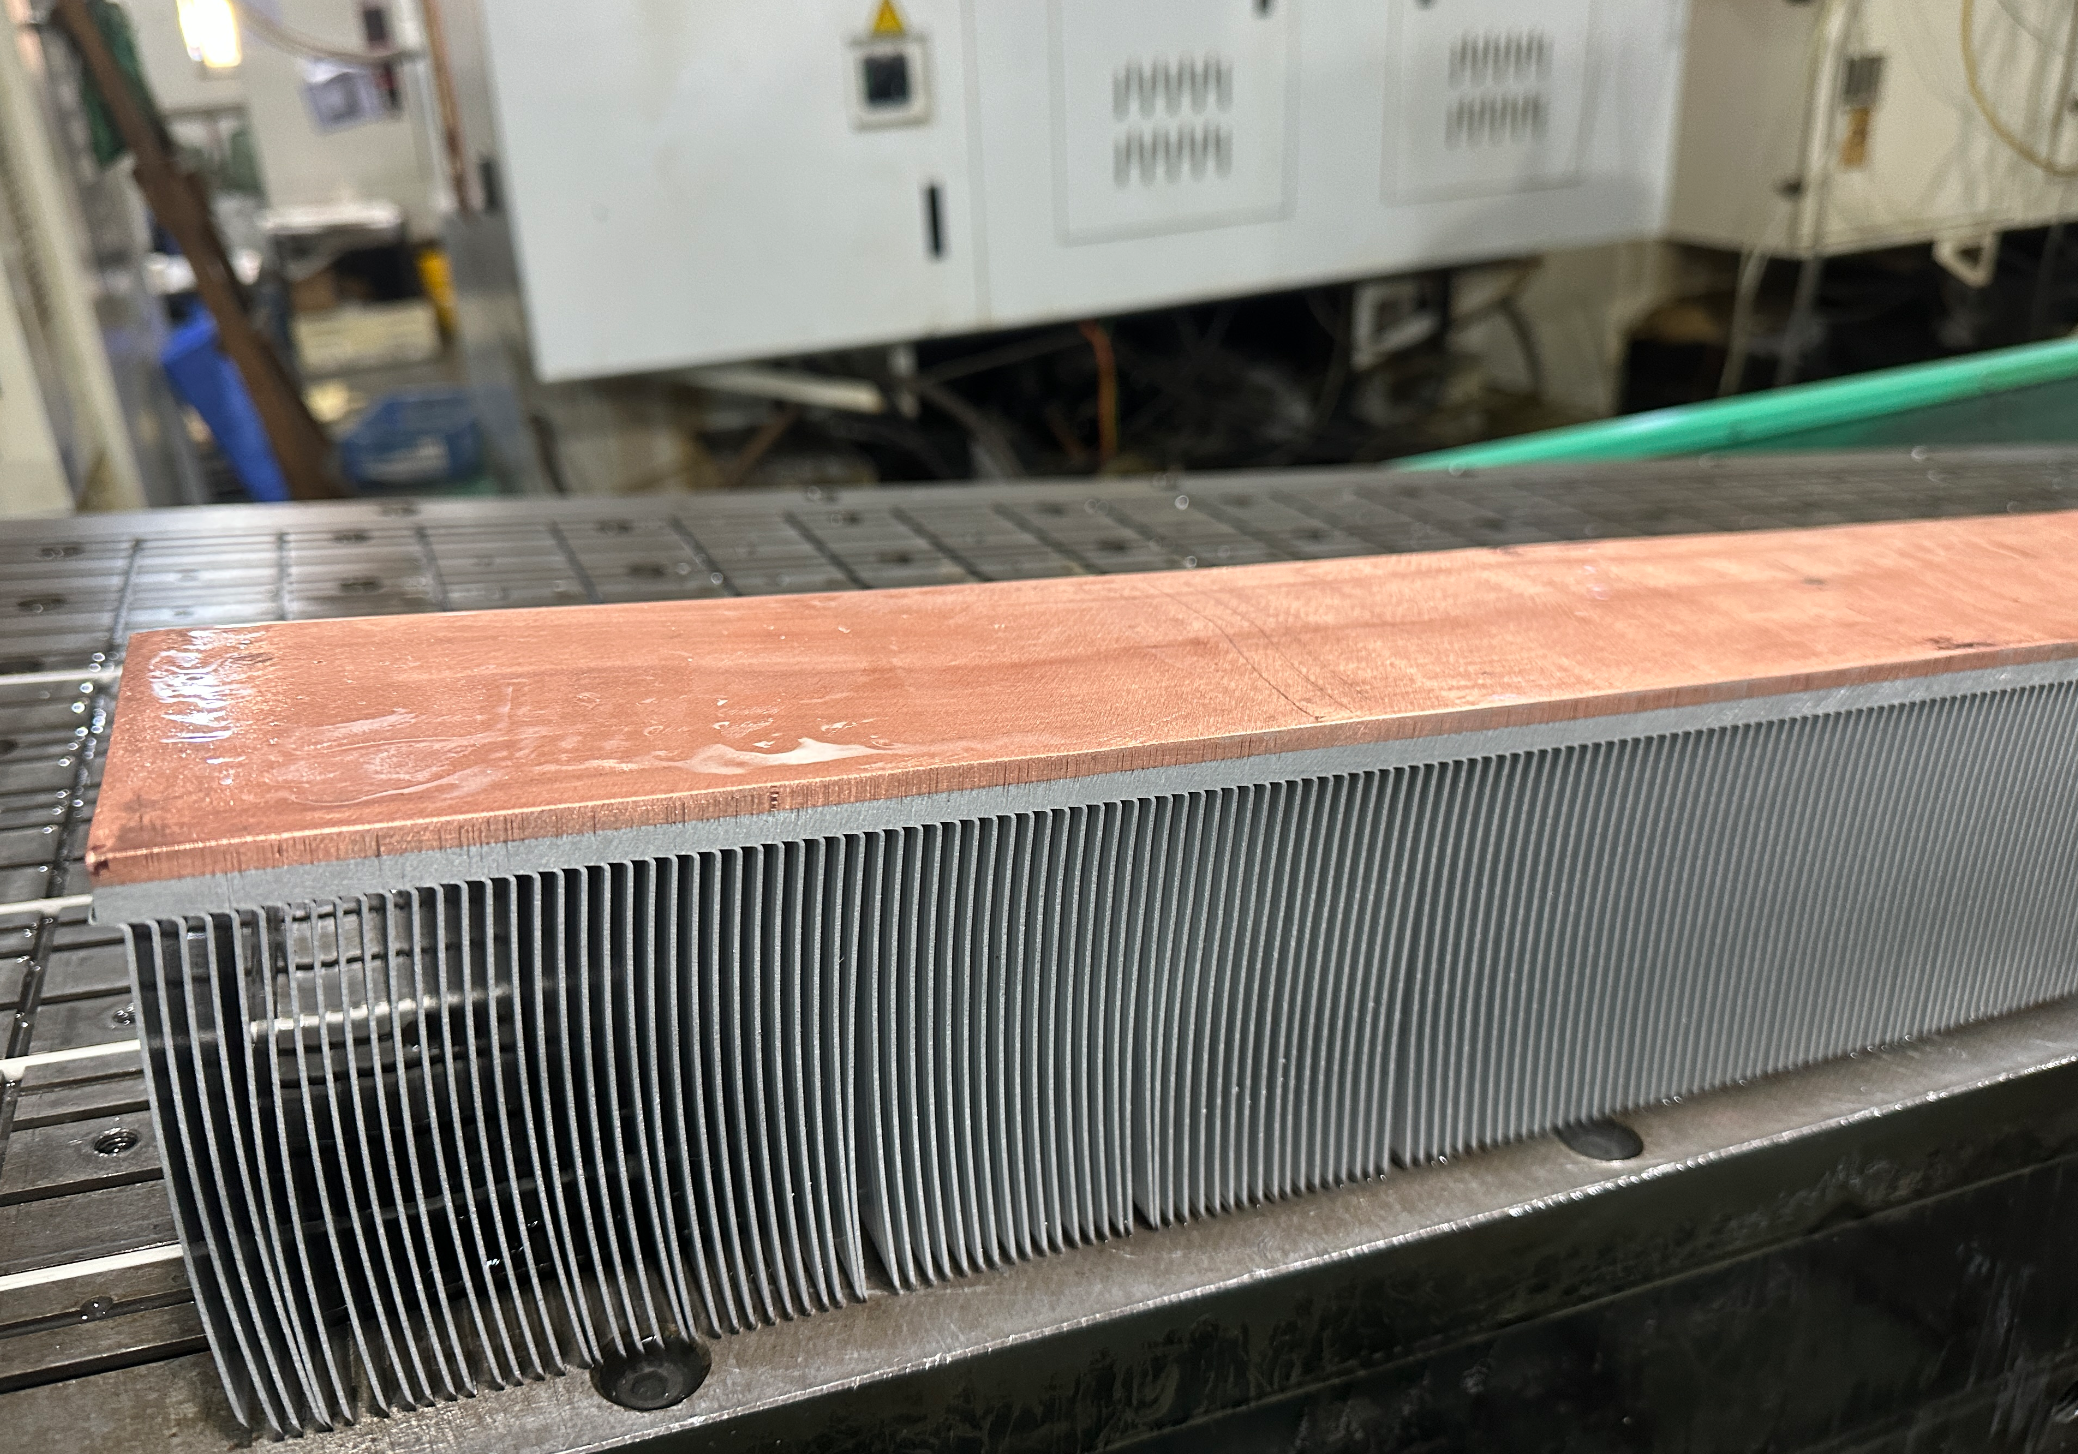
• التصنيع الدقيق: تُجرى عمليات القطع والطحن والحفر وغيرها من عمليات التصنيع وفقًا لمتطلبات المنتج لتصنيع هياكل مثل قنوات التدفق وفتحات التثبيت. كما تُجرى عمليات تجليخ وتلميع الأسطح لتحسين المظهر وكفاءة تبديد الحرارة.
• فحص الجودة: يُجرى اختبار الموجات فوق الصوتية للتحقق من معدل التصاق الأسطح، والذي يجب أن يكون ≥ 98%. كما يُجرى اختبار الشد لقياس قوة الالتصاق، مع اشتراط أن يحدث الكسر في صفيحة الألومنيوم وليس عند سطح التصاق الأسطح. ويُجرى اختبار الضغط الهيدروستاتيكي على المكونات التي تتطلب منع التسرب لضمان عدم وجود أي تسريب.
3. المشاكل الشائعة في الإنتاج والحلول المناسبة لها
يتأثر إنتاج اللحام الانفجاري للنحاس والألومنيوم بعوامل مختلفة مثل معايير العملية والظروف البيئية، وهو عرضة للعيوب التالية، والتي تتطلب حلولاً محددة:
نوع العيب الأسباب الأساسية الحلول
انفصال سطح التلامس: فجوة غير مناسبة بين لوحتي التثبيت، كمية متفجرة غير كافية، تنظيف غير كافٍ للسطح. اضبط الفجوة إلى 2-4 مم، وزِد كثافة المتفجرات السطحية بشكل مناسب؛ أعد صقل وتنظيف أسطح التلامس قبل اللحام.
مسامية السطح: وجود بقايا زيت/ماء على السطح، سرعة انفجار غير مستقرة. يجب التحكم بدقة في نظافة السطح وجفافه؛ واختيار متفجرات ذات سرعة انفجار مستقرة وتحسين طرق التعبئة.
تشوه سطح التموج: سرعة انفجار عالية للغاية، وصلابة غير كافية لدعامة القاعدة. يجب تقليل سرعة انفجار المتفجرات إلى نطاق 3,000-4,000 متر/ثانية؛ وتثبيت القاعدة بتركيبات صلبة وإضافة ألواح داعمة لتعزيز الاستقرار.
زيادة المركبات بين الفلزية، طاقة تفجير مفرطة، درجة حرارة تلدين عالية للغاية. قلل كمية المتفجرات للتحكم في سرعة الاصطدام؛ واحرص على ألا تتجاوز درجة حرارة التلدين 250 درجة مئوية.
تشوه وانحناء الصفائح: رقة مفرطة في الصفيحة الأساسية، وانتشار غير متساوٍ لموجة الانفجار. يجب زيادة سمك الصفيحة الأساسية أو استخدام صفائح دعم مؤقتة؛ وتحسين تجانس وضع المتفجرات لضمان انتشار متوازٍ لموجة الانفجار.
4. مجالات تطبيق اللحام الانفجاري للنحاس والألومنيوم
بفضل مزاياها المتمثلة في القوة العالية، والمقاومة الحرارية المنخفضة بين الأسطح، والوزن الخفيف، تُستخدم المواد المركبة من النحاس والألومنيوم الملحومة بالمتفجرات على نطاق واسع في قطاعات صناعية متعددة:
4.1 مجال الإدارة الحرارية الإلكترونية
يمثل هذا أحد سيناريوهات التطبيق الأساسية للحام الانفجاري للنحاس والألومنيوم. يمكن استخدام ألواح النحاس والألومنيوم المركبة المصنعة بهذه الطريقة لإنتاج ركائز تبديد حرارة عالية الطاقة لترانزستورات IGBT، ومشتتات حرارية للخوادم، وألواح تبريد لبطاريات مركبات الطاقة الجديدة، ومكونات أخرى. تتيح مقاومتها الحرارية المنخفضة للغاية عند السطح البيني (10⁻⁶ ~ 10⁻⁵ م²·ك/واط) توصيلًا حراريًا سريعًا، بينما يقلل وزنها الخفيف من الوزن الإجمالي للمعدات، بما يتماشى مع توجهات تطوير الأجهزة الإلكترونية نحو التصغير ورفع الكفاءة.
4.2 مجال هندسة الطاقة
يُستخدم هذا النوع من الموصلات في تصنيع قضبان التوصيل عالية الجهد، ووصلات الكابلات، ومكونات أخرى. تجمع قضبان التوصيل المركبة من النحاس والألومنيوم بين الموصلية الكهربائية العالية للنحاس والفعالية الاقتصادية للألومنيوم، مما يقلل التكاليف بأكثر من 30% مقارنةً بقضبان التوصيل المصنوعة من النحاس الخالص، مع توفير سهولة التركيب، ولذلك فهي تُستخدم على نطاق واسع في محطات الطاقة الفرعية، وخزائن التوزيع، وغيرها من المعدات الكهربائية.
4.3 مجالات النقل بالسكك الحديدية والفضاء
يُستخدم هذا المعدن في تصنيع ألواح انزلاق البانتوغراف للقطارات، ومكونات تبديد الحرارة لمحركات الطائرات، وغيرها من الأجزاء. يفرض هذا المجال متطلبات صارمة على قوة المواد، ومقاومتها للإجهاد، وخفة وزنها، ويمكن لمواد اللحام الانفجاري المركبة من النحاس والألومنيوم تلبية هذه الظروف التشغيلية الصعبة مع تقليل وزن المعدات.
4.4 مجال الهندسة الكيميائية
يُستخدم هذا المركب في إنتاج مبادلات حرارية مقاومة للتآكل، وبطانات للمفاعلات، ومعدات أخرى. تتميز ألواح النحاس والألومنيوم المركبة بمقاومة أفضل للتآكل من النحاس النقي، كما أنها أقل تكلفة من المواد عالية الجودة مثل سبائك التيتانيوم، مما يجعلها مناسبة لتطبيقات التبادل الحراري التي تتضمن أحماضًا وقلويات ضعيفة.
5. مزايا وعيوب اللحام الانفجاري للنحاس والألومنيوم
5.1 المزايا الأساسية
• قوة ربط عالية: يتم تحقيق الربط المعدني، حيث تصل قوة الشد إلى قوة صفيحة الألومنيوم نفسها وقوة التقشير ≥ 100 نيوتن/مم، وهو ما يتجاوز بكثير قوة الوصلات الميكانيكية واللحام.
• مقاومة حرارية منخفضة بين الأسطح: تضمن واجهة الربط المعدني المتموجة كفاءة عالية في نقل الحرارة، مع تأثير ضئيل على أداء مكونات تبديد الحرارة.
• الحفاظ على الخصائص المعدنية الأصلية: لا تتضمن عملية اللحام في الحالة الصلبة أي انصهار، لذلك تظل الموصلية الكهربائية والحرارية للنحاس والألومنيوم دون تغيير تقريبًا.
• اختيار المواد المرن: فهو يتيح تركيب ألواح النحاس والألومنيوم بسماكات ودرجات مختلفة، مما يلبي متطلبات المنتجات المتنوعة.
• فعالية عالية من حيث التكلفة: بالمقارنة مع مكونات النحاس النقي، فإنها تقلل بشكل كبير من تكاليف المواد الخام، في حين أن ميزة الوزن الخفيف تقلل من تكاليف النقل والتركيب.
5.2 القيود
• عتبة معالجة عالية: يتطلب الأمر تحكمًا دقيقًا في معايير مثل كمية المتفجرات والمسافة بين نقاط التفجير، مما يستلزم كفاءة فنية عالية من المشغلين. كما أن مواقع التفجير المتخصصة ضرورية، وتخضع لأنظمة سلامة صارمة.
• قيود حجم المنتج: نظراً لمسافة انتشار موجة الانفجار، فإن إنتاج ألواح مركبة ذات مساحة كبيرة للغاية يمثل تحدياً، حيث لا تتجاوز المساحة النموذجية للوح الواحد 10 أمتار مربعة.
• صعوبة المعالجة اللاحقة: يوجد إجهاد متبقٍ في الصفائح الملحومة، مما يتطلب معالجة التلدين، الأمر الذي يضيف إجراءات وتكاليف إنتاجية.
• عدم ملاءمة الهياكل المعقدة: فهي قابلة للتطبيق فقط على تركيب المكونات ذات الأشكال البسيطة مثل الألواح المسطحة والأسطح المنحنية، ولا يمكن استخدامها في لحام الأجزاء ذات الأشكال الخاصة.
6. الاعتبارات العملية للحام المتفجر للنحاس والألومنيوم
1. السلامة أولاً: تتضمن عملية اللحام بالمتفجرات استخدام المتفجرات، ويجب الالتزام التام بلوائح السلامة الوطنية الخاصة بالتفجير. يجب أن يقوم بهذه العمليات فنيون متخصصون مجهزون بوسائل حماية شاملة.
2. توحيد المعايير: تطوير جداول المعايير المقابلة للشحنة المتفجرة والفجوة بناءً على تركيبات سمك النحاس والألومنيوم المختلفة لتجنب العمليات التجريبية.
3. تحديد أولويات فحص الجودة: إجراء اختبار الموجات فوق الصوتية مباشرة بعد اللحام للكشف عن عيوب الواجهة مبكراً وتجنب الهدر الناتج عن المعالجة اللاحقة.
4. التخزين والنقل: يجب حماية الألواح المركبة الجاهزة من الرطوبة والصدمات لمنع أكسدة السطح وتشوهه. يلزم تثبيتها بإحكام أثناء النقل لتجنب تشقق السطح البيني نتيجة للاهتزازات.
خاتمة
لقد حطمت تقنية اللحام الانفجاري للنحاس والألومنيوم الحواجز التقنية أمام الربط الفعال بين المعادن المختلفة، مما فتح آفاقًا جديدة لتطبيقات المواد المركبة خفيفة الوزن وعالية الأداء. ومع التطور السريع لمجالات مثل الإدارة الحرارية الإلكترونية والطاقة المتجددة، ستستمر تقنية اللحام الانفجاري للنحاس والألومنيوم في التطور والتحسين، لتلعب دورًا متزايد الأهمية في قطاعات التصنيع المتقدمة. بالنسبة للعاملين في هذا المجال، يُعدّ إتقان مبادئ اللحام الانفجاري ونقاطه الأساسية أمرًا بالغ الأهمية لتعزيز القدرة التنافسية للمنتجات.
استنادًا إلى سنوات من البحث في إدارة الحرارة للرقائق عالية الطاقة، طبّقت شركة KENFA هذه التقنية في تصنيع مشتتات الحرارة. يُعالج هذا الحل بفعالية تحديات تبديد الحرارة التي تُفرضها الرقائق عالية الطاقة وتلك ذات كثافة التدفق الحراري العالية، مع تقليل التكاليف ووزن المنتج في الوقت نفسه. لذا، يُمكنكم مراسلتنا عبر البريد الإلكتروني: king@kenfatech.com، لتصميم مشتت حرارة خاص بكم.