الملخص
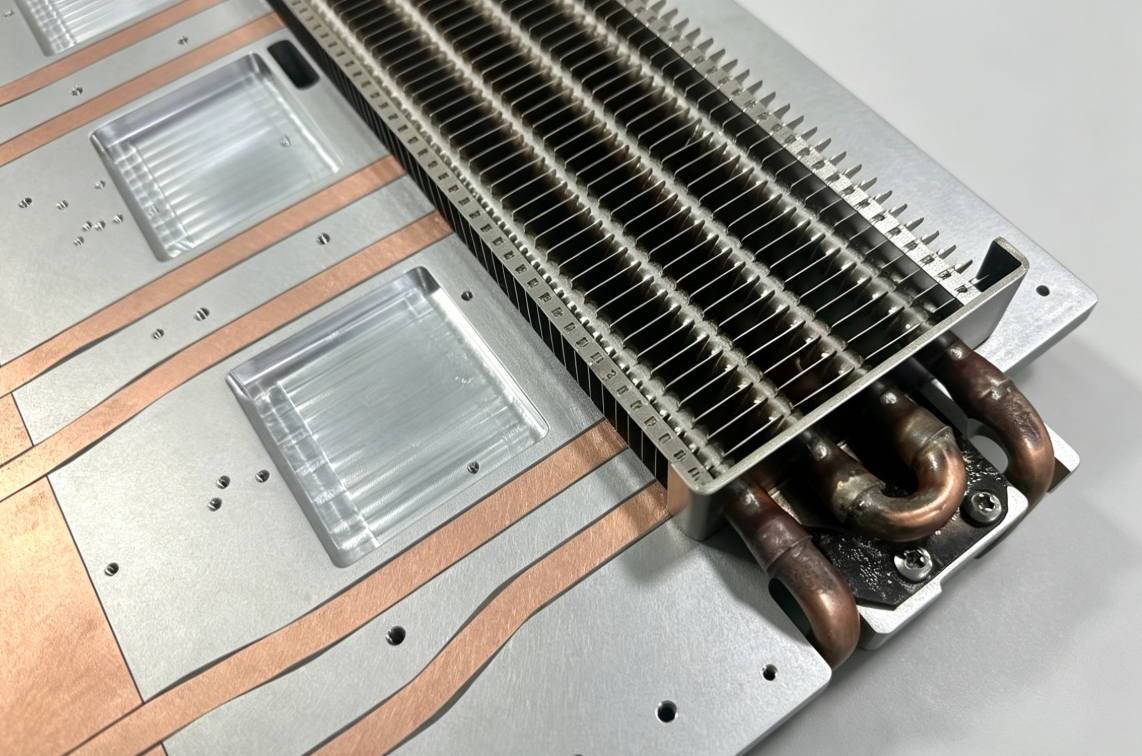
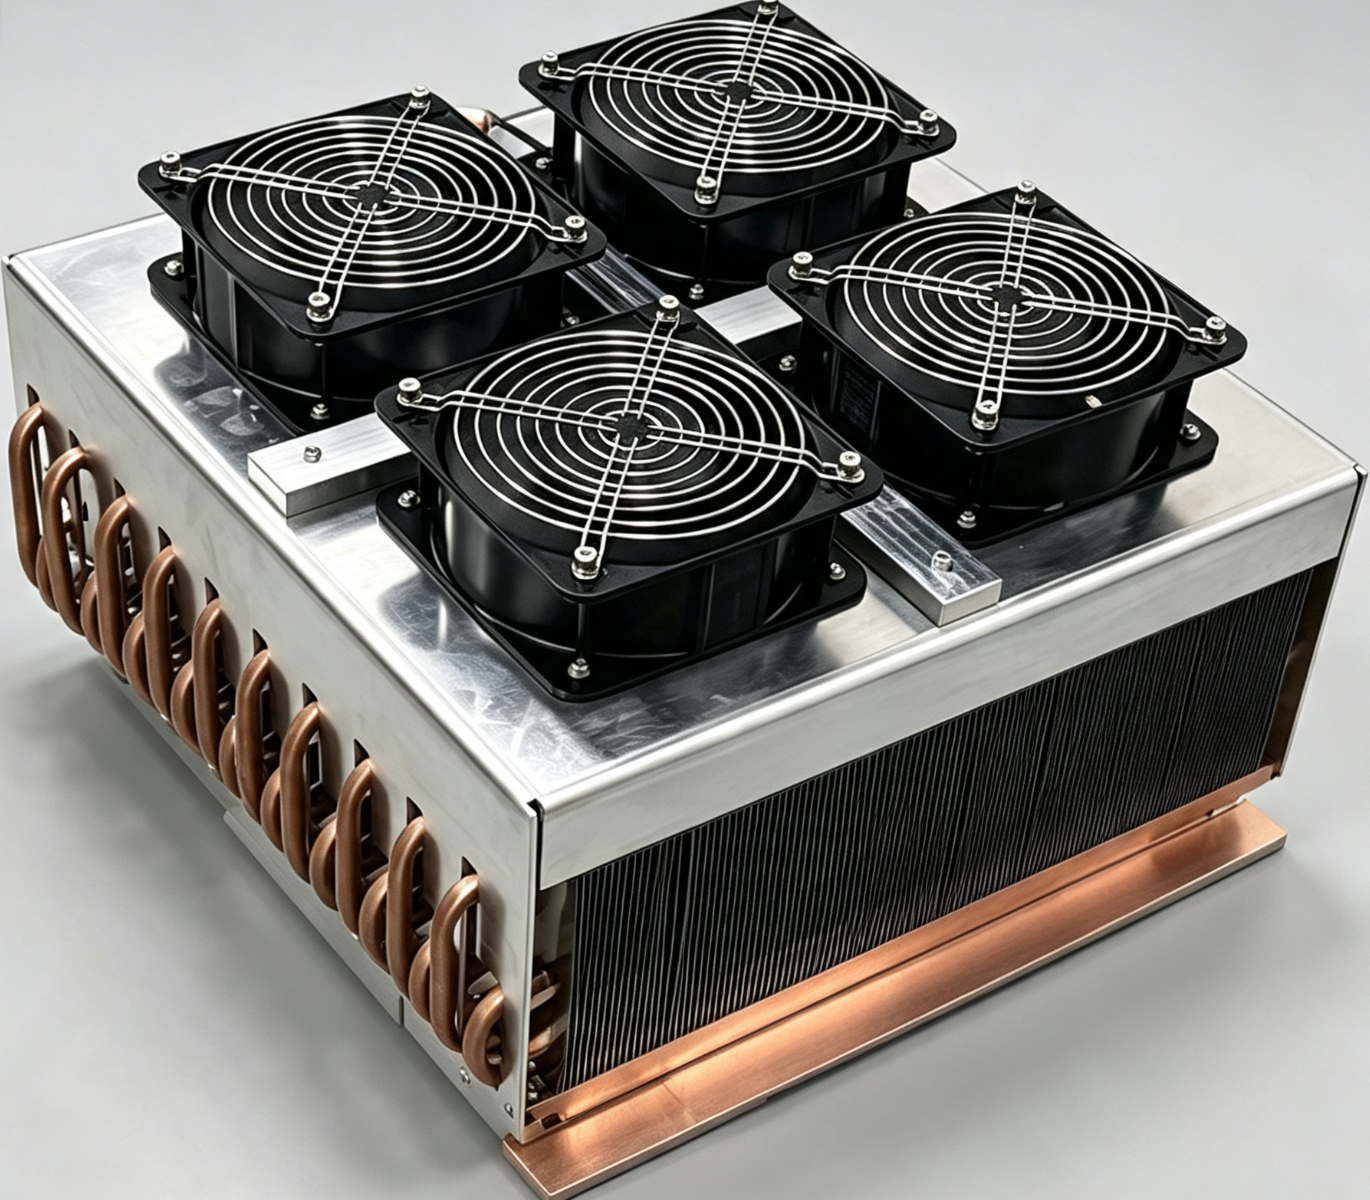
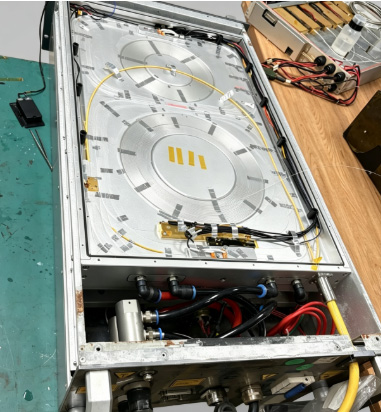
مشتت حراري لتصنيع اللحام الاحتكاكي. تولد الرقائق عالية الطاقة في تطبيقات التحكم الصناعي والطاقة الجديدة والخوادم تدفقًا حراريًا موضعيًا عاليًا للغاية، مما يفرض متطلبات صارمة على تقليل الحرارة الهيكل والأداء الحراري. بالنسبة لمشتتات الحرارة عالية الكثافة ذات ارتفاع الزعانف الذي يزيد عن 100 مم والمسافة بين الزعانف أقل من 2 مم، فإن عمليات التصنيع التقليدية تفرض قيودًا تقنية بارزة. زعنفة مقطوعة تفشل هذه العملية في تشكيل هياكل زعانف فائقة الارتفاع والضيق للغاية بسبب مرونة المادة وقيود حركة أداة القطع. لا تستطيع عملية التجميع والتثبيت التقليدية تشكيل تموجات دقيقة فعالة أو أسطح زعانف كثيفة، مما يؤدي إلى عدم كفاية مساحة التبادل الحراري وضعف قدرة تبديد الحرارة لتبريد الرقائق ذات التدفق الحراري العالي. إضافةً إلى ذلك، لا يوفر التثبيت الميكانيكي سوى اتصال مادي بين الزعانف المكدسة، مما يخلق مقاومة حرارية كبيرة بين الأسطح. كما أن دورات التبريد والتسخين طويلة الأمد والاهتزازات الميكانيكية تزيد من ارتخاء الزعانف وانزياحها وتدهور الأداء الحراري المستمر.
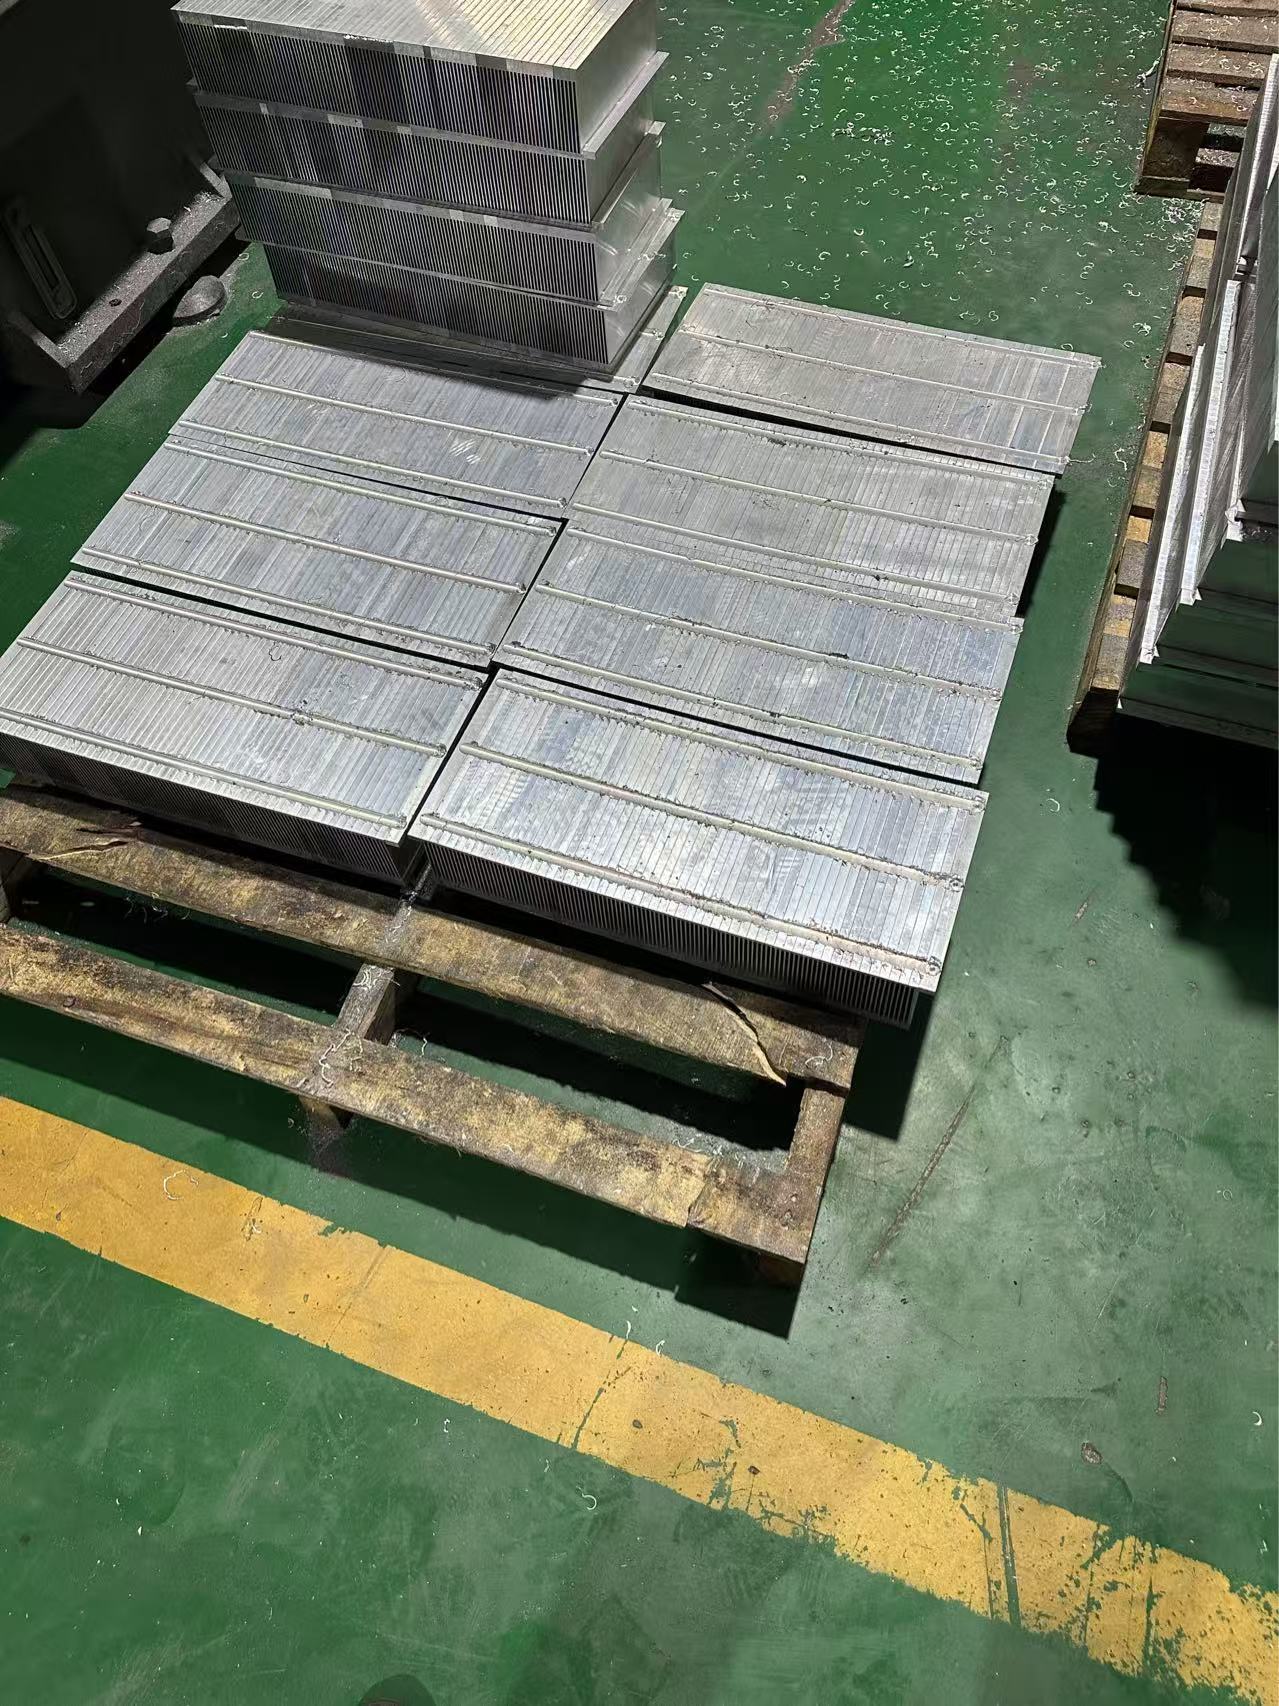
لحل المشكلات الهندسية المذكورة أعلاه، تقترح هذه الورقة وحدة زعانف مموجة جديدة على شكل حرف T وعملية تصنيع متكاملة باستخدام تحديد موضع التثبيت، والتمرير المتعدد الاحتكاك يحدث لحام (FSW)، والتشطيب الدقيق باستخدام الحاسوب (CNC). يُضيف الهيكل المقترح بنجاح هياكل دقيقة مُعززة لنقل الحرارة على زعانف فائقة الكثافة مع الحفاظ على صلابة هيكلية عالية. الخطوات التفصيلية FSW تُحقق هذه الطريقة ربطًا معدنيًا كاملًا للمشتت الحراري بأكمله، مما يُزيل تمامًا المقاومة الحرارية البينية الناتجة عن التثبيت الميكانيكي. وتُنتج هذه العملية المُحسّنة مشتتات حرارية عالية الدقة والكثافة والكفاءة، مناسبة لتبديد حرارة الرقائق عالية الطاقة. تتميز هذه التقنية بجدواها الهندسية العالية وآفاقها الصناعية الواسعة.
1. مقدمة
مع التحديث المستمر لأنظمة التحكم الإلكترونية للطاقة الجديدة، ومعدات التحكم الصناعية، والخوادم المتطورة، تزداد كثافة الطاقة في الرقائق الأساسية بسرعة، مما يؤدي إلى ارتفاع حاد في تدفق الحرارة الموضعي. لم تعد المشتتات الحرارية التقليدية ذات الهياكل الزعنفية العادية قادرة على تلبية متطلبات تبديد الحرارة بكفاءة واستقرار. في الوقت الحالي، تعتمد تصاميم المشتتات الحرارية عالية الأداء السائدة على ترتيبات زعانف فائقة الارتفاع والكثافة، بمعايير هيكلية نموذجية لارتفاع الزعانف يزيد عن 100 مم والمسافة بينها أقل من 2 مم، وذلك لزيادة مساحة التبادل الحراري الفعالة وتعزيز انتقال الحرارة بالحمل.
مع ذلك، لا تستطيع عمليات التصنيع التقليدية تحقيق التوازن بين الجدوى الهيكلية والأداء الحراري. تعتمد عملية تشكيل الزعانف على التشكيل اللدن لمواد سبائك الألومنيوم، وهي عملية لا تُناسب إلا هياكل الزعانف منخفضة الارتفاع وذات المسافات الواسعة. عند تطبيقها على الزعانف الكثيفة فائقة الارتفاع والضيق، يحدث تركيز شديد للإجهاد أثناء المعالجة، مما يؤدي إلى تشقق الزعانف، وكسر جذورها، وتشوهها الهيكلي. كما أن عدم كفاية مساحة تشغيل الأدوات يؤدي إلى ضعف دقة الأبعاد وانخفاض الإنتاجية بشكل كبير.
تتيح عملية التثبيت بالمسامير المتراصة إمكانية ترتيب الزعانف بارتفاعات فائقة وتباعد ضيق، إلا أنها تواجه عيبين جوهريين في تطبيقات تبديد الحرارة عالية الطاقة. أولاً، لا تستطيع عمليات التصنيع التقليدية إنتاج تموجات دقيقة فعالة على سطح الزعانف الطويلة فائقة الكثافة، مما يحد من مساحة التبادل الحراري ويصعب تبديد التدفق الحراري العالي المركز. ثانياً، لا يحقق التثبيت الميكانيكي سوى التلامس الفيزيائي المباشر دون ربط معدني. وتؤدي الفجوات الصغيرة بين الزعانف إلى مقاومة حرارية كبيرة عند التلامس، مما يعيق توصيل الحرارة. وفي ظل ظروف التشغيل المعقدة من دورات حرارية واهتزازات، يحدث حتماً انزياح وارتخاء للزعانف، مما يؤدي إلى تراجع مستمر في أداء تبديد الحرارة.
بهدف التغلب على المعوقات التقنية للعمليات التقليدية، تصمم هذه الورقة وحدة زعانف مموجة على شكل حرف T مُكيَّفة للحام الاحتكاكي التحريكي. ومن خلال تكديس التثبيت الدقيق والتشكيل المتكامل متعدد الحدود للحام الاحتكاكي التحريكي، يتم تحقيق دمج معدني كامل للمشتت الحراري. تحل الطريقة المقترحة بفعالية مشاكل عدم كفاية مساحة التبادل الحراري، والمقاومة الحرارية العالية بين الأسطح، وضعف الاستقرار الهيكلي للمنتجات التقليدية، كما تُحسِّن بشكل كبير أداء تبديد الحرارة الكلي وموثوقية الخدمة للمنتجات عالية الكثافة. تقليل الحرارةs.
2- قيود عمليات التصنيع التقليدية
2.1 قيود عملية الزعانف المشذبة
تُستخدم عملية تشكيل الزعانف المقطوعة على نطاق واسع في إنتاج مشتتات الحرارة المصنوعة من الألومنيوم التقليدي، وذلك بفضل ميزة التشكيل المتكامل التي لا تتطلب وصلات، بالإضافة إلى مقاومتها الحرارية العالية. وتقوم هذه العملية على تجريد المادة الأساسية وثنيها باستخدام قواطع متخصصة لتشكيل هيكل متكامل من الركيزة والزعانف.
مع ذلك، تتأثر جودة التشكيل بشكل كبير بمرونة المادة وشوط أداة القطع. بالنسبة للزعانف التي يزيد ارتفاعها عن 100 مم والمسافة بينها أقل من 2 مم، يُنتج هيكل الزعانف الرقيق والطويل إجهادًا شديدًا أثناء عملية التشكيل. وتُعد العيوب الهيكلية مثل التشققات وكسر الجذور والالتواء شائعة. في الوقت نفسه، تُقلل المسافة الضيقة جدًا بين الزعانف مساحة عمل أداة القطع بشكل كبير، مما يؤدي إلى عدم استقامة وتوازي مصفوفة الزعانف. تتميز الزعانف المُشكّلة بصلابة ضعيفة وتتشوه بسهولة أثناء النقل والتجميع، مما يؤدي إلى انخفاض إنتاجية الإنتاج بشكل كبير. لذلك، فإن عملية تشكيل الزعانف بالتشكيل غير قابلة للتطبيق تمامًا على مشتتات الحرارة ذات الزعانف فائقة الكثافة والرقة لتبريد الطاقة العالية.
2.2 عيوب عملية التجميع والتثبيت بالمسامير
تُعدّ عملية التثبيت بالمسامير المتراصة الطريقة الرئيسية لتصنيع مشتتات الحرارة ذات الزعانف فائقة الكثافة. وتقوم هذه العملية بتصنيع الزعانف المفردة مسبقًا، ثم تشكيل مصفوفات كثيفة من الزعانف من خلال التراص والضغط الميكانيكي. ورغم أن هذه العملية تُتيح الوصول إلى ارتفاعات فائقة للزعانف ومسافات ضيقة بينها، إلا أنها لا تُلبي متطلبات الأداء اللازمة لتبريد الرقائق الإلكترونية ذات التدفق الحراري العالي في التطبيقات الصناعية.
أولًا، لا يمكن معالجة هياكل نقل الحرارة الدقيقة بكفاءة. فبالنسبة للزعانف فائقة الطول والمتراصة بكثافة، لا تستطيع طرق الطحن والتشكيل التقليدية إنتاج هياكل دقيقة مموجة أو مسننة الشكل موحدة وفعالة. ولا يمكن زيادة مساحة تبديد الحرارة الفعالة، لذا يعجز المشتت الحراري عن التعامل مع التدفق الحراري العالي المركز محليًا.
ثانيًا، المقاومة الحرارية بين الأسطح مرتفعة للغاية. لا يوفر التثبيت الميكانيكي سوى ضغط تلامس مادي دون اندماج معدني. توجد فجوات دقيقة بين الزعانف المتجاورة، ويُشكل الهواء الموجود داخل هذه الفجوات مقاومة حرارية هائلة، مما يعيق انتقال الحرارة من الزعانف إلى الركيزة. وبالتالي، فإن كفاءة تبديد الحرارة الفعلية أقل بكثير من القيمة التصميمية النظرية.
ثالثًا، تتسم الثباتية الهيكلية والتناسق البُعدي بالضعف. لا تستطيع قوة التثبيت الميكانيكية السلبية منع الإزاحة الهيكلية تحت تأثير الاهتزازات طويلة الأمد ودورات تغيرات درجة الحرارة. ويحدث ارتخاء الزعانف والتواءها وانزياحها بشكل متكرر، مما يؤدي إلى تدهور مستمر في الأداء. إضافةً إلى ذلك، يؤدي تكديس الطبقات المتعددة إلى تراكم أخطاء في تحديد المواقع، مما ينتج عنه ضعف في استواء وتناسق المنتجات النهائية.
3. تصميم هيكل زعانف مموجة على شكل حرف T
بهدف معالجة عيوب عدم كفاية مساحة التبادل الحراري والمقاومة الحرارية العالية للمشتتات الحرارية التقليدية عالية الكثافة، تصمم هذه الورقة البحثية بشكل مبتكر هيكل وحدة زعانف مموجة على شكل حرف T، يتوافق مع عملية اللحام الاحتكاكي ويحقق نقل حرارة عالي الكفاءة وتشكيل متكامل عالي القوة.
تتكون وحدة الزعانف من جزأين: جسم رئيسي علوي لتبادل الحرارة وقاعدة لحام سفلية على شكل حرف T. صُمم الجزء العلوي كزعنفة فائقة الكفاءة في تبديد الحرارة، حيث يصل ارتفاع الزعانف إلى أكثر من 100 مم والمسافة بينها إلى أقل من 2 مم. وبخلاف الزعانف المسطحة التقليدية التي لا يمكن معالجتها بدقة متناهية، يعتمد التصميم المقترح على عمليات تصنيع دقيقة مخصصة لتشكيل بنى مجهرية مموجة ومسننة الشكل على سطحي الزعانف. تزيد هذه البنى المجهرية بشكل كبير من مساحة السطح النوعية، وتعزز الحمل الحراري وانتقال الحرارة المضطرب، وتحل بفعالية مشكلة عدم كفاية قدرة تبديد الحرارة لتدفق الحرارة الموضعي عالي الطاقة في الرقائق الإلكترونية.
تعمل القاعدة العريضة على شكل حرف T على تحسين الصلابة العامة للزعنفة الرقيقة المفردة، وتمنع انحناء وتشوه الزعانف الطويلة. في الوقت نفسه، يوفر الهيكل المنتظم على شكل حرف T تحديدًا دقيقًا للموقع ووظائف تقييد للتكديس على دفعات. فهو يضمن تباعدًا منتظمًا بين الزعانف وتعامدًا ممتازًا، ويزيل فجوات التكديس وأخطاء الانخلاع، ويوفر أساسًا هيكليًا مستقرًا ومساحة كافية للحام الاحتكاكي اللاحق.
وفقًا لمتطلبات الطاقة الفعلية لتبديد الحرارة، يتم تكديس وحدات متعددة من الزعانف المموجة على شكل حرف T وترتيبها بشكل متسلسل. تضمن خاصية التحديد الذاتي للقاعدة على شكل حرف T صفيفًا أنيقًا وكثيفًا من الزعانف، مع دقة هيكلية واستقرار أعلى بكثير من الهياكل المكدسة التقليدية.
4. عملية تصنيع اللحام الاحتكاكي المتكاملة
تعتمد هذه الورقة البحثية، استنادًا إلى بنية الزعانف المكدسة على شكل حرف T، عملية تصنيع متكاملة تشمل تحديد موضع التثبيت، واللحام الاحتكاكي متعدد المراحل والحدود، ومعالجة تخفيف الإجهاد، والتشطيب الدقيق باستخدام الحاسوب. وباعتبارها تقنية لحام في الحالة الصلبة، تتجنب تقنية اللحام الاحتكاكي عيوب الانصهار مثل المسام والشقوق. يتميز المفصل الملحوم ببنية دقيقة كثيفة وموصلية حرارية ممتازة، مما يمكنه أن يحل محل التثبيت الميكانيكي التقليدي تمامًا، ويزيل المقاومة الحرارية البينية، ويحسن القوة الهيكلية العامة ودقة الأبعاد. تتلخص عملية التصنيع الكاملة فيما يلي: تصنيع وحدة الزعانف مسبقًا ← تثبيت وتحديد موضع التثبيت ← لحام احتكاكي طولي في المنتصف ← لحام احتكاكي للجانبين العلوي والسفلي ← إحكام إغلاق السطح السفلي بالكامل باللحام الاحتكاكي ← تخفيف إجهاد التقادم ← طحن دقيق للسطح باستخدام الحاسوب ← فحص المنتج النهائي.
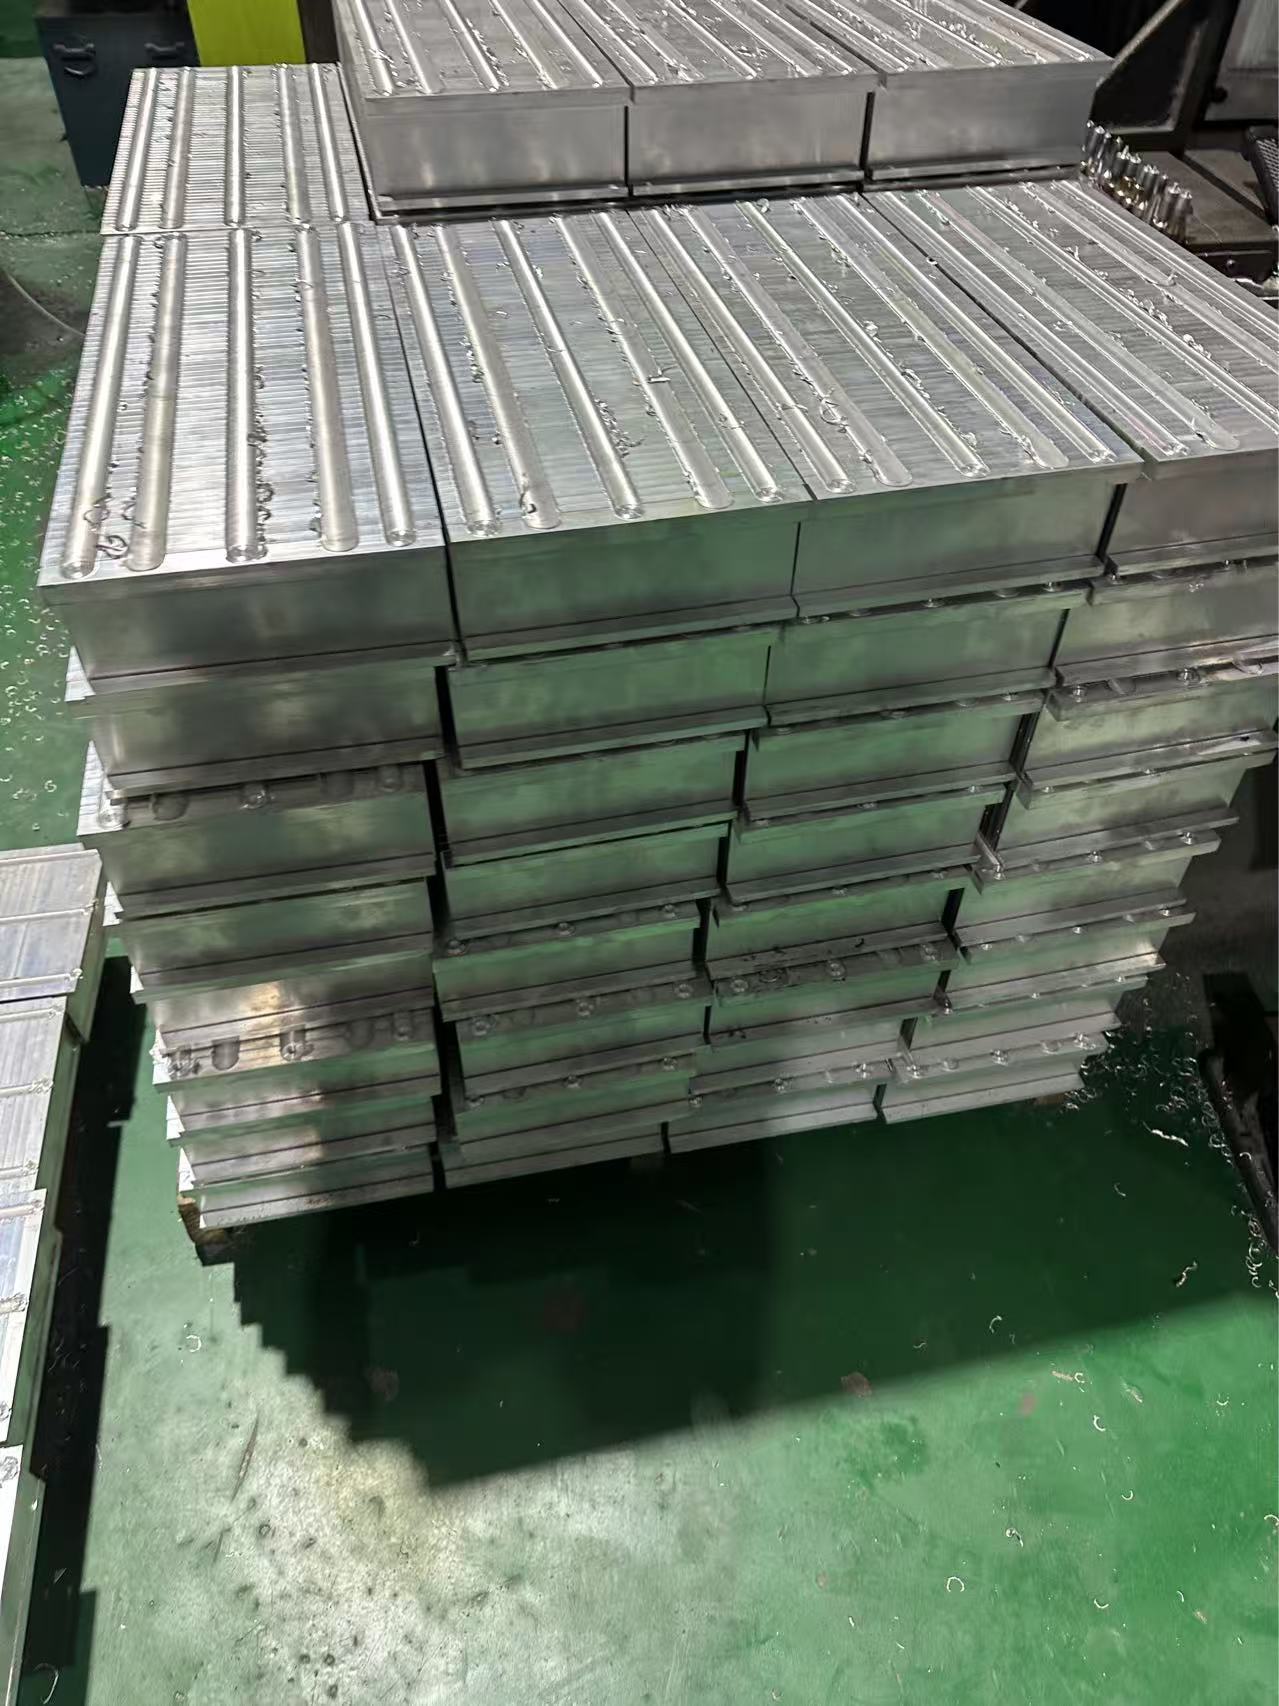
4.1 تحديد موضع التثبيت والتثبيت
تُكدّس الزعانف المموجة مسبقة الصنع على شكل حرف T بالتتابع وفقًا للمسافة المصممة، ثم تُثبّت في قالب صلب مُصمّم خصيصًا. ومن خلال أخاديد تحديد دقيقة وآليات رفع، تتم معايرة مجموعة الزعانف وضغطها بشكل متكامل. يتحكم القالب بدقة في تعامد الزعانف، وانتظام المسافة بينها، واستوائها الكلي، مما يُزيل فجوات التكديس وأخطاء التموضع التراكمية. يقاوم القالب عالي الصلابة التشوه الحراري والإزاحة الناتجة عن البثق أثناء عملية اللحام الاحتكاكي بالتحريك، مما يضمن استقرارًا هيكليًا طوال عملية اللحام، ويضمن تكوين لحام عالي الجودة.
4.2 اللحام الاحتكاكي متعدد الممرات ومتعدد الحدود
لتحقيق التثبيت الشامل والربط المعدني الخالي من الفجوات لمجموعة الزعانف، تم اعتماد استراتيجية لحام مرحلية ومقسمة إلى مناطق لتشكيل بنية تثبيت مغلقة ثلاثية الأبعاد وضمان السلامة الهيكلية الشاملة.
في الخطوة الأولى، يتم إجراء لحام طولي في المنتصف. يُستخدم رأس تقليب خاص مُصمم خصيصًا للزعانف ذات القواعد السميكة والمسافات الضيقة للحام الوصلات الوسطى للقواعد على شكل حرف T. يؤدي الانصهار اللدن لسبائك الألومنيوم في البداية إلى ربط الزعانف المفردة المنفصلة في مصفوفة متكاملة، مما يُزيل الفجوات البينية في المنتصف، ويُشكل صلابة هيكلية أساسية، ويمنع حدوث الانخلاعات في عمليات اللحام اللاحقة.
في الخطوة الثانية، يتم إجراء لحام تثبيت جانبي علوي وسفلي. ويتم تنفيذ لحام الاحتكاك العرضي على الوصلات العلوية والسفلية للقاعدة لتشكيل حلقة مغلقة مع اللحام الأوسط. يعمل هيكل التثبيت ثلاثي الجوانب على تثبيت المواضع النسبية لجميع وحدات الزعانف بشكل كامل، مما يزيل أي ارتخاء أو إزاحة، ويحقق ربطًا معدنيًا بدون فجوات على الواجهات الجانبية، ويعزز بشكل أكبر القوة الهيكلية الإجمالية لمجموعة الزعانف.
في الخطوة الثالثة، يتم تنفيذ لحام إحكام كامل للسطح السفلي. يتم لحام الركيزة السفلية للمشتت الحراري بالكامل باستخدام لحام الاحتكاك بالتحريك (FSW). يتم دمج جميع قواعد الزعانف بشكل متكامل لإزالة وصلات اللحام السفلية تمامًا. يقلل الربط المعدني الكامل للسطح من المقاومة الحرارية السفلية، ويضمن توصيلًا حراريًا منتظمًا وفعالًا، ويحل جذريًا مشكلة المقاومة الحرارية العالية في عمليات التثبيت الميكانيكي. في الوقت نفسه، يُحسّن اللحام السفلي المتكامل من استواء السطح ويقلل من تشوه اللحام.
4.3 عمليات التشغيل الدقيق بعد اللحام
بعد عملية اللحام الاحتكاكي، تظهر تشوهات طفيفة في اللحام، وتقوية اللحام، وعدم انتظام سطح قطعة العمل. تُطبق معالجة التقسية بدرجة حرارة منخفضة أولًا لإزالة إجهاد اللحام المتبقي وتجنب التشوه اللاحق. ثم تُستخدم معدات CNC عالية الدقة لطحن الأسطح السفلية والعلوية والجانبية للمشتت الحراري لإزالة بدل اللحام، وتصحيح أخطاء التسطيح والتعامد، وتحقيق دقة عالية في الأبعاد. والمنتج النهائي عبارة عن مشتت حراري متكامل عالي الكثافة يتميز بدقة عالية ومقاومة حرارية داخلية منخفضة.
5. ابتكار العمليات والمزايا التقنية
5.1 تجاوز حدود التشكيل التقليدية وتحسين مساحة تبديد الحرارة
تُتيح طريقة التشكيل المسبق للزعانف على شكل حرف T وتقنية اللحام الاحتكاكي بالتحريك (FSW) تجاوز القيود الهيكلية لعملية تشكيل الزعانف المقطوعة، مما يُسهم في إنتاج زعانف فائقة الارتفاع والضيق. كما تُعالج هذه الطريقة مشكلةً صناعيةً تتمثل في عدم قدرة عمليات التشكيل التقليدية على إنتاج تموجات دقيقة وهياكل مسننة على الزعانف الطويلة الكثيفة. وتُنتج هذه العملية المبتكرة بثبات مشتتات حرارية عالية الكثافة ذات هياكل نقل حرارة دقيقة مُحسّنة، مما يزيد بشكل ملحوظ من مساحة التبادل الحراري الفعّالة، ويُلبي بدقة متطلبات التبريد عالية التدفق الحراري للرقائق عالية الطاقة المحلية.
5.2 إزالة المقاومة الحرارية البينية وتحسين التوصيل الحراري
على عكس التلامس المادي في التثبيت الميكانيكي، تُحقق لحام الاحتكاك التقليبي ربطًا معدنيًا صلبًا بين الزعانف وبين الزعانف والركيزة. لا توجد فجوات أو طبقات هوائية على سطح الربط، مما يُزيل تمامًا المقاومة الحرارية الناتجة عن التلامس. يُحسّن الهيكل المعدني المتكامل والمتصل كفاءة التوصيل الحراري واستقراره بشكل كبير، مما يوفر أداءً حراريًا أفضل بكثير من مشتتات الحرارة التقليدية المثبتة بالمسامير.
5.3 تعزيز الصلابة الهيكلية واستقرار ظروف التشغيل
يُشكّل نظام القفل ثلاثي الجوانب واللحام المُحكم من الأسفل هيكلاً متكاملاً متجانساً. وقد تحسّنت صلابة المشتت الحراري ومقاومته للتشوه والاهتزاز بشكل ملحوظ. في ظل ظروف التشغيل القاسية من دورات حرارية طويلة الأمد واهتزازات ميكانيكية، يحافظ المنتج على شكله الهيكلي المستقر دون ارتخاء أو انزياح الزعانف، مما يُحسّن بشكل فعّال استقرار تشغيل المعدات وعمرها الافتراضي.
5.4 تحسين دقة الأبعاد واتساق الدفعات
بفضل تحديد المواقع الدقيق للتركيبات، واللحام متعدد المراحل القابل للتحكم، والتشطيب باستخدام الحاسوب (CNC)، يتم التحكم بدقة في مؤشرات الأبعاد الرئيسية، بما في ذلك تباعد الزعانف، والتسطيح، والتعامد. تقلل هذه العملية بشكل فعال من اختلافات الدفعات ومعدلات العيوب، وتحل مشكلات الأخطاء التراكمية الكبيرة وضعف التناسق في المنتجات المثبتة بالمسامير التقليدية، وتلبي متطلبات التجميع الدقيق للمعدات الإلكترونية المتطورة.
6 الخاتمة
بهدف معالجة المشكلات الهندسية العملية لتصنيع مشتتات الحرارة التقليدية عالية الكثافة، بما في ذلك صعوبة التشكيل فائق الكثافة، وعدم توفر هياكل نقل الحرارة الدقيقة، وعدم كفاية مساحة التبادل الحراري، وارتفاع المقاومة الحرارية بين الأسطح، وضعف الاستقرار الهيكلي، تقدم هذه الورقة البحثية تقنية تصنيع متكاملة تجمع بين تصميم هيكل الزعانف المموجة على شكل حرف T ولحام الاحتكاك متعدد المراحل. تتجنب الطريقة المقترحة الاختناق الهيكلي لعملية تشكيل الزعانف وتتغلب على العيوب الحرارية والهيكلية لعمليات التثبيت بالمسامير المتراصة.
تتيح هذه العملية المُحسّنة تصنيع مشتتات حرارية عالية الكثافة بثبات، بارتفاع زعانف يزيد عن 100 مم، ومسافة بين الزعانف أقل من 2 مم، وهياكل دقيقة مُعززة لنقل الحرارة. كما تُحقق تكاملاً معدنياً كاملاً للمشتت الحراري، وتُزيل تماماً المقاومة الحرارية الناتجة عن التلامس، وتُحسّن بشكل كبير من قوة الهيكل ودقة الأبعاد. هذه التقنية عملية للغاية ومناسبة للإنتاج بكميات كبيرة، ولها آفاق تطبيق واسعة في مجالات الطاقة الجديدة، والتحكم الصناعي، وتبديد الحرارة عالي الدقة في الأجهزة الإلكترونية عالية الطاقة.