
صحن سائل بارد
الخدمات
يعتمد اختيار ألواح التبريد السائل المناسبة لمشروعك على قوة تسخين الشريحة، بالإضافة إلى الحجم المناسب، وعملية التصنيع، والمواد المستخدمة. هذه كلها حلول تصميم على مستوى النظام. ربما نكون مورد تصميم أنظمة التبريد الذي تحتاجه.

مادة النحاس الملحومة بالاحتكاك
صفيحة سائلة باردة

صفيحة باردة سائلة من مادة الألومنيوم
ما هو سائل اللحام بالتحريك الاحتكاكي الصفيحة الباردة؟
تتميز عملية إنتاج الصفائح المبردة بالسائل، بالإضافة إلى عملية لحام التحريك الاحتكاكي، بموثوقية عالية جدًا، وثباتها، وكفاءتها الإنتاجية العالية، ما يجعلها الخيار الأمثل لإنتاج حلول تبريد الشرائح عالية الطاقة. وتشبه طريقة لحام التحريك الاحتكاكي طريقة لحام التحريك الاحتكاكي التقليدية، حيث تستخدم حرارة الاحتكاك وحرارة التشوه البلاستيكي كمصدرين لحرارة اللحام. ويكمن الفرق في أن لحام التحريك الاحتكاكي يتضمن إدخال دبوس لحام، أو أسطوانة، أو أي شكل آخر (مثل أسطوانة ملولبة)، في وصلة قطعة العمل. ويُفرك الدبوس بمادة اللحام عن طريق تدوير رأس اللحام بسرعة عالية، مما يؤدي إلى تسخين المادة عند الوصلة وتليينها. وفي الوقت نفسه، تُضاف مادة التحريك الاحتكاكي لإتمام عملية اللحام. يوضح الشكل عملية اللحام. في عملية اللحام، يجب تثبيت قطعة العمل بإحكام على الوسادة الخلفية، ويدور جانب رأس اللحام بسرعة عالية، وتتحرك المفاصل على طول قطعة العمل بالنسبة لها. ويُدخل الجزء البارز من رأس اللحام داخل المادة للاحتكاك والتحريك. تولد كتف رأس اللحام واحتكاك سطح قطعة العمل الحرارة، ويتم استخدامها لمنع فيضان المادة في الحالة البلاستيكية، ويمكن أن تلعب دور إزالة فيلم الأكسيد على السطح.
في عملية اللحام، تمتد إبرة التحريك إلى وصلة قطعة العمل أثناء دورانها، مما يؤدي إلى حرارة احتكاك بين رأس التحريك الدوار (خاصةً كتف العمود) وقطعة العمل، مما يُسبب تشوهًا بلاستيكيًا قويًا للمادة أمام رأس اللحام. ومع حركة رأس اللحام، يترسب هذا التشوه البلاستيكي القوي تدريجيًا في الجزء الخلفي من رأس اللحام، مما يُشكل لحام التحريك الاحتكاكي. متطلبات معدات لحام التحريك الاحتكاكي ليست عالية، وتتمثل المتطلبات الأساسية في حركة دوران رأس اللحام والحركة النسبية لقطعة العمل، حتى آلة الطحن يمكنها ببساطة تلبية متطلبات لحام الألواح الصغيرة. لكن صلابة معدات اللحام وتركيباتها بالغة الأهمية. يُصنع رأس الخلط عادةً من فولاذ الأدوات، ويكون طوله أقصر قليلاً من عمق اللحام المطلوب. تجدر الإشارة إلى أن نهاية لحام التحريك الاحتكاكي تترك ثقبًا صغيرًا في نهايته. عادةً ما يمكن قطع ثقب المفتاح أو إغلاقه بطرق لحام أخرى. لحل مشكلة ثقب المفتاح، طُوِّر بنجاح رأس خلط تلسكوبي لا يخرج من ثقب المفتاح بعد اللحام. ولا تزال حركة ذرات الواجهة في عملية التحريك بالاحتكاك قيد البحث.
ما الذي يجب على المهندسين الانتباه إليه عند
تصميم لوحات التبريد السائل؟
عند تصميم أنظمة التبريد، عادةً ما يكون لدى المهندسين خيارات متعددة لتبديد الحرارة. إذا حدد المهندس نظام تصميم لوحة التبريد السائل، فعليه مراعاة النقاط التالية:
المادة: يمكن استخدام النحاس C1100 أو الألومنيوم 6063/6061/1100 وADC12 كمادة تبريد سائلة. تجدر الإشارة إلى أنه لا يمكن خلط النحاس والألومنيوم أو لحامهما معًا نظرًا لاختلاف خصائصهما. على سبيل المثال، عند تصميم نظام تبريد سائل، نختار عادةً الألومنيوم 6063 كقاعدة، ونستخدم غطاءً من الألومنيوم 1100. والسبب الرئيسي هو إمكانية اختيار سماكة غطاء الألومنيوم بحرية، مثل 4 أو 5 أو 6 مم. أما استخدام الألومنيوم 6063 كغطاء، فيتطلب تكاليف قوالب وتجانسًا للمادة، مما يزيد من صعوبة التوريد ويؤثر على وقت التسليم.
- التشطيب: يمكن رش سطح اللوح البارد بالزيت أو المسحوق، أو تشطيبه بطبقة من الكرومات. بالطبع، قد يتطلب الأمر أحيانًا معالجة خاصة لسطح اللوح البارد، مثل طلاء النيكل لمنع الأكسدة. يجب معالجة قناة تدفق اللوح البارد بالأكسدة لمنع أكسدة السائل فيها، حيث أن الأكسيد المتكون قد يسد نظام دوران مضخة الماء. بالطبع، الصيانة والتنظيف المنتظم ضروريان. كما يُعد استخدام سوائل صديقة للبيئة أو غير قابلة للتآكل عاملاً مهمًا. نظريًا، يُعد الماء النقي الخيار الأمثل. ولكن، نظرًا لمشكلة تجمد السائل، فإن الحل المعتاد هو إضافة كمية مناسبة من مادة التبريد لمنع هذه المشكلة.
عملية التصنيع: نظرًا لأن لحام الاحتكاك التحريكي يُولّد حرارة تحت تأثير القوة الميكانيكية للحام المنتجات، فلا حاجة لإضافة سلك، ولحام سبائك الألومنيوم دون الحاجة إلى طبقة أكسيد مسبقة، ولا حاجة لغاز واقٍ، مما يجعله منخفض التكلفة؛ عملية اللحام آمنة، ولا تُسبب تلوثًا أو دخانًا أو إشعاعًا، وما إلى ذلك.
كيف نصنع ألواح التبريد السائل لعملية اللحام بالاحتكاك والتحريك؟
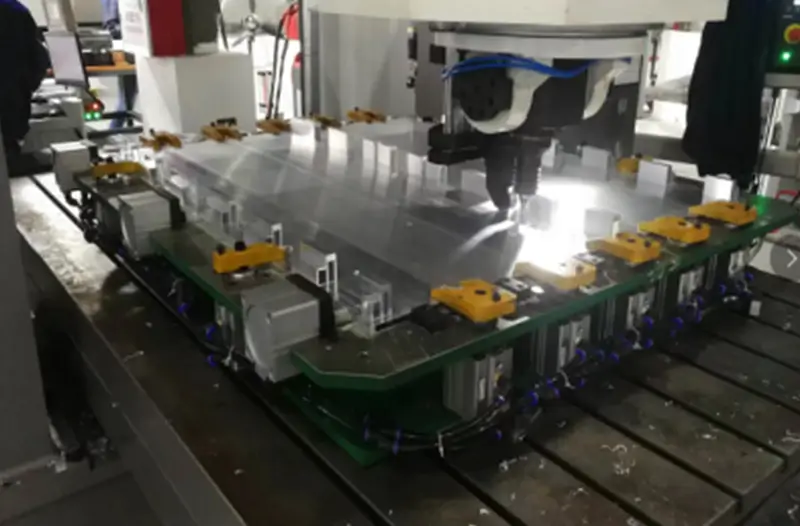
بسبب قوى المعالجة الميكانيكية، عادةً ما نعالج الصفيحة السفلية للصفيحة الباردة، بسُمك يزيد عادةً عن 12 مم. ويعتمد هذا السُمك بالطبع على قوة التسخين وحجم الصفيحة المبردة بالسائل. وبسبب خصائص المادة وتخفيف الضغط بعد المعالجة، تتشوه الصفيحة المبردة بالسائل، لذا يُعد السُمك بالغ الأهمية.
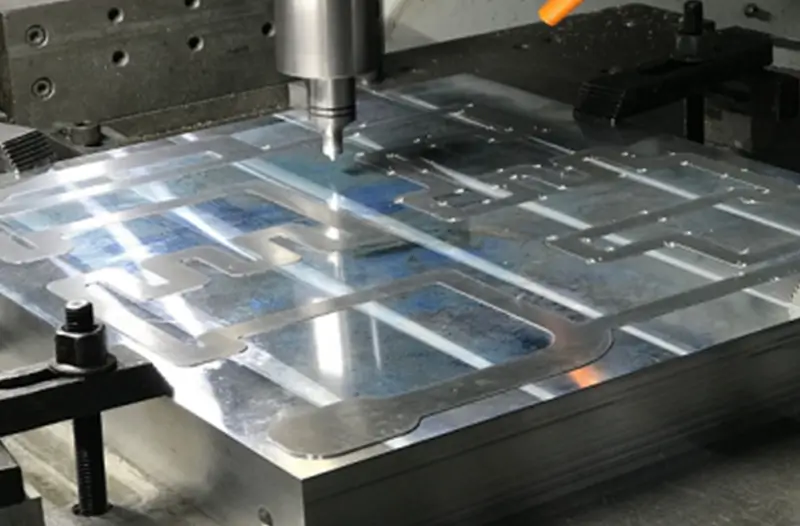
بعد ذلك، بناءً على موضع مصدر الحرارة، تُعالَج القنوات الدقيقة المناسبة، أي القنوات الدقيقة. تعتمد خصائص هذه القنوات على كثافة طاقة الشريحة العاملة. على سبيل المثال، تتطلب الرقائق الصغيرة وعالية الطاقة خصائص قنوات دقيقة كثيفة للغاية، مما يسمح بتبادل كمية كبيرة من الحرارة مع السائل. على سبيل المثال، يمكن إكمال معالجة خصائص القنوات الدقيقة للصفائح الباردة باستخدام عملية زعنفة المجرفة، ومعالجة CNC، وغيرها من الطرق.
يتكون هذا النوع من ألواح التبريد من جزأين: الأول هو لوح القاع، والثاني هو لوح الغطاء. كما تتميز قناة تدفق ألواح التبريد بميزة مهمة جدًا، وهي جعلها محدبة الشكل، أي أنه يجب حجز حافة قناة التدفق للتغيير.

كيفية اختبار تسرب اللوحة الباردة؟
تُعد موثوقية اللوحة الباردة معيارًا بالغ الأهمية لتقييم خصائص المنتج ككل. عادةً، يتراوح ضغط تشغيل مضخة الماء أو نظام الدورة لدى العميل بين 0.2 و1.0 ميجا باسكال. لذلك، عند اختبار اللوحة الباردة، يجب أولًا تنظيف قناة تدفقها بدرجة حرارة ماء تبلغ 80 درجة مئوية لمنع تسرب بقع الزيت وقطع الألومنيوم إلى نظام التبريد الدائري.
ثم نضع الصفيحة الباردة المُنظفة في منصة الاختبار. في هذه المرحلة، نُوصل مدخل ومخرج الصفيحة الباردة بضغط هواء يبلغ 1.5 ميجا باسكال لضمان امتلاء قناة تدفق الهواء بالكامل. عادةً ما يتراوح وقت تثبيت الضغط هذا بين 5 و20 دقيقة، حسب احتياجات العميل وظروف الاستخدام الفعلية. عادةً، نُجري اختبار تثبيت الضغط لمدة 10 دقائق لتحديد ما إذا كان هناك أي تسرب.
بعد إتمام اختبار الحفاظ على الضغط، ننتقل إلى مرحلة أخرى لاختبار مقاومة التدفق، وهي مهمة جدًا أيضًا، حيث سنحللها باستخدام برنامج محاكاة أثناء عملية التصميم للحصول على معامل مقاومة تدفق نظري يتوافق مع مضخة المياه ونظام الدوران المستخدم لدى العميل. ستؤدي زيادة مقاومة التدفق إلى زيادة سعة حمل مضخة المياه، كما سنلاحظ أنه في حال وجود شوائب أو بقايا قطع ألمنيوم داخل قناة التدفق أثناء المعالجة، يُمكننا تحديد هذه اللوحة الباردة غير المؤهلة من خلال مقارنة البيانات.

اختبار تثبيت ضغط الهواء

اختبار مقاومة التدفق

اختبار تسرب الهيليوم
كيف تساعد العملاء في تصميم لوحة التبريد السائل؟
يُعد تحليل المحاكاة الحرارية عملية بالغة الأهمية، خاصةً لمشاريع التصميم الجديدة. يُمكن لتحليل المحاكاة في المراحل المبكرة أن يُختصر دورة تطوير المنتج ويُوفر التكاليف. عادةً ما نُخبر عملائنا ما إذا كانوا بحاجة إلى حل تحليل حراري. إذا لم تكن لدى العملاء القدرة على التصميم، فعادةً ما نُصمم لهم الحل الأمثل مجانًا، مما يُوفر عليهم وقت التطوير وتكاليفه. بشكل عام، يُمكن لهذا الحل أن يُوفر 30% من وقت تطوير المنتج و50% من تكاليف البحث والتطوير. عادةً ما نحتاج إلى المعايير التالية لمساعدة عملائنا في إجراء التحليل الحراري:
-بحجم:
بناءً على حجم خزانة العميل، يُرجى تزويدنا بالحجم الأمثل للوحة التبريد السائل. على سبيل المثال، يبلغ طول لوحة التبريد السائل وعرضها وارتفاعها 200 × 200 × 15 مم على التوالي.
-مواد:
ما هي المواد اللازمة للصفائح الباردة، مثل الألومنيوم أو النحاس؟ عادةً ما نفضل الألومنيوم على غيره، نظرًا لوزنه وسعره. وبالطبع، هناك عامل مهم يجب مراعاته، وهو منع التآكل. في هذه المرحلة، من الضروري مراعاة مواد النحاس أو الفولاذ المقاوم للصدأ، وعادةً ما تكون الصفائح الباردة من الفولاذ المقاوم للصدأ. نقترح استخدام أنابيب الفولاذ المقاوم للصدأ لضغطها على صفائح الألومنيوم لصنع صفائح تبريد سائلة أنبوبية.
-الطاقة الحرارية:
نحتاج إلى الطاقة الحرارية لشريحة العميل، بالإضافة إلى موضعها على لوحة الدوائر المطبوعة، والذي يتوافق مع موضعها على صفيحة التبريد السائل. بناءً على حجم وموضع هذه الشريحة، سنُطوّر قنوات تدفق وقنوات دقيقة مُفصّلة. عند ارتفاع كثافة الطاقة، سنُفكّر في تصميم قنوات دقيقة مُشفّرة محليًا.
-درجة حرارة البيئة:
نحتاج إلى معرفة درجة حرارة بيئة عمل هذا المنتج لضبطه للعمل في برنامجنا. عادةً، نضبط درجة الحرارة على حوالي 35 أو 45 درجة مئوية. بالطبع، إذا صادفنا مصدر مضخة وحدة الليزر، نضبط درجة حرارة البيئة على 25 درجة مئوية، حسب متطلبات العميل.
درجة الحرارة ومعدل تدفق السائل الداخل:
تُستخدم هذه المعلمة لضبط درجة حرارة دخول السائل، ثم بناءً على معدل التدفق، نضبطه بحيث نتمكن من رؤية رأس السحب المتجه لمعدل تدفق السائل والضغط في جميع أنحاء الوحدة. بناءً على هذه الأسطح، نقوم بإجراء تحسينات إضافية، مثل ضبط موضع وعرض وعمق قناة التدفق، لتحقيق أفضل تأثير لنقل الحرارة.


كيفية التحكم في جودة منتجاتنا:
في كينفاتش، نولي الجودة أهمية قصوى. تضمن إجراءاتنا الشاملة لمراقبة الجودة موثوقية منتجاتنا ومتانتها. تخضع كل صفيحة تبريد سائلة لاختبارات صارمة للأداء الحراري، والسلامة الهيكلية، وقوة تحمل السوائل، وذلك لتلبية معاييرنا العالية. يدقق فريق خبرائنا بدقة في كل مرحلة من مراحل التصميم والتطوير والإنتاج، لضمان أن كل منتج يُغادر منشأتنا يُمثل دليلاً على التزامنا بالتميز.
نُدرك أن مشاكل جودة المنتجات وتأخير التسليم تُعدّ من أبرز التحديات في قطاعنا. لذلك، طبّقنا بروتوكولات صارمة لإدارة الإنتاج واستراتيجية متينة لسلسلة التوريد للتخفيف من هذه المشاكل. من خلال مواءمة جداول إنتاجنا مع الجداول الزمنية لعملائنا، نضمن تسليم المنتجات في الوقت المحدد دون المساس بالجودة. اختر كينفاتك، حيث نجمع بين الجودة الفائقة والتسليم في الموعد المحدد، لنوفر لك خدمة سلسة وراحة بال.
في الوقت نفسه، نقدّر ملاحظات عملائنا، مثل المشاكل التي نواجهها أثناء استخدام المنتجات وتركيبها، والتي يُمكننا إيصالها إلى فريق العمل وخدمة ما بعد البيع. تُركّز اجتماعات الجودة الدورية أيام الأربعاء على مناقشة هذه المشاكل لمنع تكرارها مستقبلًا. وبالطبع، فيما يتعلق بتحسين العمليات واستقرارها، نُجري تحسينات مستمرة. الهدف من تحديث وتطوير برامج معدات الآلات هو ضمان موثوقية منتجاتنا واستقرارها دون أي مشاكل في الجودة.

لماذا تختار لوحة التبريد السائلة من Kenfatech؟
خبرة في التصميم والتطوير
تتميز مهارة فريقنا في ابتكار حلول مخصصة لألواح التبريد السائلة. نوظف فهمنا العميق للديناميكيات الحرارية لتصميم منتجات تلبي احتياجاتكم الخاصة.
خدمة ضمان الجودة
نطبق إجراءات صارمة لمراقبة الجودة، لضمان موثوقية منتجاتنا ومتانتها. ألواح التبريد السائل لدينا تصمد أمام اختبار الزمن، وتوفر حلاً متينًا يلبي احتياجاتكم من التبريد.
مجموعة منتجات واسعة
من FSW إلى اللحام بالنحاس، والبثق، وألواح السوائل الباردة لأنابيب النحاس، نقدم مجموعة متنوعة من المنتجات، تلبي مختلف تطبيقات الصناعة وكثافات الطاقة.
التسليم في الوقت المناسب
نحن ندرك أهمية الوقت في الأعمال. تضمن بروتوكولاتنا الفعّالة لإدارة الإنتاج تقديم منتجات عالية الجودة في الوقت المناسب.
خدمة العملاء
التزامنا يتجاوز مجرد تسليم المنتج. نقدم دعمًا استثنائيًا للعملاء، ونساعدكم في كل خطوة من رحلتكم معنا. نوفر لكم منتجات عالية الجودة في الوقت الذي تحتاجونها فيه.
سجل حافل
سجلنا الحافل بالتعاونات الناجحة في مختلف الصناعات يشهد على ذلك. تثق الشركات العالمية بشركة Kenfatech لتزويدها بحلول إدارة حرارية عالية الجودة.
أبعاد المواصفات القياسية هي كما يلي:
Yيمكنك النقر على رقم الجزء أدناه لعرض الصفحة التفصيلية، كما أن رسوماتنا متاحة للتنزيل.
(الطول × العرض × الارتفاع، الوحدة مم)
| رقم القطعة | الحجم (مم) | الخامة | رسم |
| KF-CP-18-F001 | 202×130×20 طن | الامونيوم | معلومات مفصلة |
| KF-CP-18-F002 | 198 × 147 × 20 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F003 | 162 × 136 × 20 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F004 | 162 × 147 × 20 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F005 | 162 × 172 × 20 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F006 | 100 × 100 × 19 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F007 | 80 × 170 × 19 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F008 | 120 × 120 × 19 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18F009 | 140 × 300 × 19 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F010 | 150 × 170 × 19 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F011 | 150 × 230 × 19 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F012 | 170 × 170 × 19 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F013 | 230 × 230 × 22 طنًا | الامونيوم | معلومات مفصلة |
| KF-CP-18-F014 | 300 × 300 × 22 طنًا | الامونيوم | معلومات مفصلة |
| ملاحظة: 1.يمكن استبدال الألومنيوم والنحاس والفولاذ المقاوم للصدأ على أساس المتطلبات المحددة. | |||
| 2.يمكن تغيير متطلبات المعالجة السطحية. | |||
| 3. دورة إنتاج العينات هي أسبوعين. | |||