تقنية تبييض اللحام بالتحريك الاحتكاكي وتكييف الأنودة. يُعدّ اللحام بالتحريك الاحتكاكي (FSW) عملية وصل ناضجة في الحالة الصلبة. يتميز هذا النوع من اللحام بعدم انصهار المعدن، وانعدام المسامية والتشقق، والحد الأدنى من تشوه قطعة العمل، مما يجعله شائع الاستخدام في الإنتاج الضخم لأجزاء الهياكل المعدنية المستخدمة في الطاقة الجديدة المصنوعة من سبائك الألومنيوم ومكونات ألواح التبريد السائل المصنوعة من سبائك الألومنيوم . مع ذلك، تميل أنماط الخطوط البيضاء المستمرة إلى الظهور على لحامات FSW أثناء المعالجة الفعلية. يزداد هذا العيب السطحي حدةً بعد الأنودة اللاحقة، مما يؤدي إلى اختلاف غير متناسق في لون قطع العمل وانخفاض مباشر في إنتاجية المنتج. لحل مشكلة العيوب السطحية العملية في الإنتاج الضخم، تُحلل هذه الورقة البحثية بشكل منهجي آلية تشكل التبييض على لحامات FSW المصنوعة من سبائك الألومنيوم من ثلاثة جوانب: الظاهرة، والأسباب الجذرية، والتدابير المضادة، استنادًا إلى خبرة الإنتاج الميدانية. كما توضح العلاقة بين عمليات الأنودة وعيوب اختلاف لون اللحام، وتُقدم حلاً شاملاً للعملية يشمل تحسين معلمات اللحام، والمعالجة المسبقة بعد اللحام، وضبط معلمات الأنودة، وإعادة العمل الدقيقة باستخدام آلات CNC. يقدم هذا العمل إرشادات عملية للتحكم في جودة عملية الأنودة على قطع العمل المصنوعة من سبائك الألومنيوم الملحومة بالاحتكاك.
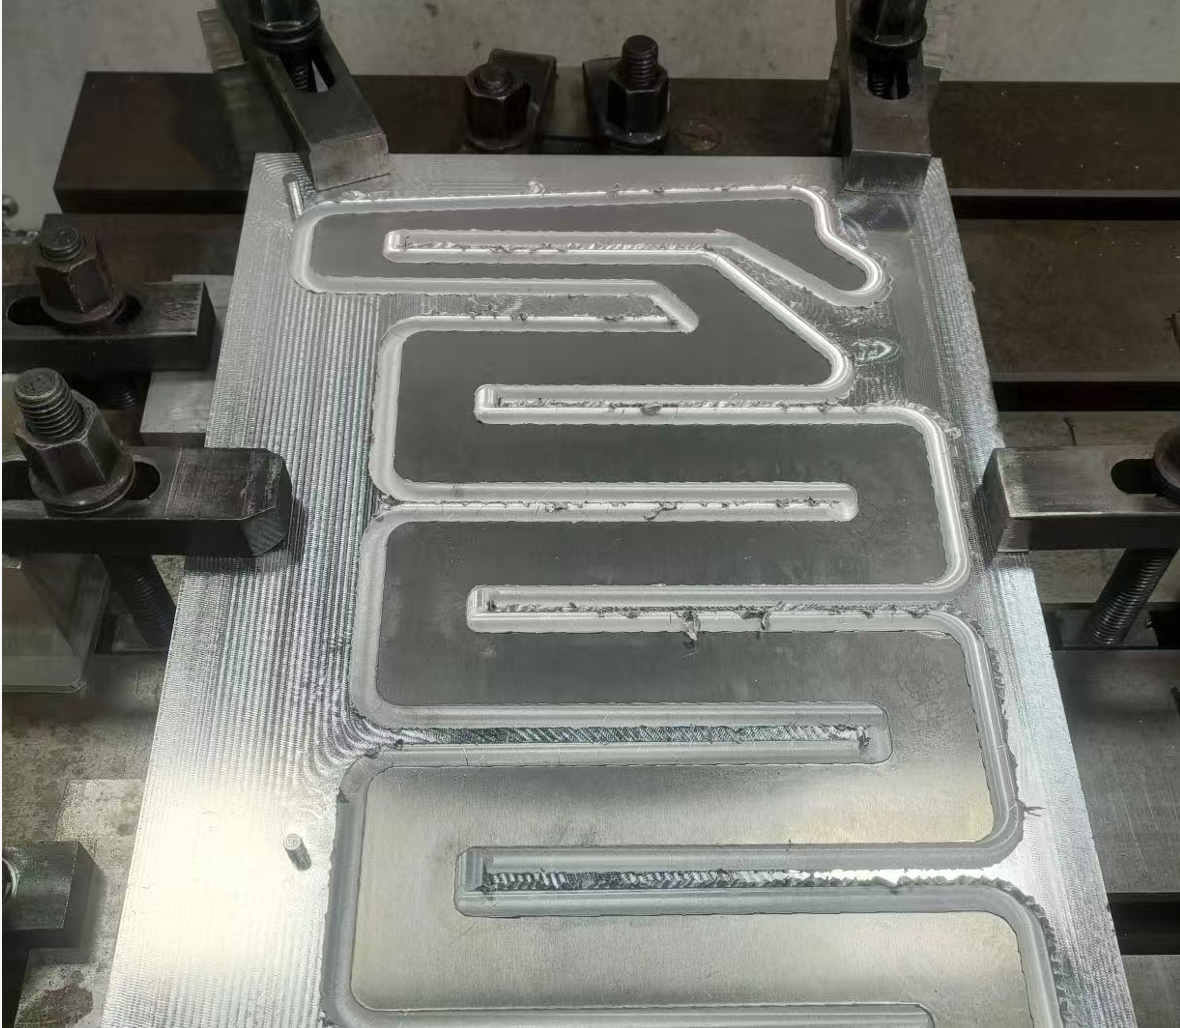
1- عيب التبييض في لحامات اللحام الاحتكاكي
بعد معالجة قطع سبائك الألومنيوم باستخدام لحام الاحتكاك التحريكي ، تظهر غالبًا علامات بيضاء أو رمادية مائلة للبياض على طول مسار اللحام الذي رسمته أداة التحريك، مما يُحدث تباينًا بصريًا واضحًا مع المعدن الأساسي. تُثبت الملاحظات الميدانية أن هذا التبييض ليس مجرد أوساخ سطحية أو بقايا تشغيل. بل يظهر بشكل رئيسي في صورتين، ويُعد السبب الرئيسي لتفاوت لون اللحام بعد الأنودة. التزهير الأبيض الطبيعي على سطح المعدن الأساسي: قبل أي معالجة لاحقة بعد اللحام، يكون سطح اللحام مغطى بطبقة بيضاء غير لامعة ذات توزيع موضعي غير منتظم، وبدون أي بريق معدني. يبدو السطح أملسًا وخاليًا من النتوءات، ولكنه يُظهر انحرافًا لونيًا واضحًا عن منطقة المعدن الأساسي اللامعة.
تُشكّل هذه الطبقة البيضاء غير المتماسكة ذات البنية غير المنتظمة عيبًا سطحيًا سطحيًا ناتجًا عن عملية التشكيل الحراري العالي أثناء لحام الاحتكاك بالتحريك. وتظهر هذه الطبقة على جميع أجزاء سبائك الألومنيوم الملحومة تقريبًا، بدرجات متفاوتة تحددها معايير اللحام. وينتج هذا التبييض عن عدم انتظام البنية المجهرية الداخلية في منطقة اللحام، وليس عن ملوثات سطحية، مما يُمثل عيبًا لونيًا بنيويًا، وأحد أصعب المشكلات التجميلية التي يصعب التخلص منها تمامًا في الإنتاج الضخم. من منظور أداء المنتج، يُعدّ تبييض لحام الاحتكاك بالتحريك عيبًا تجميليًا فقط، ولا يؤثر على قوة اللحام الميكانيكية، أو إحكام قطعة العمل، أو العمر الافتراضي الإجمالي. ومع ذلك، عند تصنيع مشتتات حرارية دقيقة ومكونات هيكلية مكشوفة ذات معايير مظهر صارمة، يُؤدي هذا العيب مباشرةً إلى عدم مطابقة المنتجات للمواصفات، ويُشكّل عائقًا رئيسيًا يُقلّل من إنتاجية الإنتاج الضخم لأجزاء سبائك الألومنيوم المؤكسدة الملحومة بالاحتكاك بالتحريك.
2. آلية تشكل تبييض اللحام
على عكس عيوب التسود الناتج عن الأكسدة وشوائب الخبث في اللحام الانصهاري التقليدي، يُعدّ تبييض اللحام مشكلة فريدة في لحام الاحتكاك التحريكي في الحالة الصلبة. وبالنظر إلى الخصائص المعدنية وظروف الإنتاج الفعلية، ينشأ هذا العيب بشكل رئيسي من الأكسدة عند درجات الحرارة العالية على طبقة سطح اللحام، وانفصال أطوار السبيكة المترسبة، وتطور البنية المجهرية المتباينة عبر مناطق اللحام المختلفة. في الوقت نفسه، تُفاقم عملية الأنودة عيوب اختلاف اللون الأصلية. وفيما يلي شرح مفصل لآلية التكوين.
2.1 تكوين طبقة الألومينا المسامية عن طريق الأكسدة الاحتكاكية ذات درجة الحرارة العالية
تعتمد لحام الاحتكاك التحريكي على الحرارة المتولدة من الاحتكاك الدوراني لأداة التحريك لربط سبائك الألومنيوم في حالة لدنة، مع الحفاظ على درجات حرارة اللحام أقل من نقطة انصهار سبيكة الألومنيوم. أثناء اللحام، يبقى المعدن السطحي للحام لدنًا عند درجات حرارة عالية لفترة طويلة ويتفاعل تمامًا مع الهواء لتكوين طبقة ألومينا مسامية وفضفاضة. على عكس طبقة الأكسيد الطبيعية الكثيفة على المعدن الأساسي، تتميز طبقة أكسيد اللحام المؤقتة هذه بسماكة غير منتظمة، وبنية فضفاضة، وضعف الترابط مع الركيزة، مما يؤدي إلى انعكاس ضعيف للضوء وظهور خطوط بيضاء ضبابية مرئية بالعين المجردة. تحدد كمية الحرارة المدخلة بشكل مباشر شدة التبييض: فزيادة سرعة الدوران، وبطء سرعة حركة اللحام، وطول فترة التعرض لدرجات حرارة عالية، كلها عوامل تزيد من أكسدة السطح وتزيد من سماكة الطبقة البيضاء. بالإضافة إلى ذلك، يؤدي الاحتكاك طويل الأمد لأداة التحريك إلى تساقط شظايا صلبة صغيرة من الحديد والتنغستن، والتي تختلط بسطح اللحام وتزيد من عيوب السطح الرمادية البيضاء غير المنتظمة.
2.2 بقع اللون الناتجة عن تكتل وانفصال أطوار تقوية السبيكة
تنتمي سبائك الألومنيوم 6061 و6063 المنتجة بكميات كبيرة إلى سلسلة Al-Mg-Si، حيث تتوزع رواسب Mg₂Si المقوية بشكل متجانس داخل المعدن الأساسي لضمان خصائص المادة الأساسية. يؤدي ارتفاع درجة الحرارة الموضعي الناتج عن لحام الاحتكاك بالتحريك (FSW) إلى تعطيل التوزيع المتجانس لأطوار السبيكة في منطقة اللحام والمنطقة المتأثرة بالحرارة. تحت درجات الحرارة العالية، تتضخم رواسب Mg₂Si الدقيقة داخل اللحام بسرعة، وتتكتل، وتتراكم بكثافة على سطح اللحام، بينما تبقى الرواسب في المعدن الأساسي دقيقة وموزعة بشكل متجانس. تُظهر مناطق الرواسب الغنية أداءً مختلفًا في انعكاس الضوء مقارنةً بمصفوفة الألومنيوم النقية، مما يُشكل علامات بيضاء منتظمة على سطح قطعة العمل. هذا هو السبب الرئيسي وراء كون التبييض أشد ما يكون في المنطقة المتأثرة حراريًا وميكانيكيًا على الجانب المتقدم من لحام الاحتكاك بالتحريك.
3. حلول تحسين العمليات في الموقع ومعالجة العيوب
3.1 تحسين معايير اللحام لتقليل العيوب من مصدرها
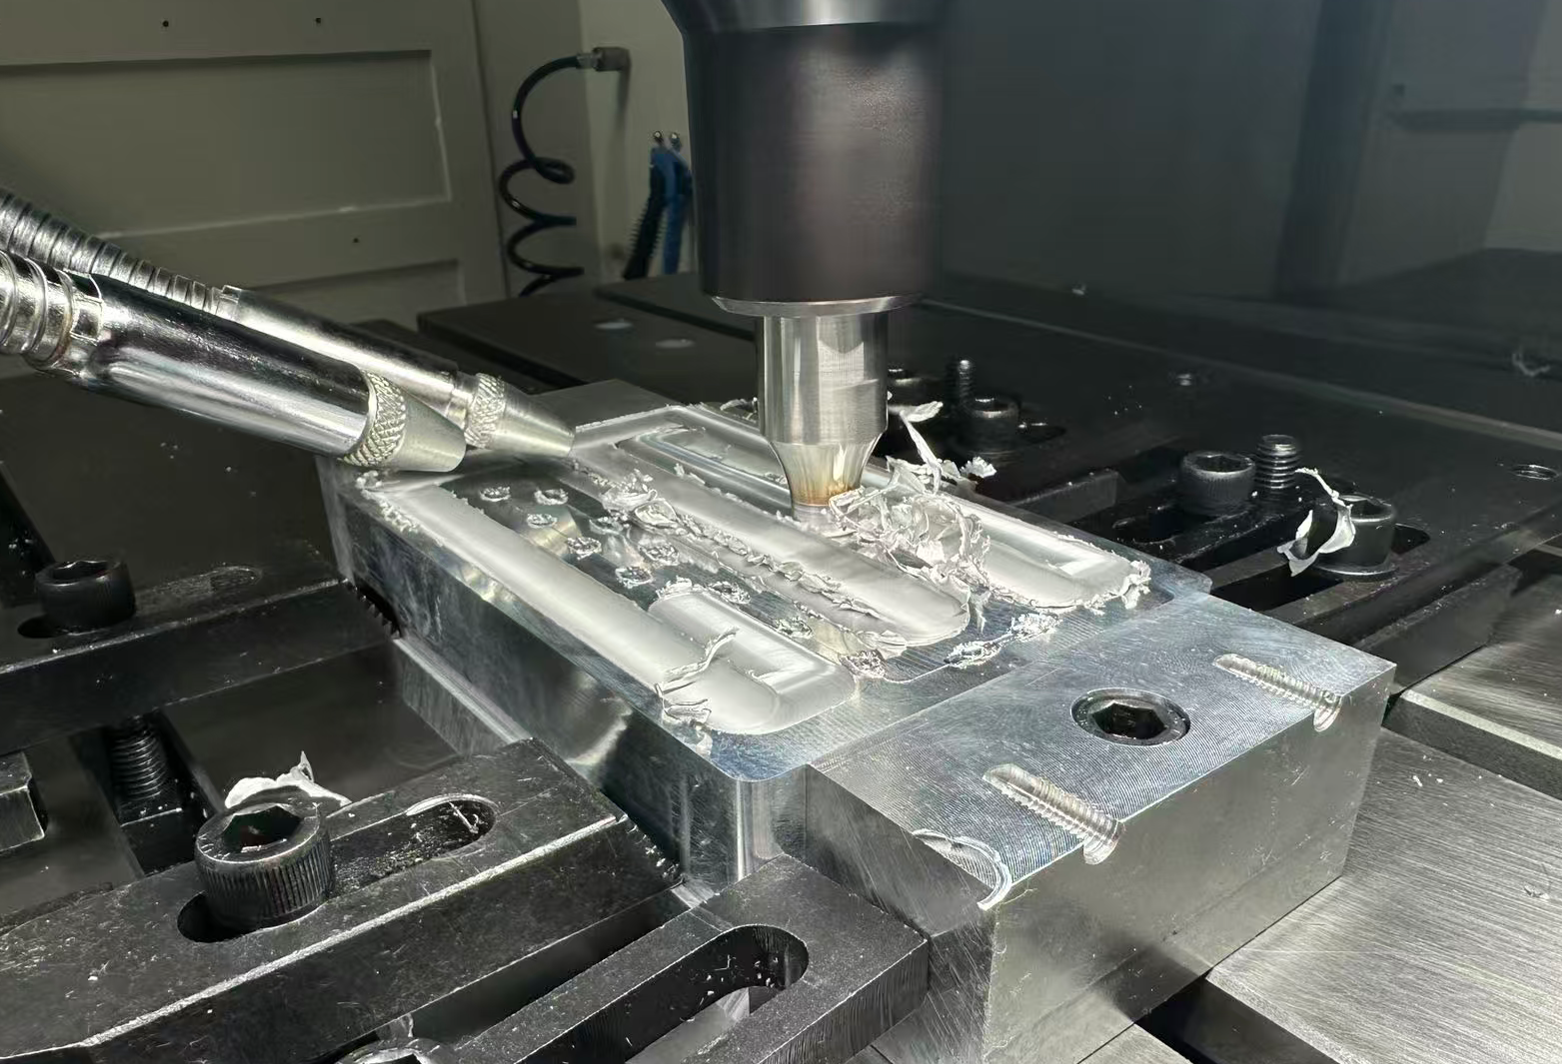
3.2 المعالجة المسبقة الدقيقة بعد اللحام لإزالة التزهير الأبيض السطحي بالكامل
3.3 تعديل عملية الأنودة لتقليل اختلاف اللون الهيكلي
4- الاستنتاجات وتوصيات تطبيق الإنتاج الضخم