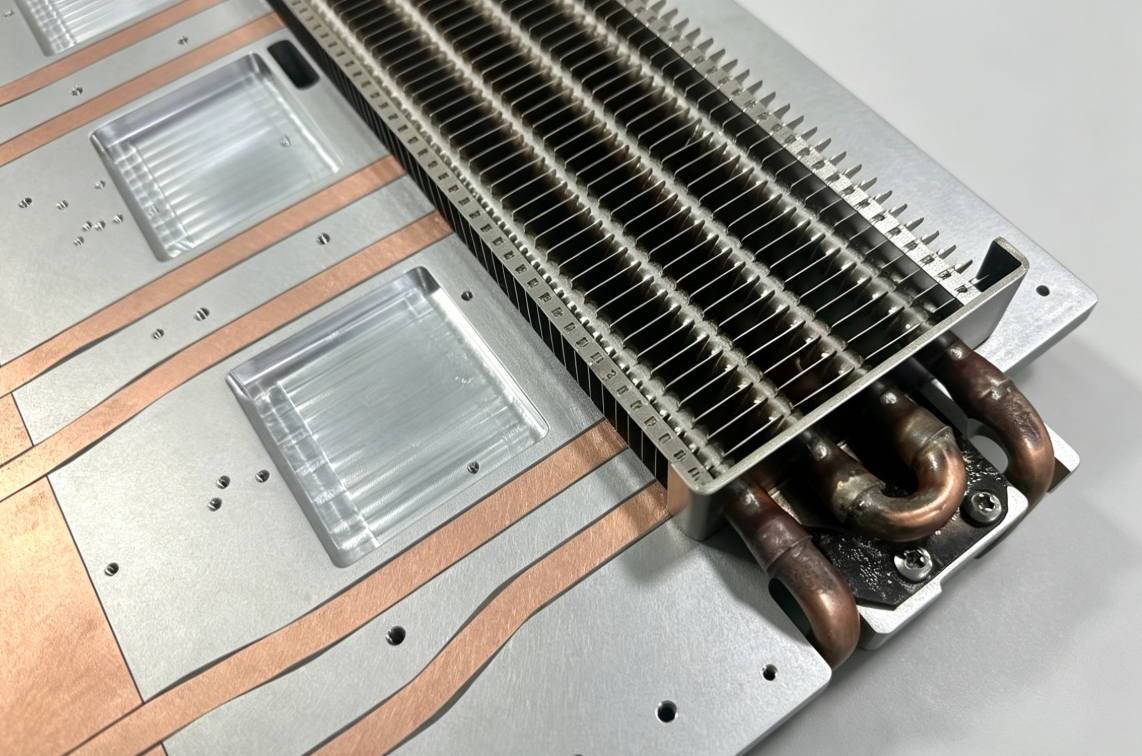
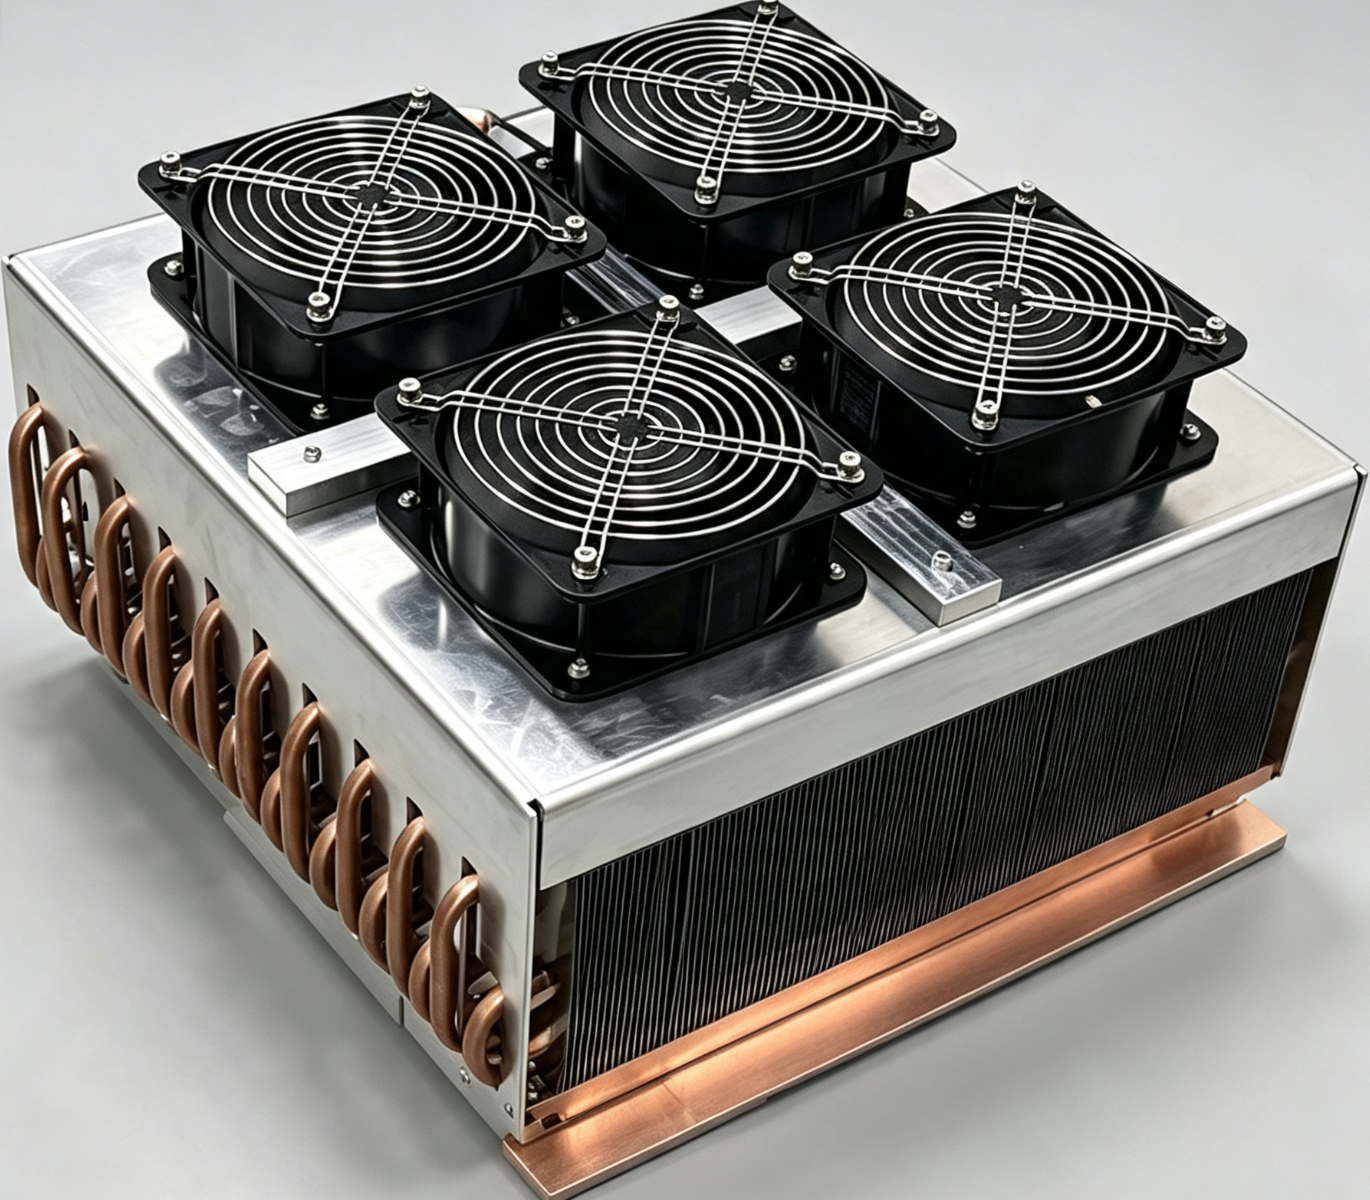
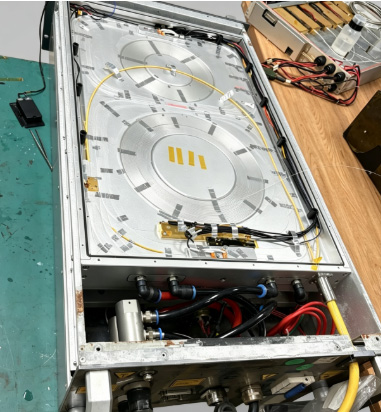
المحتوى الأساسي لهذه المقالة هو شرح خصائص عملية اللحام الفراغي لسبائك الألومنيوم، نظرة عامة على الخصائص الأساسية واللحام الفراغي لنوعين من سبائك الألومنيوم 3003 و 6o61.
سبيكة الألومنيوم 3003 هي سبيكة من سلسلة الألومنيوم والمنغنيز، تتميز بمقاومة جيدة للتآكل وقابلية تشكيل ممتازة، ولكن لا يمكن تقويتها بالمعالجة الحرارية. أما سبيكة الألومنيوم 6061 فهي سبيكة من سلسلة الألومنيوم والمغنيسيوم والسيليكون، ويمكن تقويتها بالمعالجة الحرارية، وتتميز بقوة عالية، وسهولة في التشكيل، وأداء لحام ممتاز. اللحام الفراغي هو عملية لحام تُجرى في بيئة مفرغة من الهواء (عادةً بضغط ≤ 10⁻³ باسكال). لا تتطلب هذه العملية استخدام مواد مساعدة للحام، وتتجنب أكسدة المعدن الأساسي ومعدن الحشو، مما ينتج عنه لحامات نظيفة وعالية الجودة. وهي مناسبة بشكل خاص لربط الأجزاء الدقيقة والمواد المختلفة.
شرح مفصل لخصائص اللحام الفراغي لسبائك الألومنيوم 3003 و6061
سبيكة 3003: تتميز بأداء جيد في اللحام بالتفريغ، بفضل وجود المنغنيز (Mn). يمكن للمنغنيز أن يزيد من درجة حرارة إعادة التبلور ويُحسّن من جودة الحبيبات. مع ذلك، من الضروري التحكم في درجة حرارة اللحام (مثلاً، في نطاق 580-590 درجة مئوية) ومدة التماسك لمنع تآكل المعدن الأساسي بشكل مفرط بفعل معدن الحشو، خاصةً في الهياكل رقيقة الجدران مثل ألواح قرص العسل.
سبيكة ألومنيوم 6061: يكمن التحدي الرئيسي في اللحام بالتفريغ في عنصر المغنيسيوم (Mg) الذي يحتويه. يكون المغنيسيوم عرضة للتبخر عند درجة حرارة اللحام، وهو ما يتعارض إلى حد ما مع الغرض الأصلي من بيئة التفريغ لإزالة طبقة الأكسيد. يؤدي تبخر المغنيسيوم إلى: تلويث حجرة التفريغ. بشكل عام، عند تصميم وإنتاج...ألواح التبريد السائلة or بالوعة الحرارة يتم تصنيعها من سبيكة الألومنيوم 6061 من خلال اللحام الفراغي، ومن الضروري التحكم بدقة في درجة الحرارة (على سبيل المثال، 588 درجة مئوية) ووقت الإمساك لموازنة تطاير المغنيسيوم (مطلوب كمية مناسبة من المغنيسيوم لتعزيز تدفق معدن حشو اللحام) ومنع المشاكل الناجمة عن التطاير المفرط.
المعلمات الرئيسية ونقاط التحكم في عملية اللحام الفراغي
معدن حشو 4004 (Al – Si – Mg): يُستخدم هذا المعدن عادةً في لحام سبائك الألومنيوم 3003 و6061، بدرجة انصهار تتراوح بين 559 و591 درجة مئوية تقريبًا. معادن حشو خاصة منخفضة درجة الانصهار للحام: بالنسبة لسبائك الألومنيوم المقواة القابلة للمعالجة الحرارية، مثل 6061، تُظهر الأبحاث أن استخدام معادن حشو لحام Al-Si-Cu-Mg بتركيبات محددة، أو معادن حشو لحام منخفضة درجة الانصهار (درجة انصهار تتراوح بين 514 و538 درجة مئوية)، مُحضرة بتقنية إخماد الذوبان، يُساعد على تجنب الاحتراق الزائد ونمو حبيبات المعدن الأساسي، والحصول على وصلات عالية الجودة.
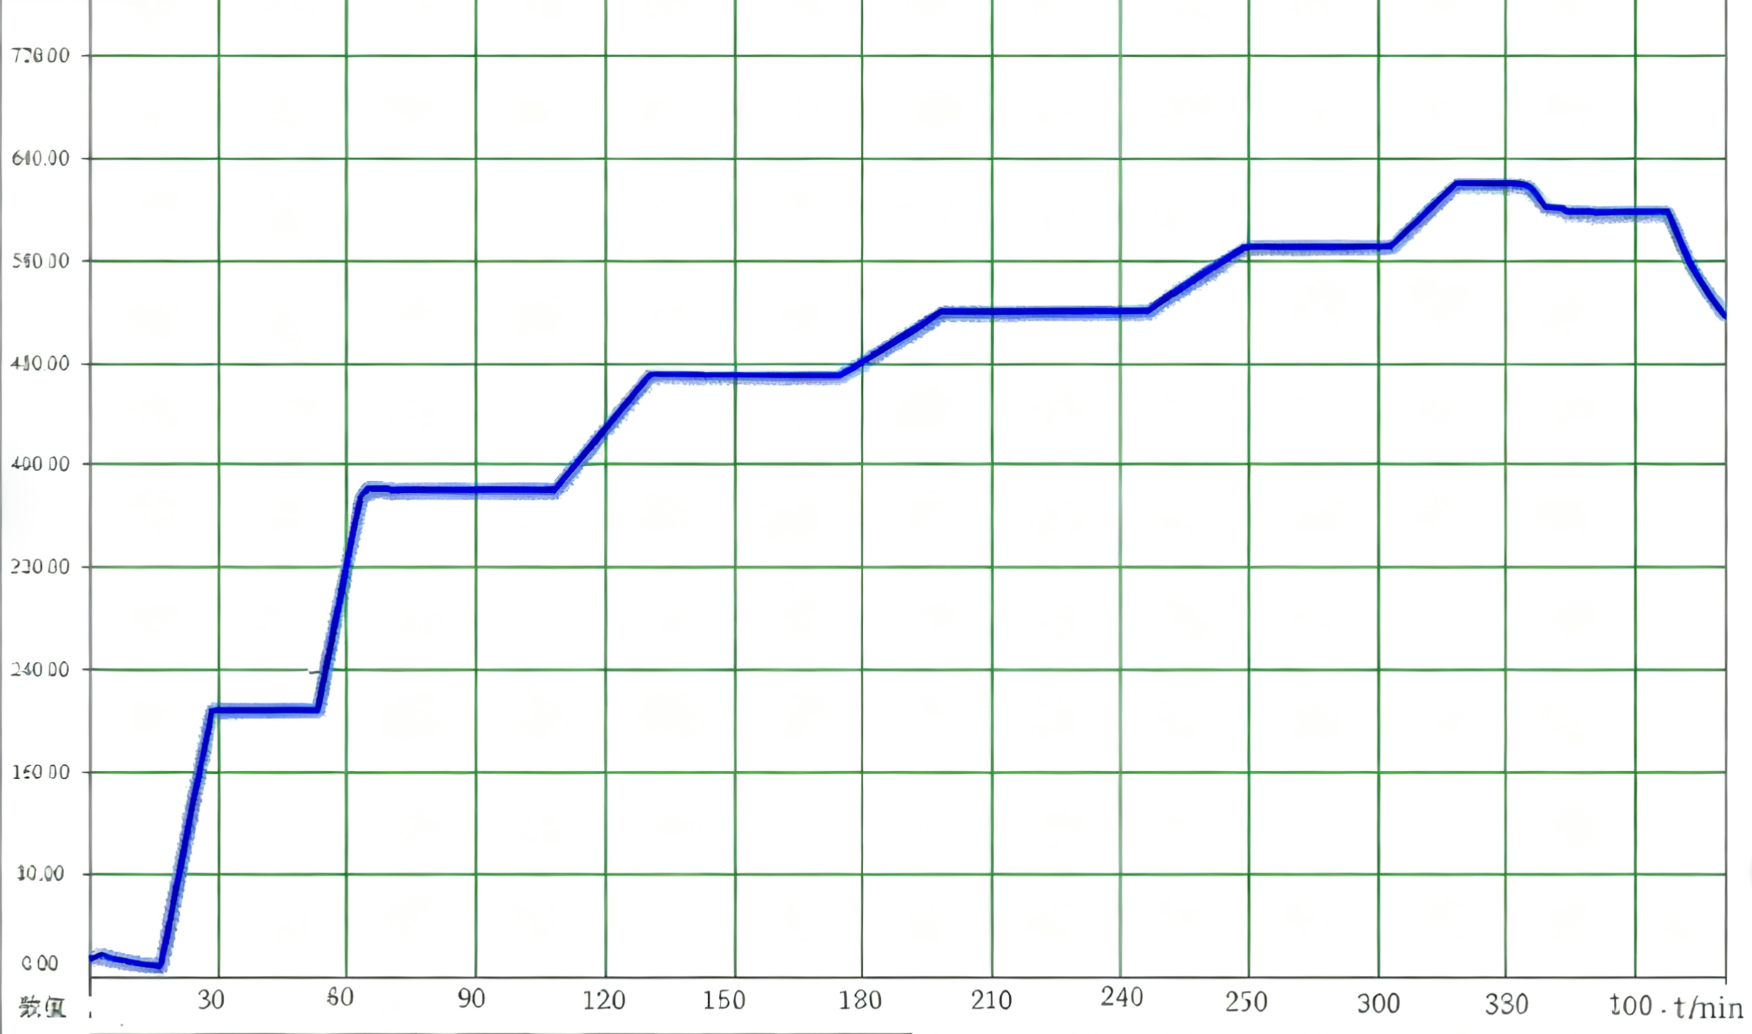
كما هو موضح في الشكل 1 أعلاه، تُعد درجة الحرارة من أهم العوامل. فإذا كانت منخفضة جدًا، فقد يؤدي ذلك إلى ذوبان غير كافٍ وضعف سيولة معدن حشو اللحام. أما إذا كانت مرتفعة جدًا، فقد تُسبب بسهولة تآكل المعدن الأساسي (في الحالات الشديدة، يذوب قلب قرص العسل 3003 بشكل شبه كامل عند درجة حرارة 595 درجة مئوية)، أو نمو الحبيبات، أو التطاير المفرط لعناصر المغنيسيوم. يجب تنسيق وقت التثبيت مع درجة الحرارة. على سبيل المثال، بالنسبة لـ 6061 المنزلي ذي محتوى المغنيسيوم المنخفض نسبيًا، قد يكون من الضروري إطالة وقت التثبيت بشكل مناسب (مثلًا، 12 دقيقة) لتعزيز تدفق معدن حشو اللحام وانتشار عناصر السبائك.
درجة الفراغ: يُمكن لدرجة فراغ عالية (عادةً ما تكون ≤10⁻³ باسكال) إزالة طبقة الأكسيد بفعالية ومنع أكسدة قطعة العمل، وهو شرط أساسي للحصول على لحامات نظيفة. حالة سطح المعدن الأساسي وخلوص التجميع: يجب أن يكون السطح المراد لحامه نظيفًا وخاليًا من طبقات الزيت والأكسيد. يجب أن يكون خلوص التجميع مناسبًا للتدفق الشعري لمعدن الحشو. تجهيزات الأدوات: يُمكن لتصميم الأدوات المناسب التحكم بفعالية في تشوه اللحام، وضمان المواضع النسبية بين الأجزاء، وتعزيز التوصيل الحراري. هذه العوامل بالغة الأهمية لـ ألواح تبريد سائلة لحزمة البطارية المقابلة للإنتاج الإدارة الحراريةيمكن أن يؤدي تسرب صغير إلى عواقب وخيمة على تبريد وحدات البطارية.
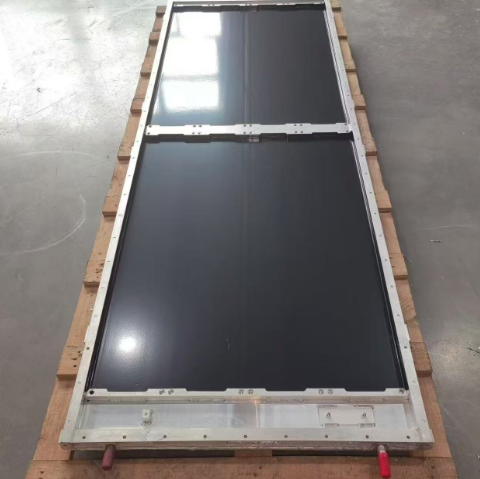
العيوب الشائعة والحلول
فيضان اللحام (تدفق غير سليم لمعدن حشو اللحام): يتراكم معدن حشو اللحام خارج منطقة اللحام، مما يؤثر على المظهر والتجميع. الأسباب: ارتفاع درجة حرارة اللحام بشكل مفرط، وطول مدة التثبيت، وكمية زائدة من معدن حشو اللحام، وصغر حجم حبيبات المعدن الأساسي (حيث توفر حدود الحبيبات الأكبر قنوات لتدفق معدن حشو اللحام)، إلخ. الحل: تحسين معاملات اللحام. بالنسبة للمواد المركبة 3003/6063، يمكن زيادة حجم حبيبات المعدن الأساسي من خلال عمليات (مثل إضافة التلدين الوسيط) لتقليل حدود الحبيبات، وبالتالي الحد من التدفق المفرط لمعدن حشو اللحام.
التآكل: يذوب المعدن الأساسي بشكل موضعي ومفرط في المعدن الحشو السائل، وتتشكل ثقوب في الحالات الشديدة.
الأسباب: درجة حرارة اللحام مرتفعة للغاية، ووقت الإمساك طويل للغاية، ونقاط انصهار المعدن الحشوي والمعدن الأساسي قريبة للغاية. الحلول: التحكم بدقة في درجة حرارة اللحام عند الحد الأدنى من النطاق الموصى به لتجنب ارتفاع درجة الحرارة؛ حدد معدن حشو بنقطة انصهار مناسبة.
تكوين لحام ضعيف: بما في ذلك الحشو غير المكتمل، ونقص الاختراق، والمسامية، وما إلى ذلك. الأسباب: درجة حرارة غير كافية، فراغ غير كافٍ، نظافة سطحية رديئة، خلوص غير مناسب للتجميع، تطاير مغنيسيوم غير كافٍ أو مفرط يؤثر على قابلية البلل (لـ 6061). الحل: تأكد من الفراغ؛ تنظيف السطح المراد لحامه؛ تحسين التجميع؛ بالنسبة لـ 6061، مطلوب التحكم الدقيق في سلوك المغنيسيوم.
اقتراحات اختيار العملية وتحسينها
استراتيجية اختيار المواد: إذا لم يكن المنتج بحاجة إلى تحمل أحمال عالية جدًا، ولكنه يتطلب قابلية تشكيل جيدة ومقاومة للتآكل واقتصادية (مثل المبادلات الحرارية وبعض الهياكل الشبيهة بخلايا النحل)، فإن سبيكة الألومنيوم 3003 هي الخيار الأفضل، نظرًا لنطاقها الواسع نسبيًا في عملية اللحام بالتفريغ. أما إذا كان المنتج يتطلب قوة وصلابة عاليتين وقابلية للمعالجة الحرارية لتقويته (مثل الأجزاء الهيكلية لمركبات الفضاء وصناديق المبردات عالية الأحمال)، فينبغي اختيار سبيكة الألومنيوم 6061. مع ذلك، يجب الأخذ في الاعتبار أن عملية اللحام بالتفريغ أكثر تعقيدًا وتتطلب متطلبات تحكم أعلى.
اتجاهات تحسين العملية:
بالنسبة للـ 3003: التركيز على التحكم في درجة حرارة اللحام لمنع التآكل وتقليل فيضان معدن حشو اللحام من خلال تصميم الأدوات وتحسين المعاملات. بالنسبة للـ 6061: الهدف الأساسي هو التحكم في تأثير عنصر المغنيسيوم. ويشمل ذلك:
اختيار المعادن الأساسية ومعادن حشو اللحام ذات المحتوى المناسب من المغنيسيوم. التحكم الدقيق في درجة حرارة اللحام ووقت الإمساك لموازنة تطاير المغنيسيوم وترطيب معدن حشو اللحام. الاهتمام بنظافة جو الفرن لتجنب التلوث بمواد المغنيسيوم المتطايرة. مراعاة المعالجة الحرارية بعد اللحام (T6) لتحسين قوة المفصل بشكل أكبر.
بشكل عام، تُقدم صفائح سبائك الألومنيوم 3003 الباردة أو مشتتات الحرارة قابلية معالجة لحام تفريغ أفضل من سبائك الألومنيوم 6061. ولأنها لا تحتوي على مغنيسيوم متطاير، فإن التحكم في العملية بسيط نسبيًا وأقل حساسية لتقلبات المعاملات. في حين أن صفائح سبائك الألومنيوم 6061 الباردة ومشتتات الحرارة قادرة على تحقيق وصلات ذات قوة أعلى بفضل خصائص التصلب القابلة للمعالجة حراريًا، فإن عملية اللحام بالتفريغ تتطلب تحكمًا أكثر دقة في معاملات العملية (وخاصةً درجة الحرارة ومدة التثبيت) للتحكم في تطاير المغنيسيوم وتجنب المشاكل المرتبطة به. يعتمد الاختيار النهائي على سيناريو التطبيق الخاص بك، ومتطلبات الأداء (القوة، ومقاومة التآكل، والمظهر)، وظروف الإنتاج (دقة المعدات وقدرات التحكم في العملية). من خلال الاختبارات الدقيقة للعملية وتحسين المعاملات، يمكن تحقيق وصلات مُرضية لأي من المادتين باستخدام اللحام بالتفريغ.
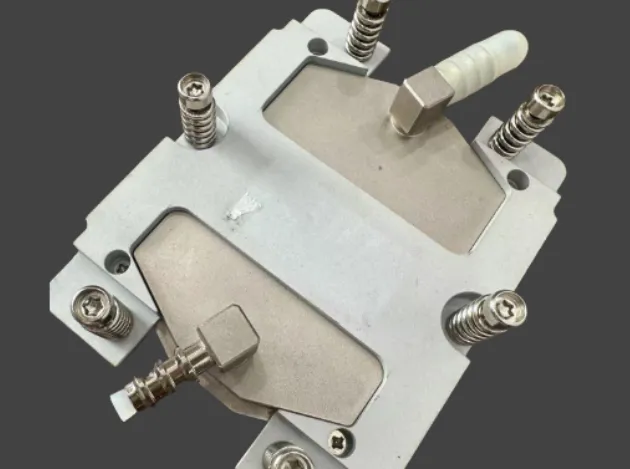
لأي تصميم لإدارة الحرارة، يُرجى مراسلتنا مباشرةً عبر البريد الإلكتروني، وسيُجيب مهندسونا على استفساراتكم على king@kenfatech.com. سنرد على احتياجاتكم الحرارية خلال 8 ساعات.