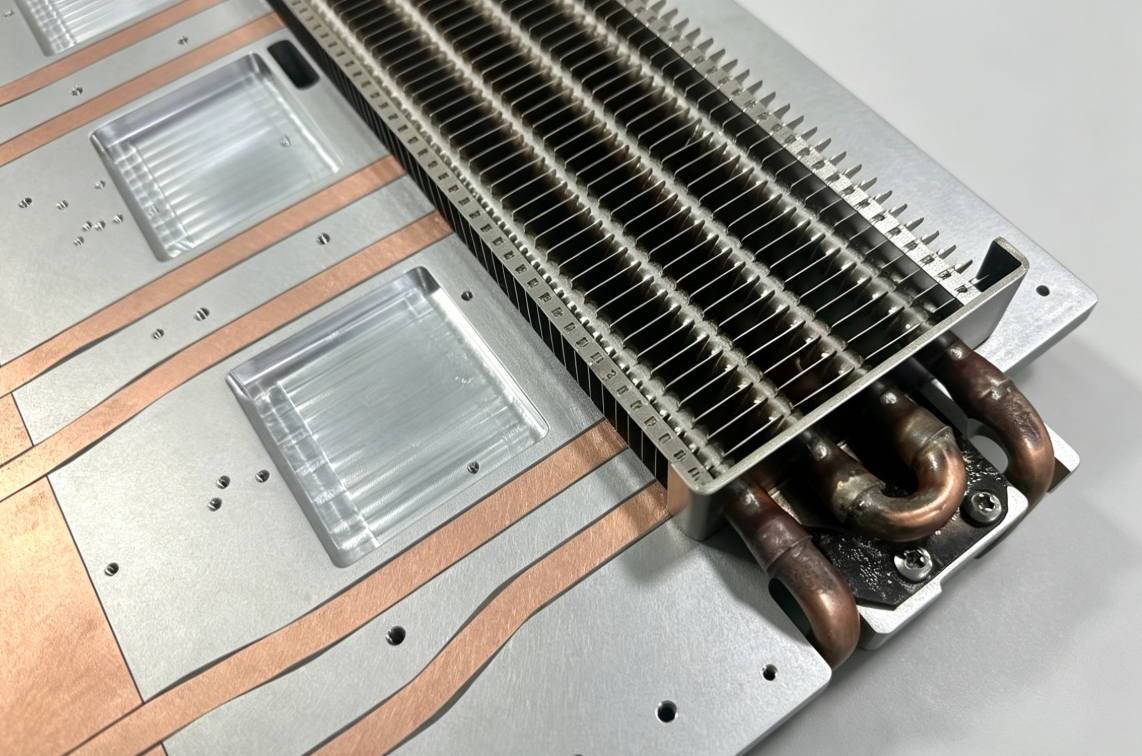
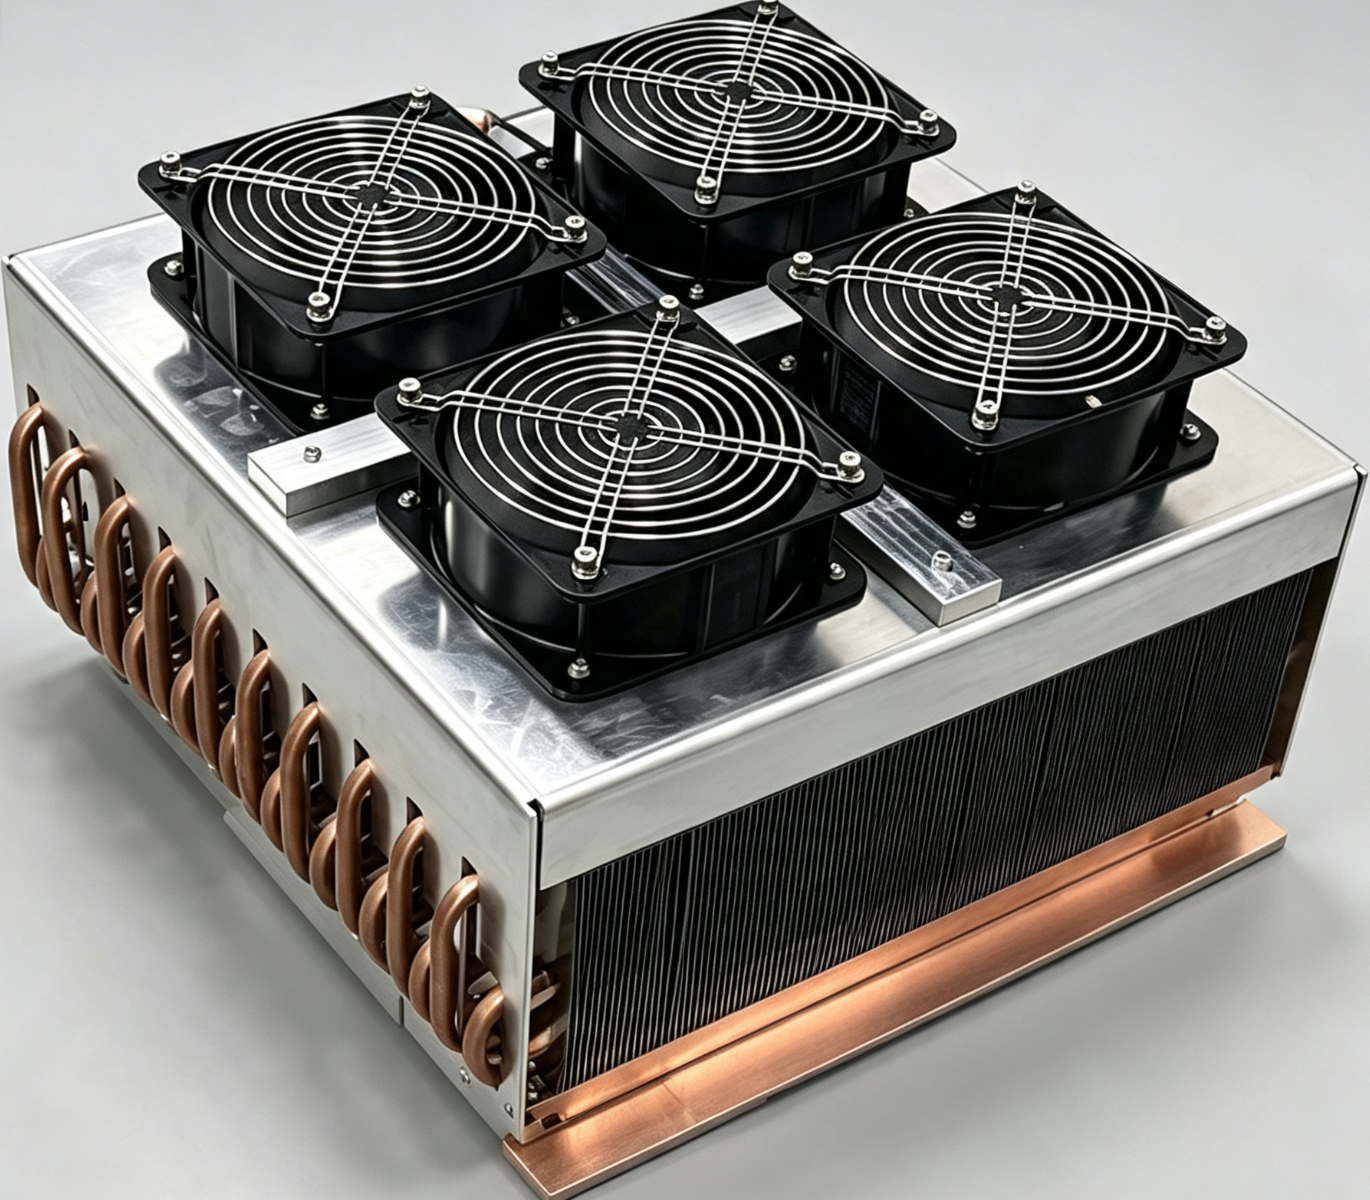
تتعدد عمليات تصنيع مشتتات الحرارة . ونظرًا لاختلاف حجم المكونات وموضعها، تختلف عمليات التصنيع. في بعض مشتتات الحرارة ذات كثافة الطاقة العالية، مثل تلك التي تتجاوز فيها قدرة المكون الواحد 1000 واط، لا يختار العملاء طريقة التبريد السائل.
في الوقت الحالي، يُعد إنتاج مشعات حرارية بالحمل الحراري القسري المبردة بالهواء أمرًا صعبًا نسبيًا. ويرجع ذلك إلى ضرورة صنع اللوحة السفلية للمشتتات من مادة نحاسية عالية الموصلية الحرارية لتحقيق معادلة درجة الحرارة وتوصيل الحرارة. ونظرًا للتكلفة، لا يمكن تصنيع زعانف المشتت الحراري إلا من مادة الألومنيوم. ونظرًا لارتفاع معامل الموصلية الحرارية للمادة، تُستخدم عادةً مع الألومنيوم 1100 أو 1050. ومع ذلك، يُواجه هذا مشكلة اختلاف خصائص النحاس والألومنيوم، حيث لا يمكن لحام المعدنين معًا مباشرةً.
صعوبات في اللحام المباشر للألمنيوم والنحاس.

أولاً، من السهل للغاية تكوين طبقة كثيفة من الألومينا على سطح الألومنيوم. تبلغ درجة انصهار هذه الطبقة حوالي ٢٠٥٠ درجة مئوية، بينما تبلغ درجة انصهار الألومنيوم ٦٦٠ درجة مئوية. أثناء عملية اللحام، يعيق غشاء الألومينا الاندماج الجيد بين الألومنيوم والنحاس. علاوة على ذلك، يتميز غشاء الألومينا بثبات نسبي، ويمنع تبلل معدن الحشو ومصفوفة الألومنيوم، مما يُصعّب عملية اللحام.
ثانيًا، هناك اختلافات كبيرة في الخواص الحرارية الفيزيائية للألمنيوم والنحاس. فالموصلية الحرارية والسعة الحرارية النوعية للألمنيوم أكبر من النحاس. أثناء اللحام، يؤدي اختلاف سرعات التوصيل الحراري إلى توزيع غير متساوٍ للحقل الحراري في منطقة اللحام، مما يزيد من احتمالية حدوث عيوب اللحام.
ومع ذلك، يختلف الوضع بعد طلاء النيكل على سطح الألومنيوم. تمنع طبقة النيكل بفعالية تكوّن الألومينا على سطح الألومنيوم، لأن النيكل نفسه لا يُكوّن طبقة أكسيدية مقاومة للحرارة مثل الألومينا أثناء عملية اللحام. كما تُحسّن طبقة النيكل قابلية البلل بين الألومنيوم والنحاس، مما يُسهّل انتشار معدن الحشو بينهما.
مزايا طلاء النيكل
يعمل النيكل كطبقة انتقالية، مما يُخفف من حدة المشاكل الناجمة عن اختلاف الخواص الحرارية الفيزيائية للألمنيوم والنحاس. كما يُساعد على توزيع الحرارة بشكل أكثر توازناً أثناء اللحام.
يُحسّن هذا من تكوين الوصلات الملحومة ويعزز جودة اللحام. كما أن وجود النيكل يُحسّن من فعالية عملية اللحام بشكل عام.
لذلك، بعد طلاء النيكل على سطح الألومنيوم، يكون أكثر ملاءمة لعملية اللحام بالنحاس.

وبالمثل، عند تصنيع مشتت حراري من أنابيب التبريد، لا يمكن لحام أنابيب التبريد النحاسية مع زعانف الألومنيوم. في هذه الحالة، يجب طلاء سطح زعانف الألومنيوم بالنيكل لتسهيل عملية اللحام باستخدام معجون اللحام.
تتراوح درجة حرارة معجون اللحام عادةً بين ١٨٠ و٢٨٠ درجة مئوية، مما يسمح بلحام مادتين معدنيتين معًا لنقل الحرارة وتبديدها. يجب أن يُراعي التصميم الهيكلي وسمك طلاء النيكل قدرة تبديد الحرارة وخصائص المشتت الحراري لتلبية احتياجات العملاء.
في بعض الحالات، قد يحتاج مشتت الحرارة الخاص بالعميل إلى أن يكون مقاومًا للماء. ولتحقيق ذلك، نرش مسحوقًا أو زيتًا على سطح المشتت. هذا يمنع رطوبة الهواء من تآكل زعانف الألومنيوم المطلية بالنيكل.
خاتمة
لذا، عند اختيار مشتت حراري لأي عملية، يجب مراعاة التطبيق الفعلي. في حال عدم وضوح الفكرة، يمكنك التواصل مع مهندسينا في شركة Kenfa Technology. نوفر لعملائنا حلولاً حرارية احترافية مصممة خصيصاً لمساعدتهم في حل مشاكل إدارة الحرارة.